


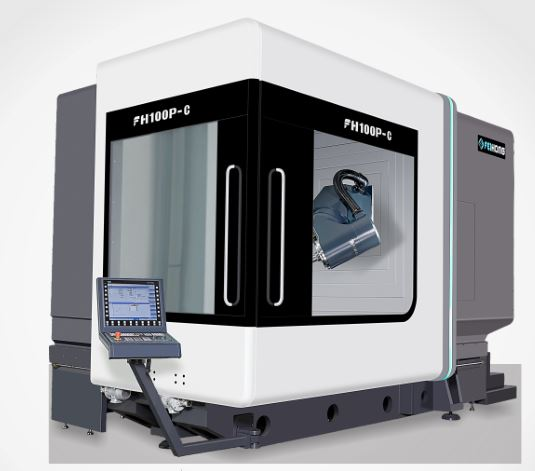
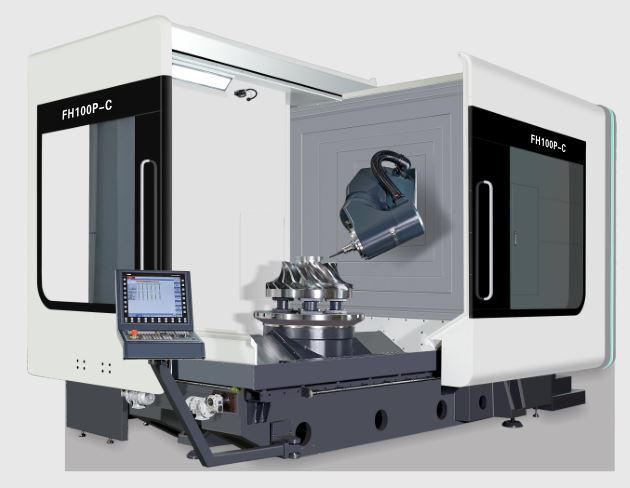
5 Aksoj Samtempa Frezado Turnado 100P-C
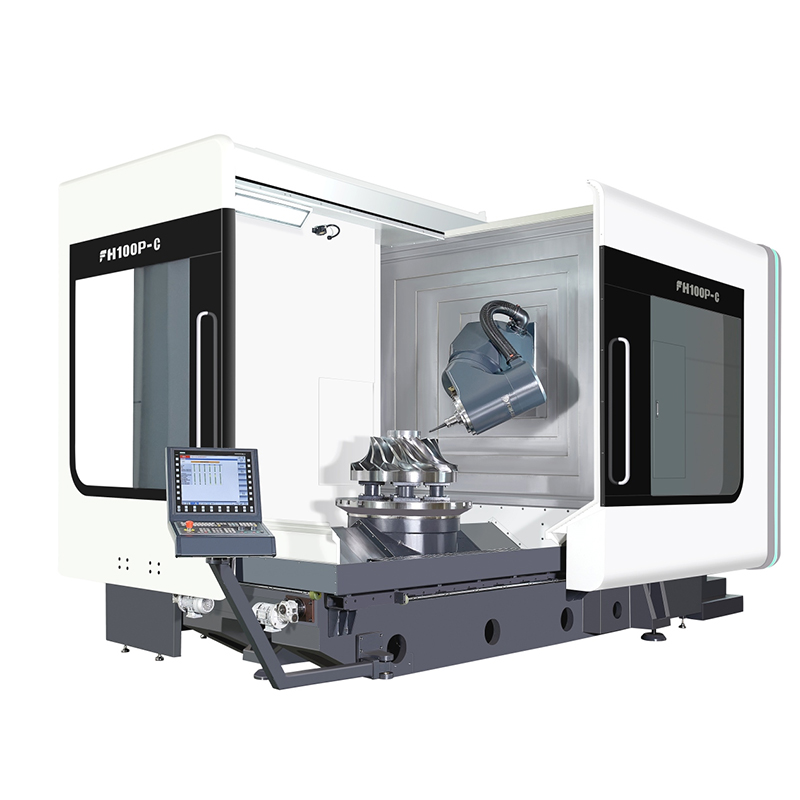
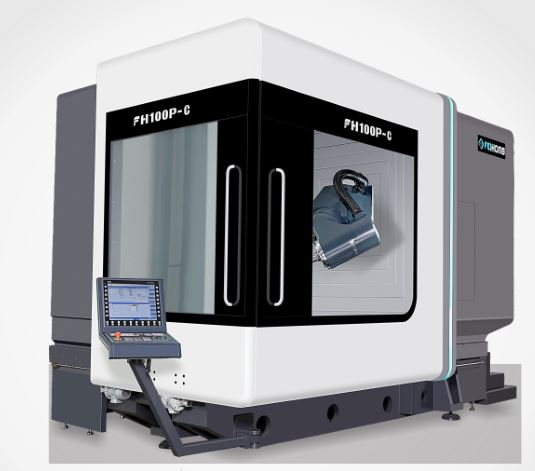
Amplekso de provizo
Tabelo de funkcioj de normaj akcesoraĵoj (bonvolu rilati al la funkcio de la regilo por la elektra kontrola parto)
1. Siemens 840DSL-regilo
2. Marko propra kvin-aksa multfunkcia svinga kapo
3. Elektra spindelo DGZX-24012/34B2-KFHWVJS
4. HSK-A100 40-ila magazino aŭtomata iloŝanĝa sistemo
5.X/Y/Z kava malvarmiga pilkŝraŭba transmisio
6. 7 rulpremilaj liniaj glitŝuoj (3 por X-akso, 2 por Y/Z-akso) — BOSCH REXROTH
7. X/Y/Z tri-aksa plene fermitcirkvita optika regilo
8. Aparato por kontroli la temperaturon de la elektra skatolo
9. Spindelmalvarmigilo
10. Spirala ĉip-rulanta aparato kaj malantaŭa fera ĉip-transportilo fera ĉip-aŭto
11. Akvo el la centro de la spindelo, ringforma akvoŝprucaĵo
12. Blovu aeron ĉe la centro de la spindelo, kaj blovu aeron en la ringon.
13. La kvin-aksa lunarko blovas akvon, kaj la lunarko blovas aeron.
14. 1 tipo de sekureca interŝlosilo por antaŭaj kaj flankaj laborpordoj
15. Aparato por malvarmigi la spindelan cirkuladon.
16. Akvorezista funkcianta fluoreska lampo
17. Aparato de hidraŭlika stacio
18. Renishaw OMP60 Infraruĝa Sondilo
19. Renishaw Laser Tool Setter
20. Centra centralizita aŭtomata nutra lubrika aparato
21. Operacia flanko purigante akvopistolo kaj aerinterfaco
22. Malvarmiga sistemo per tranĉfluido
23. Plene enfermita protekta lado
24. Operacia skatolo
25. La elektra skatolo estas ekipita per klimatizilo
26. Siemens elektronika manrado
27. Piedfunkciigata spindela ilo-liberiga ŝaltilo
28. Fundamentaj nivelkusenetoj kaj fundamentaj ŝraŭboj
29. Alĝustigiloj kaj ilarkestoj
30. Teknika Manlibro
Parametro
| Ero | Universitato | FH100P-C |
| X-aksa vojaĝado | mm | 1000 |
| Y-aksa vojaĝado | mm | 1150 |
| Z-aksa vojaĝado | mm | 1000 |
| Distanco de la nazo de la spindelo ĝis la surfaco de la labortablo | mm | 160-1160 |
| Horizontala freza kapo | mm | 30-1030 |
| Furaĝo/rapida mova rapido | m/min | 40 |
| Furaĝforto | KN | 10 |
| Rotacianta tablo (C-akso) | ||
| Grandeco de labortablo | mm | Ø1050 |
| Maks.tabla ŝarĝo (muelejo) | kg | 4000 |
| Maks.tabla ŝarĝo (turnado) | kg | 3000 |
| Rotray-tablo | rivoluoj | 45 |
| Frezado/tornado labora tablo (kunmetita frezado kaj tornado) | rivoluoj | 500 |
| Minimuma disigita angulo | ° | 0.001 |
| Taksita tordmomanto | Nm | 1330 |
| Maksimuma tordmomanto | Nm | 2630 |
| CNC-svinga frezkapo (B-akso) | ||
| Svinga gamo (0 = Vertikala / 180 = Nivelo) | ° | -15~180 |
| Rapida moviĝo kaj manĝigorapideco | rivoluoj | 103 |
| Minimuma disigita angulo | ° | 0.001 |
| Taksita tordmomanto | Nm | 1050 |
| Maksimuma tordmomanto | Nm | 2130 |
| Spindelo (tornado kaj frezado) | ||
| Spindela rapido | rivoluoj | 10000 |
| Spindela potenco | Kw | 42/58 |
| Spindela tordmomanto | Nm | 215/350 |
| Spindela frapetilo |
| HSKA100 |
| Distanco de spindela centro ĝis traba gvidvojo surfaco | mm | 1091.5 |
| Modelo | Unuo | FH100P-C |
| Ilo-revuo | ||
| Ilo-interfaco |
| HSKA100 |
| Kapacito de ilo-magazeno | PCS | 40 |
| Maks. diametro/longo/pezo de ilo |
| Ø135/300/12 |
| Iloŝaltilo (Ilo al) | S | 2 |
| Mezura aparato | ||
| Infraruĝa sondilo | Rensishaw OMP60 | |
| Ilo-detektilo en labora prilabora areo | Rensishaw NC4F230 | |
| Prilabora kapacito | ||
| Maks.borada diametro (meza ŝtalo) |
| Ø50 |
| Maks. frapeta diametro (meza ŝtalo) |
| M40 |
| Maks.muelada diametro (meza ŝtalo) |
| 250 |
| Precizeco (ISO230-2 kaj VDI3441) | ||
| X/Y/Z poziciiga precizeco | mm | 0.006 |
| X/Y/Z Ripeta poziciiga precizeco | mm | 0.004 |
| B/C-pozicia precizeco |
| 8" |
| B/C Ripeta poziciiga precizeco | 4" | |
| Kontrolsistemo |
| Siemens 840D |
| Maŝina alteco (ĝenerala maŝino) | mm | 3650 |
| Okupita areo por ĉefa maŝino (L * W) | mm | 5170x3340 |
| Okupita areo por ilo-magazeno (L*W) | mm | 1915x1400 |
| Okupita areo por ĉiptransportilo (L * W) | mm | 3120x1065 |
| Okupita areo por akvocisterno (L * W) | mm | 1785x1355 |
| Tuta okupita areo por kompletigi maŝinon (L * W) | mm | 6000x3750 |
| Maŝina pezo | Kg | 21000 |
CNC-maŝinoregilo
| Kontrola Sistemo | Siemens 840DSL (motoro kaj transmisio) | ||
| Nombro de kontrolaj aksoj | 5-aksa samtempa frezado kun samtempa turnado (NC-akso + spindelo, BC-akso) | ||
| Samtempa kontrolo de 5 aksoj Samtempa frezado kun turnado | poziciiga akso | Normo X, Y, Z, B, C | |
| interpolado | rekta linio | Aksoj X, Y, Z, B, C (X, Y, Z, B, C povas esti kompensitaj) | |
| arko | Aksoj X, Y, Z, B, C (X, Y, Z, B, C povas esti kompensitaj) | ||
| Minimuma instrukciunuo | 0.001um | ||
| minimuma kontrola unuo | 0.1nm | ||
| Ekrano | 19LCD | ||
| Motoro | Triobla troŝarĝa kapablo kun absoluta kodigilo (la pozicio de la kodigilo neniam perdiĝas) | ||
| Ekstera komunikada funkcio | Interfaco Ethernet kaj RS232C | ||
| Funkcia reĝimo | MDI, Aŭtomata, Mana, Manrado, Origino (absoluta), REPOS | ||
| programece | Interreta ISO-lingvoredaktilo | ||
| Maksimuma stoka kapacito de PLC-programado | 2048KB | ||
| Interpola funkcio | Rektaj linioj, cirkloj tra kaj tra centraj punktoj, spiraloj, fajnaj surfacoj, altrapidaj agordoj, ktp. | ||
| Nombro de ilofsetoj | 512 grupoj | ||
| Manrada pligrandigo | 0,1/0,01/0,001mm | ||
| Minimuma agordo kaj movaj unuoj | 1um/X,Y,Z | ||
| datenŝparado | Memordatumoj neniam perdiĝos kiam malŝaltita | ||
| furaĝofteco | 0%-150% | ||
| Rapida antaŭeniro pligrandigo | 0%-100% | ||
| Enigo kaj eligo interfaco | Interfaco Ethernet kaj RS232C, CF-karto, USB-memorilo, sekurkopio | ||
| montra lingvo | Ĉina kaj angla | ||
Norma konfiguracia kvanto
| No | Akcesoraĵa nomo | unuo | Kvanto |
| 1 | pieda regilo | aro | 1 |
| 2 | Hidraŭlika fiksa mekanismo | aro | 1 |
| 3 | Centraligita Lubrikada Aparato | aro | 1 |
| 4 | malvarmiga sistemo | aro | 1 |
| 5 | laboranta lampo | aro | 1 |
| 6 | Trikolora lumo | aro | 1 |
| 7 | horizontala ponto | Pecoj | 1 |
| 8 | Fiksadoj de maŝiniloj | aro | 1 |
| 9 | Norma Ilo-Pakaĵo | aro | 1 |
| 10 | sekureca pordseruro | aro | 1 |
| 11 | fundamenta ilaro | aro | 1 |
| 12 | Instalu la alĝustigilon | aro | 1 |
| 13 | Rigida frapado kaj spindela plurpunkta poziciigado | aro | 1 |
| 14 | Ŝraŭba transportilo kaj aŭtomata ĉipforiga maŝino | aro | 1 |
| 15 | Norma hidraŭlika sistemo | aro | 1 |
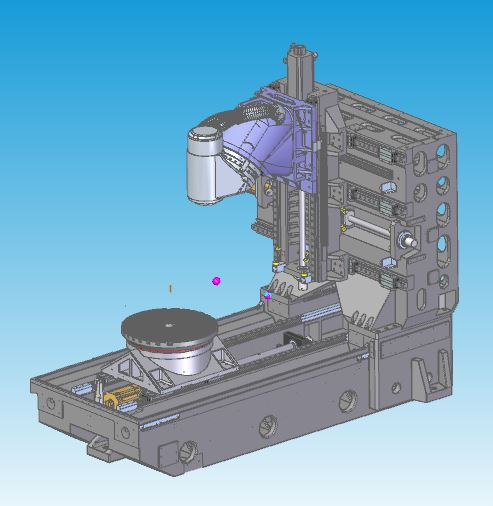
Dezajnaj Trajtoj | Plej Bona Analizo de Mekanika Dratgisado
Plena skatoltipa termosimetria gisa strukturo, uzante altkvalitan gisferon de grado Meehanna
Hardigo kaj natura maljuniĝa traktado por forigi internan streson
Struktura natura frekvenca vibrado forigas streson de materiala prilaborado
Grand-area alt-rigideca kolumna dezajno kun plena muro, efike plibonigante rigidecon kaj statikan kaj dinamikan precizecon
Tri-aksa kava malvarmiga ŝraŭba transmisio
CNC-svinga frezkapo (B-akso)
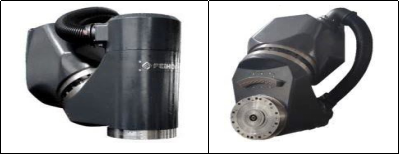
Dezajnaj Trajtoj
Enkonstruita DD-motoro kun nula transmisia ĉeno kaj sen kontraŭreago
Altaj akcelaj karakterizaĵoj
La plej mallonga interspaco inter la nazpunkto de la ilo de la spindelo kaj la struktura subtenpunkto realigas la maksimuman rigidecon de tranĉado
Pli grandaj YRT-pendaĵoj pliigas rigidecon
Ekipita per altpreciza rotacia kodigilo de HEIDENHAIN, plene fermitcirkvita kontrolo por certigi la plej bonan precizecon
Dezajno de la malvarmiga sistemo de la spindelo kaj B-akso por redukti varmotransigon
Rotacianta tablo (C-akso)
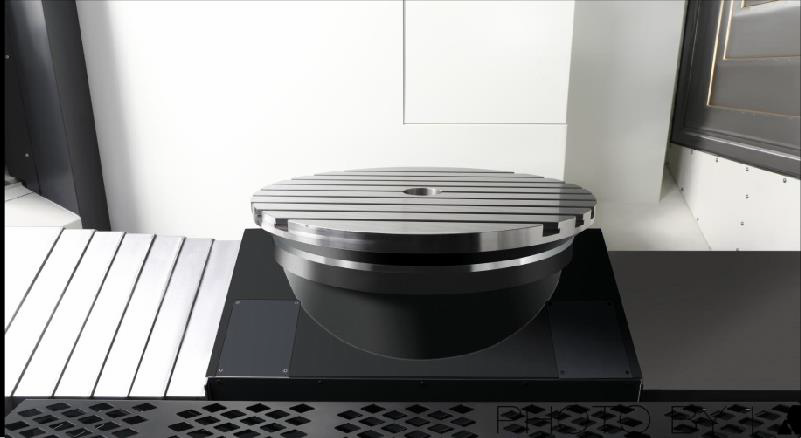
Dezajnaj Trajtoj
Enkonstruita DD-motoro kun nula transmisia ĉeno kaj sen kontraŭreago
Altaj akcelaj kaj malakcelaj respondkarakterizaĵoj
Pli grandaj YRT-pendaĵoj pliigas rigidecon
Granda taksita veturanta tordmomanto, poziciigado kaj prilaborado per tablopoziciigado kaj fiksa aparato
Plenumu la du prilaborajn bezonojn de frezado kaj frezado-tornado, reduktu la manipuladon de laborpecoj kaj plibonigu la precizecon de la produkto
Ekipita per altpreciza rotacia kodigilo de HEIDENHAIN, plene fermitcirkvita kontrolo por certigi la plej bonan precizecon
Dezajno de malvarmiga sistemo por redukti varmotransigon
Levebla ilo-agordilo
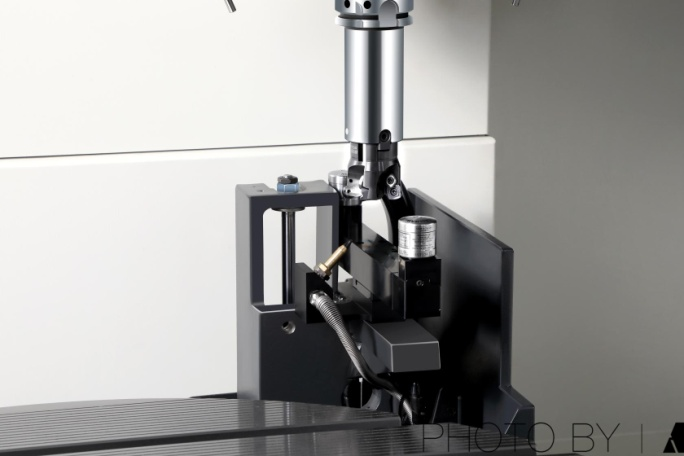
Dezajnaj Trajtoj
Ekipita per la senkontakta lasera ilo-agordilo Ransishaw NC4F230 por pli alta precizeco
Aŭtomata ilo-agordo sur maŝino, aŭtomata ĝisdatigo de ilo-kompenso
La ilo-agorda aparato povas esti levita kaj mallevita por ŝpari la spacon de la prilabora surfaco
Plena sigelita laddezajno protektas la ilo-agordilon kontraŭ akvo kaj feraj fajlaĵeroj dum prilaborado
Infraruĝa sondilo
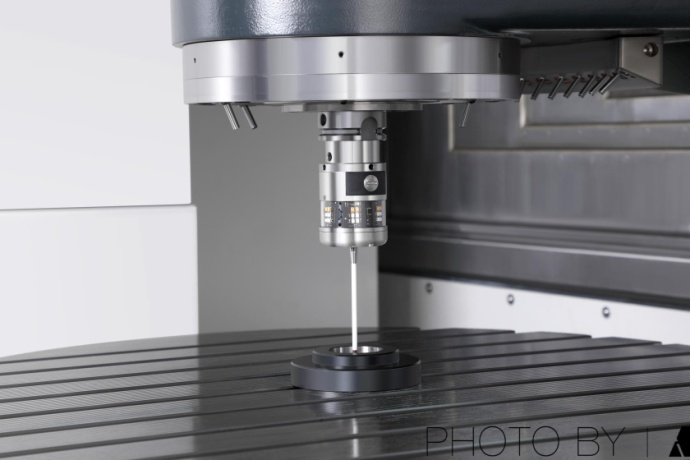
Dezajnaj Trajtoj
Ekipita per optika tuŝosonda Ransishaw OMP60
Surmaŝina vicigo de laborpeco kaj grandeckontrolo, reduktas manajn inspektajn erarojn, plibonigas produktoprecizecon kaj prilaboran efikecon
90% ŝparo en maŝina helpotempo
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centr...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...