


Du-spindela CNC-tornilo SK32

Produkta Agordo
Produkta Superrigardo
La Du-Spindela CNC-Tornilo estas speciala maŝinilo desegnita por alt-efika kaj plurproceza maŝinado. Ĝi havas 30°-inklinan platan aranĝon, kombinitan kun alt-rigida gisfera strukturo kaj precizaj liniaj rulpremilaj gvidiloj. Ĉi tiuj trajtoj signife plibonigas la stabilecon kaj la efikecon de forigo de pecetoj de la maŝino. Ĝia du-kanala kontrolsistemo permesas sinkronigitajn aŭ sendependajn spindelajn operaciojn. Ĉi tio ebligas flekseblan samtempan aŭ sinsekvan maŝinadon de ambaŭ finoj de laborpecoj. La tornilo estas ideala por la alt-efika produktado de precizaj ŝaftoj, manikoj kaj kompleksaj komponantoj. Ĝi plenumas la striktajn postulojn de industrioj kiel aŭtomobila, elektronika kaj ĝenerala maŝinaro.
Trajtoj
Alt-Rigideca Inklinita Lita Dezajno:
30° klinita monolita fandita lito plibonigas rigidecon, optimumigas la evakuadon de ĉipetoj, kaj certigas stabilecon sub pezaj tranĉkondiĉoj, samtempe konservante puran laborspacon.
Du-kanala inteligenta kontrolo:
CNC-tornilaj duoblaj spindeloj funkcias sinkrone aŭ sendepende, ebligante plurprocezan maŝinadon (ekz., turnadon, boradon, tuŝetadon) ĉe ambaŭ finoj de partoj, reduktante fiksajn ciklojn kaj pliigante efikecon je pli ol 30%.
Parametroj kiel fiksa metodo, aksa longo kaj tratrua diametro povas esti individue agorditaj por adaptiĝi al diversaj laborpecoj (maksimuma fiksa diametro: φ32mm).
Preciza Maŝinado kaj Fleksebleco:
Precizaj liniaj rulpremilaj gvidiloj (X/Z-akso) kaj servokuseno certigas ripetpozician precizecon de 0.006mm (X-akso) kaj surfacan krudecon tiel malaltan kiel Ra 0.4–0.8 (aluminio/ŝtalo).
Hidraŭlika gvattureto kun 8 stacioj (kvadrataj/rondaj ilteniloj kaj fiksaj klingoj) subtenas plurprocezan integriĝon kaj rapidajn ilŝanĝojn.
Alt-efikeca Adaptiĝemo:
Aŭtomata malantaŭa ĉizforigo kaj plene enfermita protekto certigas stabilan kontinuan produktadon kaj funkcian sekurecon.
Modula dezajno akceptas maŝinprilaborajn longojn de 370–600 mm, taŭgan por kaj malgrand-kvanta kaj grand-volumena produktado.
Konkludo:
En la aranĝo de 30° klinita korpo, la maŝinilo havas bonan rigidecon kaj faciligas forigon de ŝtopilo.
La dukanala stirsistemo povas esti ligita kun la spindelo samtempe aŭ aparte, tiel kompletigante samtempan aŭ sinsekvan prilaboradon de ambaŭ finoj de la partoj.
La fiksa metodo, aksa longo, tratruodiametro kaj fiksa diametro povas esti elektitaj aparte.
Aplikoj
Industrioj:Aŭtomobilaj komponantoj, preciza elektroniko, ĝenerala maŝinaro, fabrikado de hidraŭlikaj komponantoj.
Tipaj Scenaroj:
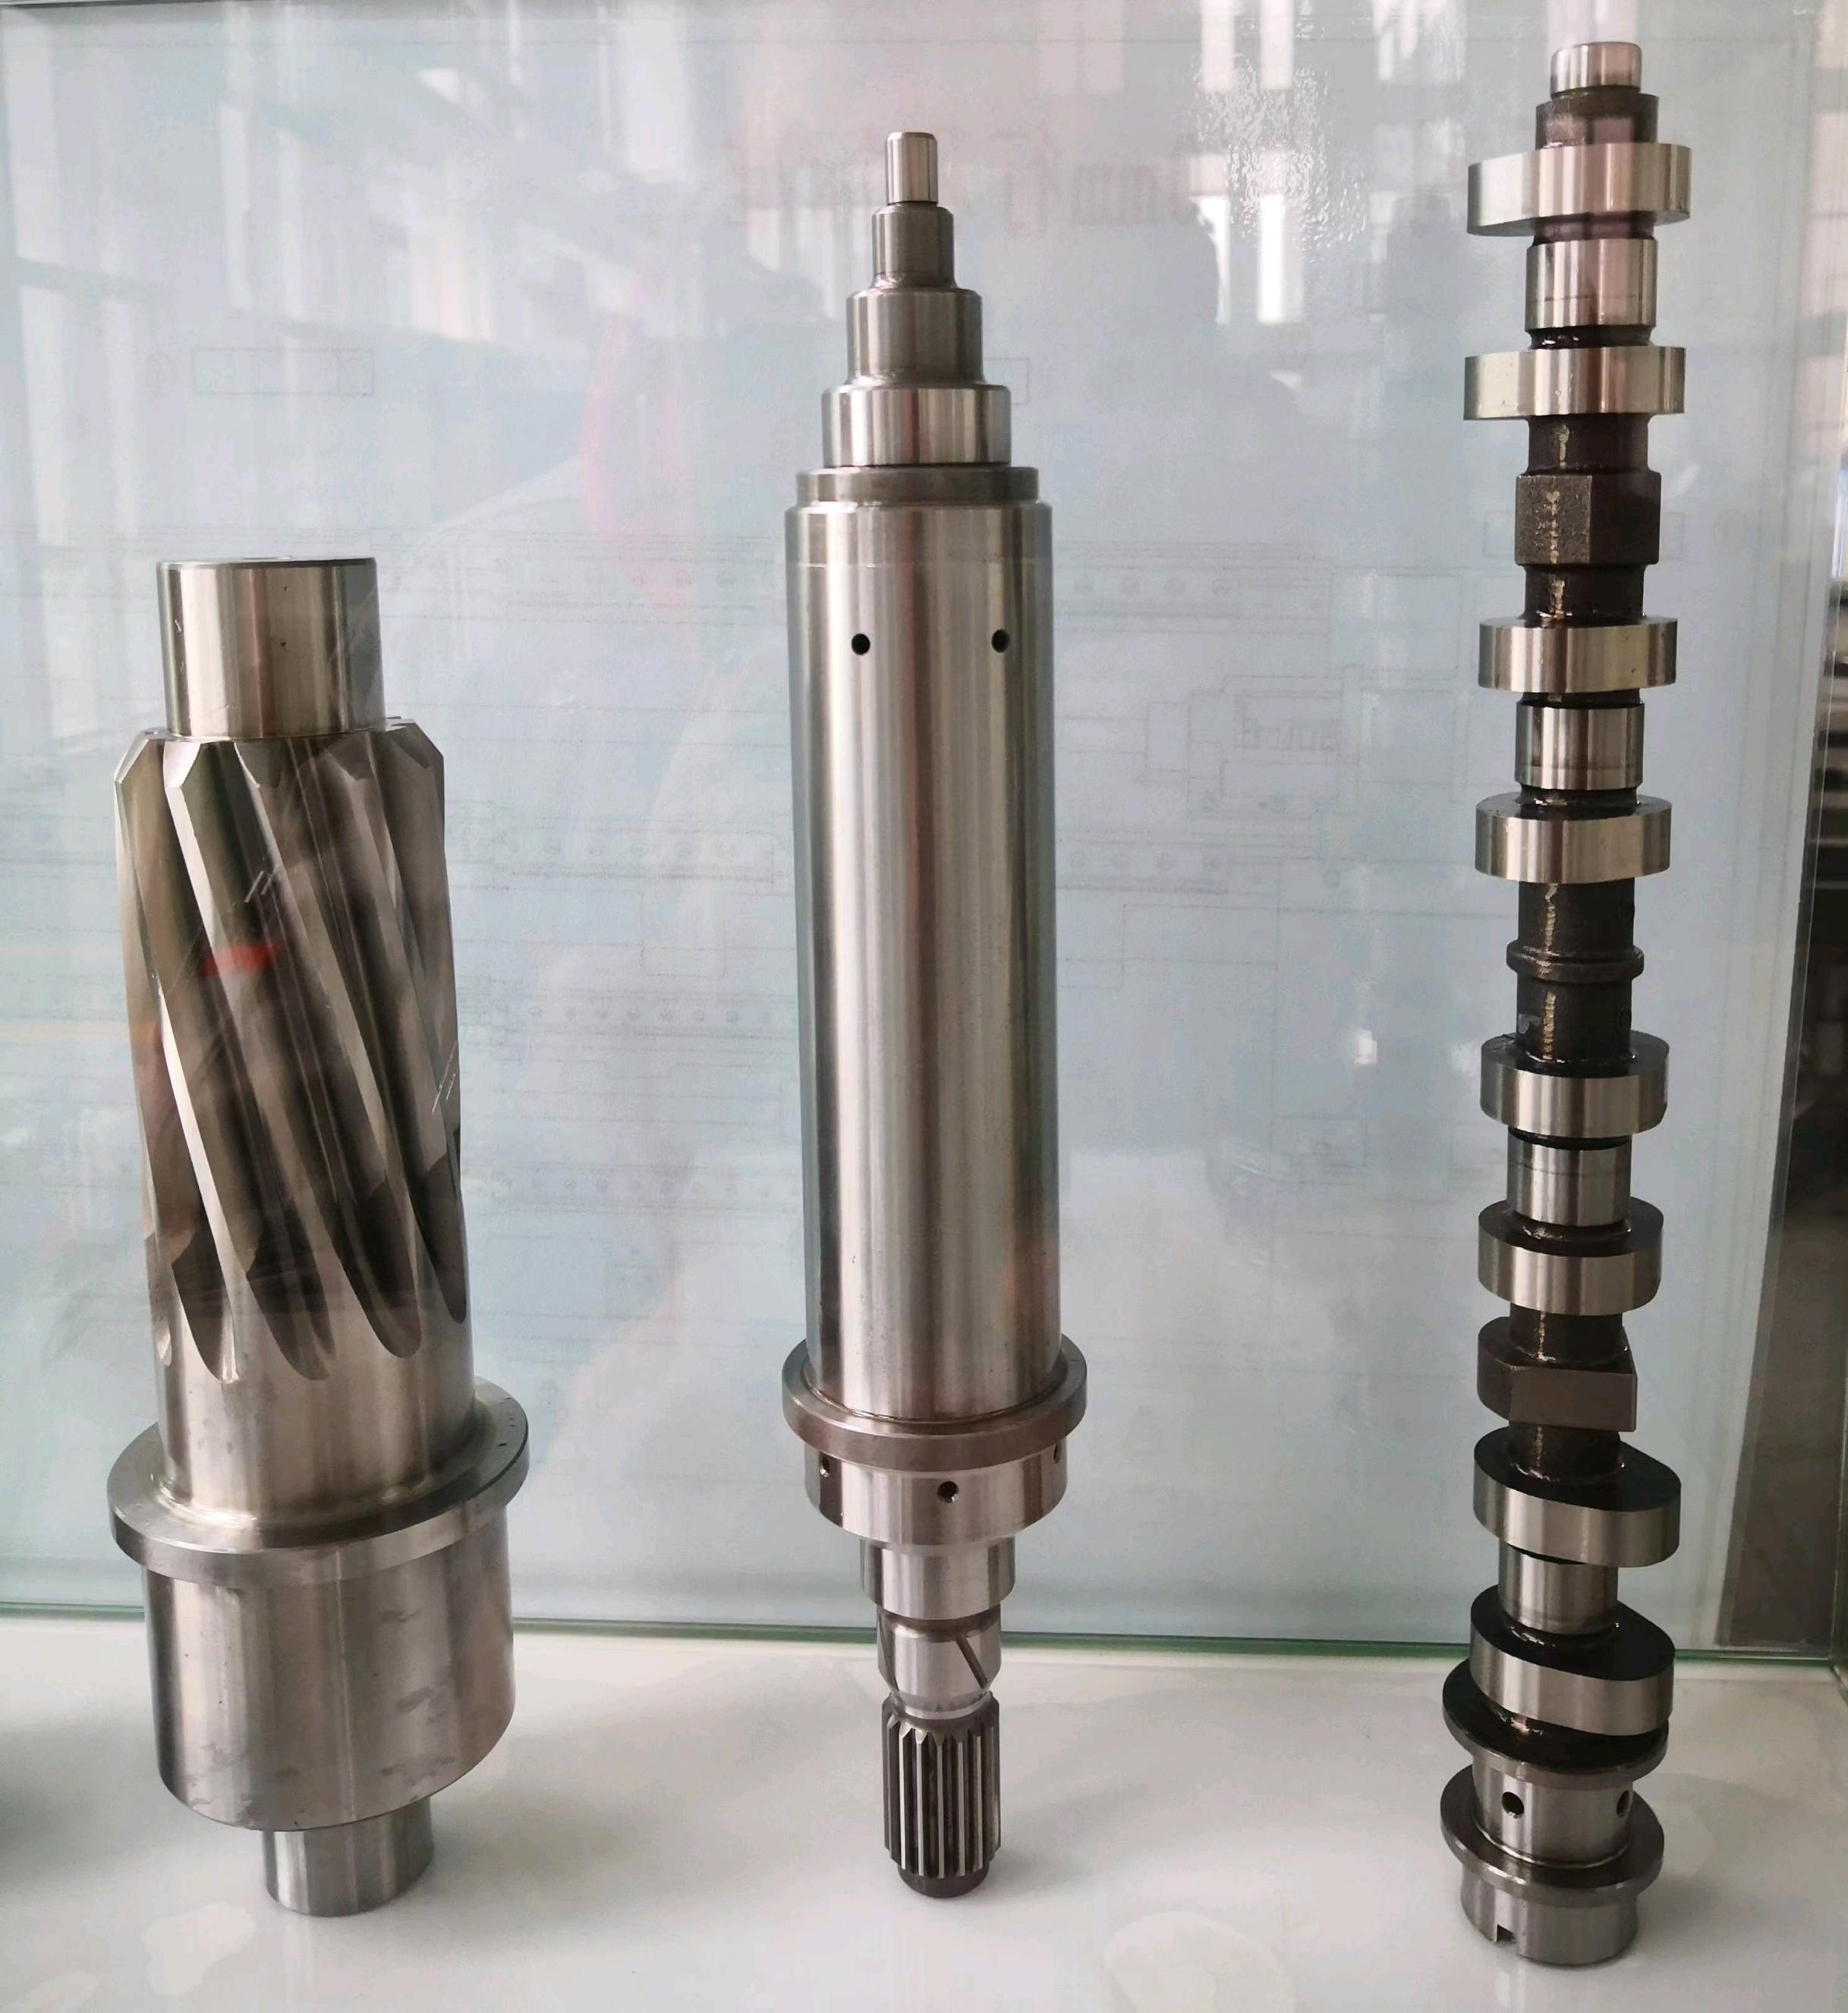
Aŭtomobila: Sinkronigita turnado kaj borado de transmisiaj ŝaftoj kaj dentoŝaftoj.
Elektroniko: Alt-preciza maŝinado de mikromotoraj ŝaftoj kaj sensoraj enfermaĵoj.
Hidraŭliko: Plurproceza formado de pumpilkernoj kaj manikkomponantoj.
Ĝenerala Maŝinaro: Aro-produktado kaj renovigo de precizaj ŝaftopartoj.
Teknikaj Specifoj
| Parametro | Peto | ||
| Lito | Lita Agordo | La lito kaj litbazo estas el norma 30° gisfera konstruo. | |
| Stirstrato | X/Z Gvidvojo-Formularo | Precizaj Linearaj Rulpremilaj Gvidvojoj | |
| Y-akso (Mouldstock) gvidvojo-formo | |||
| Labora intervalo | Maksimuma Maŝinado Diametro | Ŝafto: φ32mm | |
| Prilabora Daŭro | 370-600mm | ||
| Maksimuma Pinto-Distanco | 1155mm | ||
| X/Z/Y-akso | Vojaĝado | X/Z-akso | 150mm/200mm |
| Y-akso (Mouldstock) | Maldekstre: 200mm; Dekstre: 590mm | ||
| Rapida Moviĝa Rapido | X/Z/Y-akso | 16m/Min 16m/Min 10m/Min | |
| Motora Taksita Tordmomanto | X/Z/Y-akso | 7.7NM7.7NM6NM | |
| Ripetema poziciiga precizeco (/300mm) | X/Z/Y-akso | 0,006mm0,01mm0,015mm | |
| Krampo | Povumo (Kontinua) | 3KW (maksimuma rapideco 2000r/min) | |
| Specifo | JHP-32(255): Maksimuma fiksa diametro ekstera φ32mm | ||
| Transdona Metodo | Sinkrona Zono | ||
| Gvattureto | Gvatturetaj Formoj kaj Specifoj | Hidraŭlika gvattureto: 63-8T (228) | |
| Ilo-Kapacito | 8 (2 kvadrataj iloteniloj, 2 rondtruaj iloteniloj, 4 fiksaj klingoj) | ||
| Ilo Grandeco | Kvadrata ilotenilo 20mmx20mm, ronda truo Φ25mm | ||
| Vostokontakto | Tipo de vostkontakto | 1.maldekstra/dekstra: servovosta konto + enkonstruita movebla centro | |
| Tipo de maniko de vostkontakto | Fiksa ne-streĉebla | ||
| Truo de la vostkontakto de la maniko | Mo 4# | ||
| Forigo de Ĉipoj | Tipo de Forigo de Ĉipoj | Aŭtomata Malantaŭo | |
| Maŝinado Precizeco | Rondeco | 0,005mm | |
| Diametra Konsistenco | 0,015mm/300mm | ||
| Plateco | 0,015mm/300mm | ||
| Surfaca Malglateco (Aluminio/Ŝtalo) | 0.4HRa~0.8HRa | ||
| Formoj de protekto | Plene Enfermita Ekstera Mortintotuko + Interna Plena Protekto |
| |
| Grandeco | Maŝina grandeco (Longo * Larĝo * Alto) | 2650x1900(2800)x1700 | |
Alt-Rigideca Inklinita Lita Dezajno:
30° klinita monolita fandita lito plibonigas rigidecon, optimumigas la evakuadon de ĉipetoj, kaj certigas stabilecon sub pezaj tranĉkondiĉoj, samtempe konservante puran laborspacon.
Du-kanala inteligenta kontrolo:
Duoblaj spindeloj funkcias sinkrone aŭ sendepende, ebligante plurprocezan maŝinadon (ekz., turnadon, boradon, tuŝetantan) ĉe ambaŭ finoj de partoj, reduktante fiksajn ciklojn kaj pliigante efikecon je pli ol 30%.
Parametroj kiel fiksa metodo, aksa longo kaj tratrua diametro povas esti individue agorditaj por adaptiĝi al diversaj laborpecoj (maksimuma fiksa diametro: φ32mm).
Preciza Maŝinado kaj Fleksebleco:
Precizaj liniaj rulpremilaj gvidiloj (X/Z-akso) kaj servokuseno certigas ripetpozician precizecon de 0.006mm (X-akso) kaj surfacan krudecon tiel malaltan kiel Ra 0.4–0.8 (aluminio/ŝtalo).
Hidraŭlika gvattureto kun 8 stacioj (kvadrataj/rondaj ilteniloj kaj fiksaj klingoj) subtenas plurprocezan integriĝon kaj rapidajn ilŝanĝojn.
Alt-efikeca Adaptiĝemo:
Aŭtomata malantaŭa ĉizforigo kaj plene enfermita protekto certigas stabilan kontinuan produktadon kaj funkcian sekurecon.
Modula dezajno akceptas maŝinprilaborajn longojn de 370–600 mm, taŭgan por kaj malgrand-kvanta kaj grand-volumena produktado.
Konkludo:
En la aranĝo de 30° klinita korpo, la maŝinilo havas bonan rigidecon kaj faciligas forigon de ŝtopilo.
La dukanala stirsistemo povas esti ligita kun la spindelo samtempe aŭ aparte, tiel kompletigante samtempan aŭ sinsekvan prilaboradon de ambaŭ finoj de la partoj.
La fiksa metodo, aksa longo, tratruodiametro kaj fiksa diametro povas esti elektitaj aparte.
| Parametro | Peto | ||
| Lito | Lita Agordo | La lito kaj litbazo estas el norma 30° gisfera konstruo. | |
| Stirstrato | X/Z Gvidvojo-Formularo | Precizaj Linearaj Rulpremilaj Gvidvojoj | |
| Y-akso (Mouldstock) gvidvojo-formo | |||
| Labora intervalo | Maksimuma Maŝinado Diametro | Ŝafto: φ32mm | |
| Prilabora Daŭro | 370-600mm | ||
| Maksimuma Pinto-Distanco | 1155mm | ||
| X/Z/Y-akso | Vojaĝado | X/Z-akso | 150mm/200mm |
| Y-akso (Mouldstock) | Maldekstre: 200mm; Dekstre: 590mm | ||
| Rapida Moviĝa Rapido | X/Z/Y-akso | 16m/Min 16m/Min 10m/Min | |
| Motora Taksita Tordmomanto | X/Z/Y-akso | 7.7NM7.7NM6NM | |
| Ripetema poziciiga precizeco (/300mm) | X/Z/Y-akso | 0,006mm0,01mm0,015mm | |
| Krampo | Povumo (Kontinua) | 3KW (maksimuma rapideco 2000r/min) | |
| Specifo | JHP-32(255): Maksimuma fiksa diametro ekstera φ32mm | ||
| Transdona Metodo | Sinkrona Zono | ||
| Gvattureto | Gvatturetaj Formoj kaj Specifoj | Hidraŭlika gvattureto: 63-8T (228) | |
| Ilo-Kapacito | 8 (2 kvadrataj iloteniloj, 2 rondtruaj iloteniloj, 4 fiksaj klingoj) | ||
| Ilo Grandeco | Kvadrata ilotenilo 20mmx20mm, ronda truo Φ25mm | ||
| Vostokontakto | Tipo de vostkontakto | 1.maldekstra/dekstra: servovosta konto + enkonstruita movebla centro | |
| Tipo de maniko de vostkontakto | Fiksa ne-streĉebla | ||
| Truo de la vostkontakto de la maniko | Mo 4# | ||
| Forigo de Ĉipoj | Tipo de Forigo de Ĉipoj | Aŭtomata Malantaŭo | |
| Maŝinado Precizeco | Rondeco | 0,005mm | |
| Diametra Konsistenco | 0,015mm/300mm | ||
| Plateco | 0,015mm/300mm | ||
| Surfaca Malglateco (Aluminio/Ŝtalo) | 0.4HRa~0.8HRa | ||
| Formoj de protekto | Plene Enfermita Ekstera Mortintotuko + Interna Plena Protekto | ||
| Grandeco | Maŝina grandeco (Longo * Larĝo * Alto) | 2650×1900(2800)x1700 | |
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centr...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...