


Peza CNC-Borilo-Frezilo
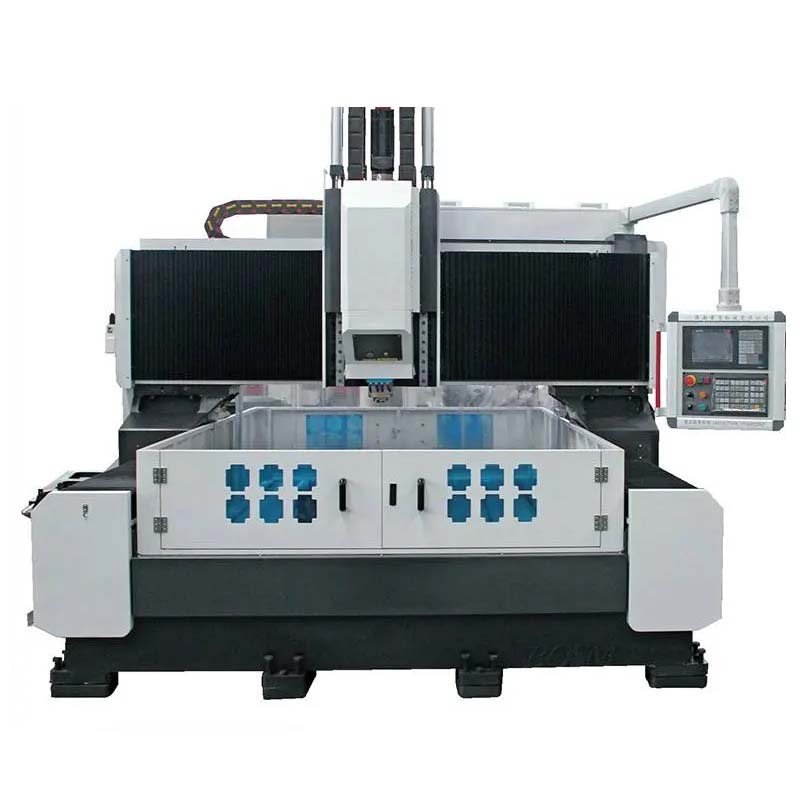
CNC-Borilo kaj Frezmaŝino
Alt-rapida CNC-borilo kaj frezmaŝino
Maŝina Apliko
CNC-bormaŝinoj kaj frezmaŝinoj estas ĉefe uzataj por efika borado de laborpecoj kun dikecoj ene de la efika intervalo, kiel ekzemple platoj, flanĝoj, diskoj kaj ringoj. Tra-truoj kaj blindaj truoj povas esti boritaj en diversaj specoj de materialoj. La maŝino estas ciferece kontrolata kun facila funkciigo. Ĝi povas atingi aŭtomatigon, altan precizecon, multnombrajn variaĵojn, amasproduktadon.
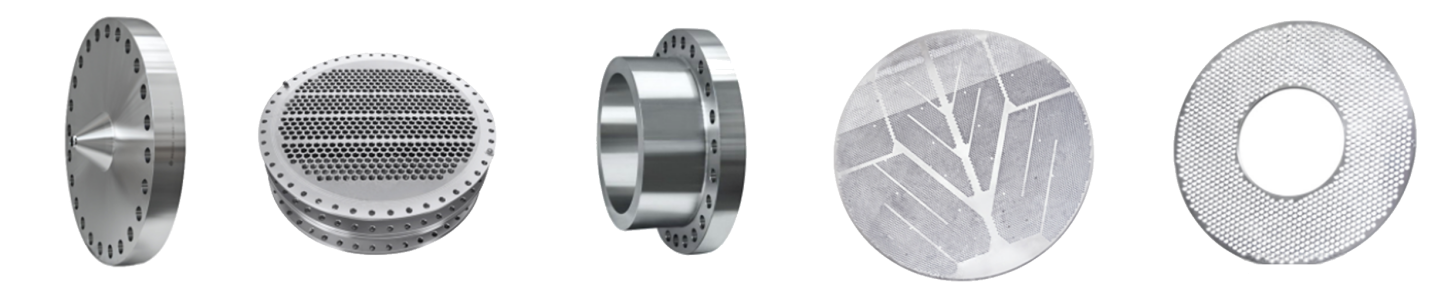
Por kontentigi la bezonojn de diversaj uzantoj pri prilaborado, nia kompanio disvolvis diversajn maŝinojn. Aldone al konvenciaj modeloj, ili ankaŭ povas esti adaptitaj laŭ la faktaj bezonoj de klientoj.
Maŝina Strukturo
Ĉi tiu ekipaĵo konsistas ĉefe el baztablo, movanta gantro, movanta glita selo, borado- kaj frezspindelo, aŭtomata lubrika aparato kaj protekta aparato, cirkula malvarmiga aparato, CNC-kontrolsistemo, elektra sistemo kaj tiel plu. La subtenado kaj gvidado de la rullinia gvidilo kaj la preciza plumboŝraŭba transmisio, la maŝino havas altan poziciigan precizecon kaj ripetatan poziciigan precizecon.
1)Labortablo:
La labortablo adoptas fanditan strukturon, kaj la ebenaĵo havas T-fendon kun racia fina aranĝo por fiksado de laborpecoj. Super la lito, T-fendoj estas aranĝitaj. La transmisia sistemo uzas AC-servomotoron kaj precizan pilkŝraŭbon por movi ambaŭflanke por igi la gantry-on moviĝi en la Y-aksa direkto. Alĝustigeblaj boltoj estas distribuitaj sur la fundo de la lito, kiuj povas facile alĝustigi la nivelon de la litotablo.
2)Movenadogantro:
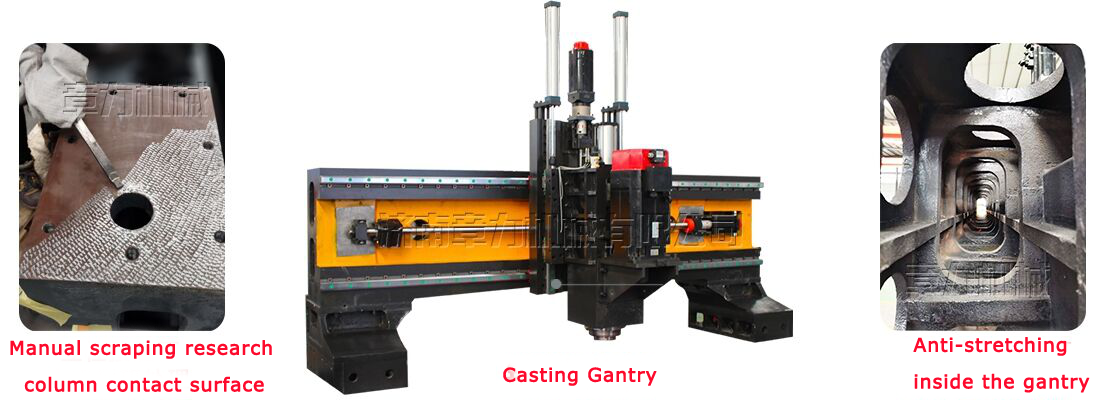
La movebla porto estas fandita el griza fero 250, kaj du super-alt-kapacitaj ruliĝantaj liniaj gvidiloj estas instalitaj sur la antaŭa flanko de la porto. Aro de precizaj globŝraŭbaj paro kaj servomotoro movigas la glitŝraŭbon de la potenca kapo en la X-aksa direkto. Bora potenca kapo estas instalita sur la glitŝraŭbo de la potenca kapo. La movado de la porto estas realigita per la servomotoro, kiu pelas la pilkdraton sur la globŝraŭbo per la preciza kuplado.
3)Movenadoglitanta selo:
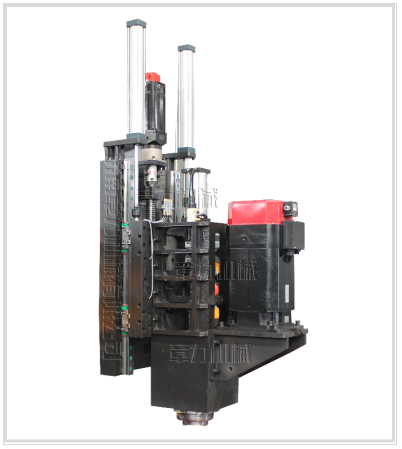
La movebla glita selo estas preciza gisfera struktura komponanto. Du ultra-alt-kapacitaj NC-relaj glitŝraŭboj kaj aro da precizaj globŝraŭbaj paroj kaj alt-preciza planeda reduktilo estas konektitaj al la servomotoro por funkciigi la borkapon. Movado en la Z-akso povas realigi rapidan antaŭeniron, antaŭenlaboron, rapidan rebobenadon kaj haltigon de la borkapo. Kun aŭtomataj funkcioj de rompado de ĉipsoj, forigo de ĉipsoj kaj paŭzo.
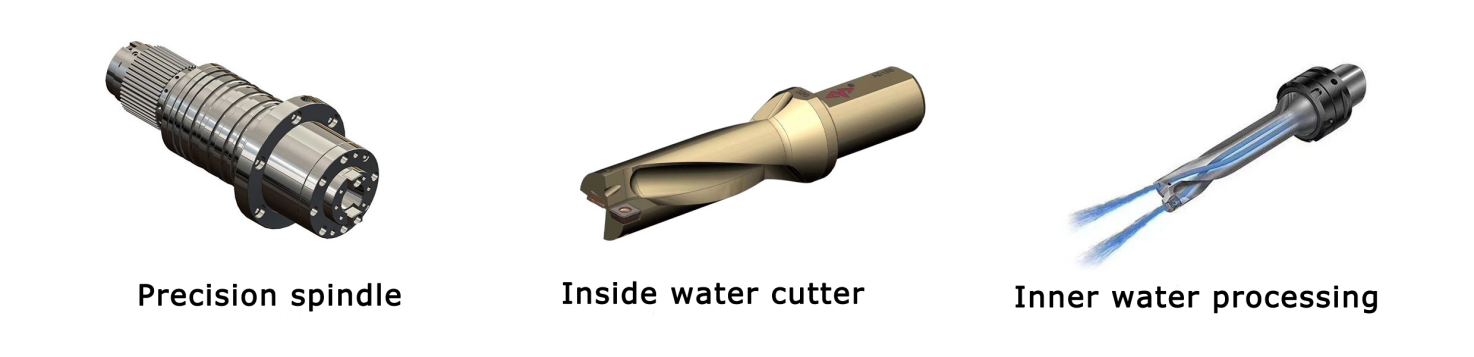
4)Borada potenca kapo(Spindelo):
La borkapo uzas dediĉitan servospindelmotoron, kiu pelas dediĉitan precizan spindelon malakcelante la dentan sinkronan rimenon por pliigi la tordmomanton. La spindelo uzas antaŭajn tri-, du- kaj kvin-vicajn japanajn angulkontaktajn lagrojn por atingi senŝtupan rapidŝanĝon. Rapida kaj facila anstataŭigo, la furaĝo estas pelata per servomotoro kaj globŝraŭbo. La X kaj Y aksoj povas esti ligitaj, kaj duonfermita bukla kontrolo estas uzata por atingi linearajn kaj cirklajn interpoladfunkciojn.
La spindela fino estas BT40 konusforma truo, ekipita per Rotorfoss altrapida rotacia artiko el Italio, kiu povas uzi altrapidan U-borilon (perfortan borilon) kaj kernan borilon por eligi akvon. La spindela centra akvoelirejo povas plibonigi la tranĉefikecon, realigi profundan truoprilaboradon kaj protekti la ilon por redukti la uzkoston.
5) Aŭtomata lubrika aparato kaj protekta aparato:
kiel ekzemple gvidreloj, plumboŝraŭboj, rakoj, ktp., sen mortaj anguloj por certigi la servodaŭron de la maŝinilo. La X-akso kaj Y-akso de la maŝinilo estas ekipitaj per polvorezistaj protektaj kovriloj, kaj akvorezistaj ŝprucŝirmiloj estas instalitaj ĉirkaŭ la labortablo.

6)CNC-Kontrolsistemo:
6.1 Kun la funkcio de ĉizrompado, la ĉizrompa tempo kaj la ĉizrompa ciklo povas esti agorditaj per la hom-maŝina interfaco.
6.2 Per la iloleviga funkcio, la iloleviga alteco povas esti agordita per la homo-maŝina interfaco. Dum borado ĝis ĉi tiu alteco, la borilo rapide leviĝas al la supro de la laborpeco, kaj poste la peceto estas ĵetita, kaj poste rapide antaŭenigata al la borsurfaco kaj aŭtomate konvertita al la laborpeco.
6.3 La centralizita funkciiga kontrolkesto kaj portebla unuo uzas numeran stirsistemon, kaj estas ekipitaj per USB-interfaco kaj LCD-likvokristala ekrano. Por faciligi programadon, stokadon, montradon kaj komunikadon, la funkciiga interfaco havas funkciojn kiel hom-maŝina dialogo, erarkompenso kaj aŭtomata alarmo.
6.4 La maŝino havas la funkcion antaŭrigardi kaj rekontroli la truopozicion antaŭ prilaborado, kaj la operacio estas tre oportuna.

7)Fervoja krampo
La krampo konsistas el krampokorpo kaj aktuatoro. Ĝi estas alt-efikeca funkcia komponanto uzata kun la ruliĝanta linia gvidilo. Ĝi generas fortan premforton per la kojnforma bloka ekspansioprincipo. Trajtoj pliigas rigidecon.
Trajtoj:
- Sekura kaj fidinda, forta fiksa forto, fiksante nemoviĝantan XY-akson dum borado kaj frapado.
- Ekstreme alta premforto, pliigas la rigidecon de la aksa furaĝo kaj malhelpas la mikromovadon kaŭzitan de vibrado.
- Rapida respondo, la malferma kaj ferma respondotempo estas nur 0,06 sekundoj, kio protektas la maŝinilon kaj plibonigas la vivon de la ŝraŭbo.
- Daŭra, nikeleca surfaco, bona kontraŭrusta agado.
Nova dezajno por eviti rigidan kolizion dum fiksado.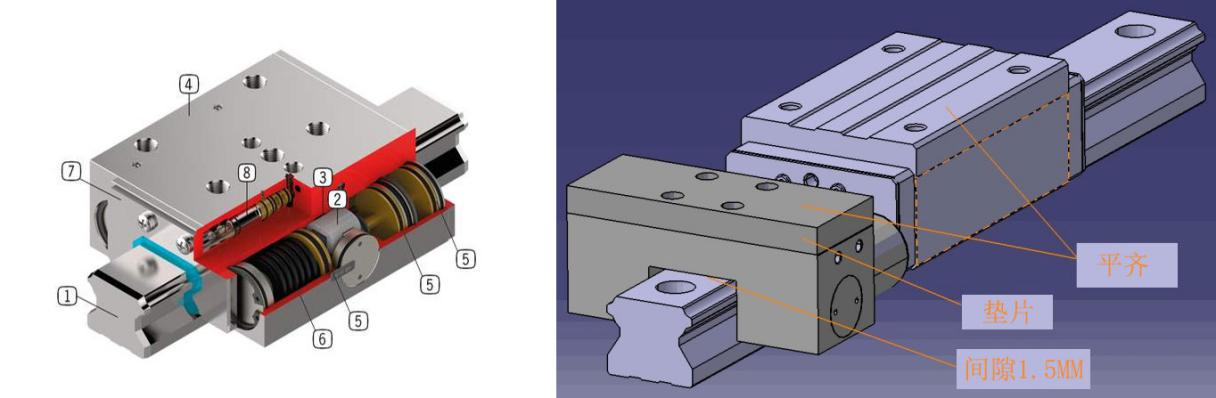
8)Aŭtomata ĉipforigilo kaj cirkulanta malvarmiga aparato:
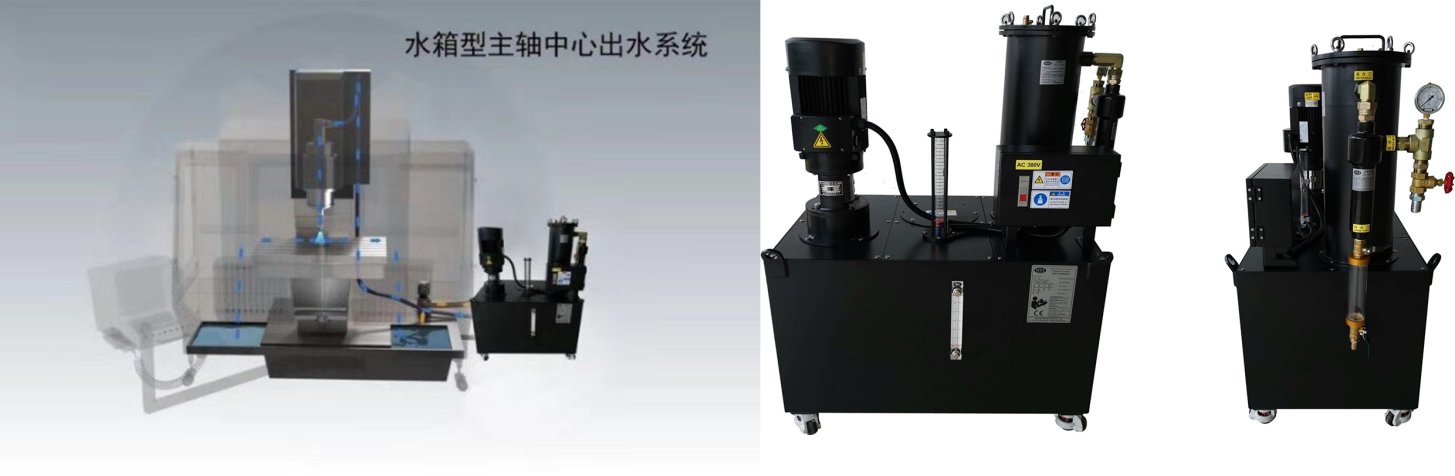
Aŭtomata ĉipeforigilo estas aranĝita ĉe la malantaŭo de la labortablo kaj filtrilo estas aranĝita ĉe la fino. La aŭtomata ĉipeforigilo estas plata ĉena tipo, kaj malvarmiga pumpilo estas instalita sur unu flanko. La elirejo de la ĉipetoj estas konektita al la centra akvofiltra sistemo. La malvarmigaĵo fluas en la ĉipeelĵetilon. La levanta pumpilo de la ĉipeelĵetilo pelas la malvarmigaĵon en la centran akvofiltran sistemon. La altprema malvarmiga pumpilo cirkuligas la filtritan malvarmigaĵon por tranĉado kaj malvarmigo. Kaj ĝi estas ekipita per ĉipetransporta ĉaro, kiu estas tre oportuna por transporti ferajn ĉipetojn. Ĉi tiu ekipaĵo estas ekipita per interna kaj ekstera malvarmiga sistemo por tranĉiloj. Dum borado je alta rapideco, la tranĉiloj estas malvarmigitaj per interna akvo kaj ekstere dum malpeza frezado.
Alarmo de malalta akvo
1) Kiam la fridigaĵo en la filtrilo atingas la mezan likvaĵnivelon, la sistemo aŭtomate konektas la motoron por starti, kaj la fridigaĵo en la ĉipforigilo aŭtomate fluas en la filtrilon. Kiam la alta likvaĵnivelo estas atingita, la motoro aŭtomate ĉesas funkcii.
2) Kiam la malvarmigaĵo en la filtrilo estas je malalta nivelo, la sistemo aŭtomate alarmos la likvaĵnivelan mezurilon, la spindelo aŭtomate retiros la ilon, kaj la maŝino haltigos la laboron.
9)Centra Elira Filtra Sistemo:
La maŝino estas ekipita per centra akvofiltra sistemo kiel normo, kiu povas efike filtri la malpuraĵojn en la malvarmigaĵo. La interna ŝpruca akvosistemo povas malhelpi ferajn stiftojn implikiĝi sur la ilo dum prilaborado, reduktante ileluziĝon, plilongigante la ilvivon, plibonigante la surfacon de la laborpeco. La altprema akvoelirejo de la klingopinto povas bone protekti la surfacon de la laborpeco, protekti la altrapidan rotacian artikon, malhelpi malpuraĵojn bloki la rotacian artikon, kaj plibonigi la ĝeneralan kvaliton de la laborpeco kaj laborefikecon.
10)Pilkŝraŭbo kaj motoro integrita sidloko:
La motorbazo estas alt-koncentreca produkto, kiu konektas la globŝraŭbon kaj la motoron. La angulkontakta parlagro (precizecogrado C5) estas integrita por plibonigi la precizecon kaj certigi nulan aksan liberiĝon de la globŝraŭbo kiam la motoro antaŭeniras kaj malantaŭeniras. Ĝi estas aparte taŭga por altrapidaj ekipaĵoj.
Munta precizeco: la globŝraŭbo kaj la motoro estas instalitaj en unu tra la motorbazo. Reduktu la koncentrecan eraron de la motorŝafto kaj la globŝraŭba ŝafto, kontrolu ĝin je plus aŭ minus 0.01mm, kaj la perpendikulareco de la fina surfaco estas 0.01.
11)Kvar-ungega memcentra tablo(laŭvola)
La labortablo de la memcentra ekipaĵo estas ekipita per kvar-makzela hidraŭlika memcentra ĉuko. La laborpeco povas esti aŭtomate centralizita en unu krampo sen ke ĉiu laborpeco patrolu por trovi la centron. La fiksado estas rapida kaj oportuna.
Solvu la problemon, ke la prilaborita peco kun indeksa cirklo malpli ol 1600 mm diametro estas fiksita per premado de plato post nutrado kaj poste serĉado de la centro, kio konsumas malpli da tempo kaj bezonas pli longan fiksan tempon ol prilaboran tempon.
Memcentra kvar-makzela ĉuko sendepende evoluigita kun granda makzela movo malfaciligas la tuŝon de la laborpeco al la makzelo dum fiksado. La stria strukturo kun kuseneto estas uzata. Ĝi solvas la situacion, kie hidraŭlikaj aŭ pneŭmatikaj makzeloj havas malmultan movon sur la merkato kaj grandaj laborpecoj kunfrapos la makzelojn dum levado, kaŭzante difekton al la ĉukoj.
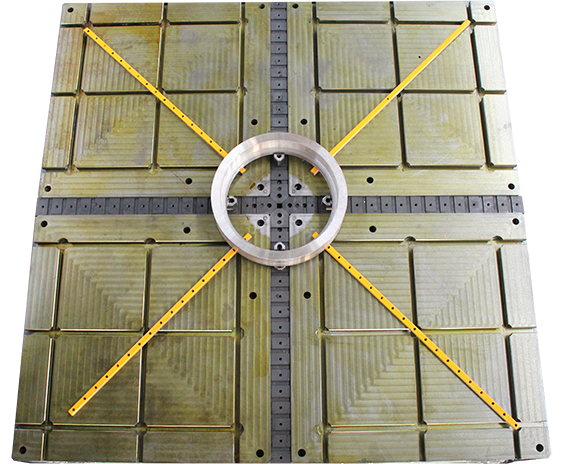
La kvar makzeloj sur la labortablo estas malmunteblaj, kaj la forigo de la malantaŭa labortablo estas normala platformo kun propra T-kanelo. Ĝi plibonigas la aplikan gamon de aliaj laborpecoj krom la ringo.
Specifon
| Modelo | BOSM-DT1010 | BOSM-DT2010 | BOSM-DT2016 | BOSM-DT2525 | |
| Labora grandeco | Longo*Larĝo (mm) | 1000x1000 | 2000x1000 | 2000x1600 | 2500x2500 |
| Vertikala Borilo | Spindela konusforma | BT40/ BT50 | BT40/ BT50 | BT40/ BT50 | BT40/ BT50 |
| Borada diametro (mm) | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | |
| Frapeta diametro (mm) | M24 / M36 | M24 / M36 | M24 / M36 | M24 / M36 | |
| Spindela rapido (r/min) | 30~3000 | 30~3000 | 30~3000 | 30~3000 | |
| Spindela potenco (kW) | 15/22 | 15/22 | 15/22 | 15/22 | |
| Distanco de la malsupra fino de la spindelo ĝis la laborsurfaco (mm) | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | |
| Ripeta Poziciiga Precizeco (X/Y/Z) | X/Y/Z | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm |
| Malneta pezo (T) | 8.5 | 11 | 13.5 | 16.5 | |
| Revuilo | Linia ilo revuo | ||||
Kvalita Inspektado
Ĉiu maŝino de Bosman estas kalibrita per lasera interferometro de la brita kompanio RENISHAW, kiu precize inspektas kaj kompensas tonaltajn erarojn, kontraŭreagon, poziciigan precizecon kaj ripetatan poziciigan precizecon por certigi la dinamikan, statikan stabilecon kaj prilaboran precizecon de la maŝino. . Pilka stangotesto Ĉiu maŝino uzas pilkan stangotestilon de la brita kompanio RENISHAW por korekti la veran cirklan precizecon kaj geometrian precizecon de la maŝino, kaj samtempe plenumi cirklajn tranĉeksperimentojn por certigi la 3D-maŝinadan precizecon kaj cirklan precizecon de la maŝino.

Antaŭ kaj Post Servo
1) Antaŭ Servo
Per studado de la petoj kaj necesaj informoj de klientoj kaj poste sendado de retrosciigo al niaj inĝenieroj, la teknika teamo de Bossman respondecas pri la teknika komunikado kun la klientoj kaj la formulado de solvoj, helpante la klientojn elekti la taŭgan maŝinadan solvon kaj taŭgajn maŝinojn.
2) Post Servo
A. La maŝino kun unu-jara garantio kaj pagita por dumviva bontenado.
B. Dum la unu-jara garantia periodo post kiam la maŝino alvenis en la celan havenon, BOSSMAN provizos senpagajn kaj ĝustatempajn riparajn servojn por diversaj ne-homfaritaj difektoj sur la maŝino, kaj ĝustatempe anstataŭigos ĉiajn ne-homfaritajn difektitajn partojn senpage. Difektoj okazantaj ekster la garantia periodo estos riparitaj je taŭgaj kostoj.
C. Teknika subteno ene de 24 horoj interrete, TM, Skype, retpoŝto, solvante la rilatajn demandojn ĝustatempe. Se ne solveblas, BOSSMAN tuj aranĝos, ke postvenda inĝeniero alvenu surloke por riparo, la aĉetanto devos pagi por la VISA-karto, flugbiletoj kaj loĝado.
Firmaa Retejo

Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centro ...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...