


Kvin-aksa Maŝincentro FH60P
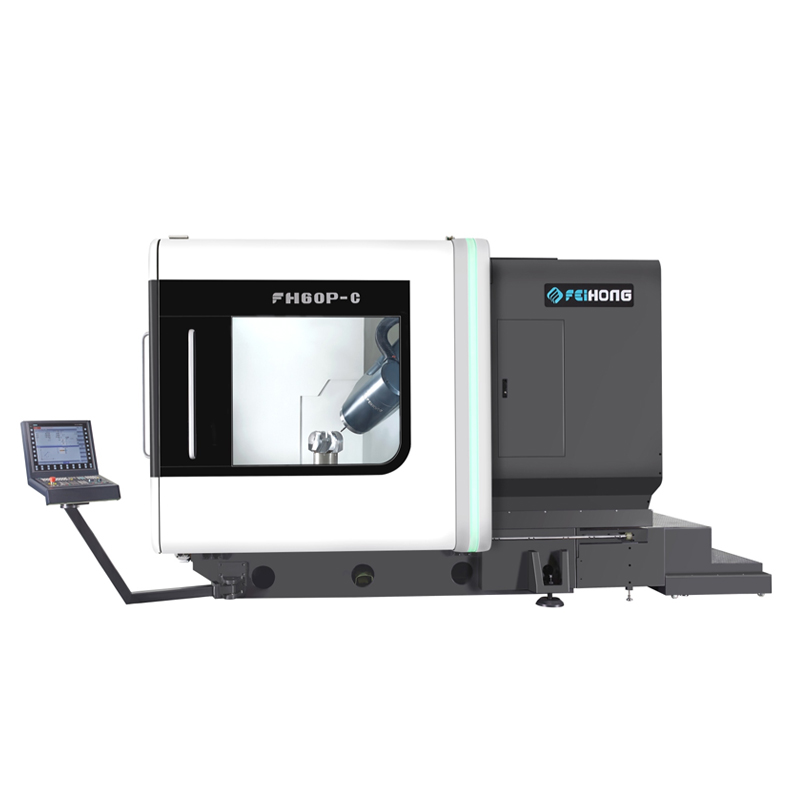
Kvin-aksasamtempamaŝincentro
XYZ lineara akso kava malvarmiga ŝraŭba transmisio
B\C rotacia ŝafto DD rekta transmisio
Plena fermita bukla absoluta valoro mezursistemo
Norma konfiguracio
| Ne. | Priskribo de agordo | Upedikovo | Kvanto | Rimarko |
| 1. | FH-ĉefkadro-minerala gisado | Aro | 1 |
|
| 2. | Siemens ONE kontrolsistemo | Aro | 1 |
|
| 3. | Ekrano: 21,5-cola tuŝekrano | Aro | 1 |
|
| 4. | FH kvin-aksa multfunkcia svingokapo (B-akso) | Aro | 1 |
|
| 5. | DGZX-24012/34B2 freza elektra spindelo (ŝirmita turnfunkcio) | PC | 1 |
|
| 6. | X/Y/Z-aksa kava malvarmiga pilkŝraŭbo | PCS | 3 |
|
| 7. | Frezado Rekta Transmisia Turnplato (C-akso) | Aro | 1 |
|
| 8. | B-akso RCN8380 29 bitoj absoluta kodigilo | PC | 1 |
|
| 9. | C-akso RCN2580 28-bita absoluta kodigilo | PC | 1 |
|
| 10. | INA Rulpremilaj Linearaj Glitŝuoj | Aro | 6 |
|
| 11. | Elektra skatolo de klimatizilo | Aro | 1 |
|
| 12. | Spindela akvomalvarmiga sistemo | Aro | 1 |
|
| 13. | Maŝina ringotipo ŝprucakvo | Aro | 1 |
|
| 14. | Kvin-aksa kapo lunarka ŝprucaĵo, lunarka blovgaso | Aro | 1 |
|
| 15. | Sekureca interŝlosa sistemo por antaŭa kaj flanka pordo | Aro | 1 |
|
| 16. | Akvorezista laborujo-lumigado | PCS | 2 |
|
| 17. | Hidraŭlika stacio | Aro | 1 |
|
| 18. | Centra centralizita aŭtomata lubrika aparato | Aro | 1 |
|
| 19. | Operacia flanko purigante akvopafilon kaj aerpafilon | Aro | 1 |
|
| 20. | Sistemo de tranĉfluido (CTS 25bar) | Aro | 1 |
|
| 21. | Plene enfermita protekta lado | Aro | 1 |
|
| 22. | Operacia skatolo | Aro | 1 |
|
| 23. | Elektra Ŝranka Malvarmiga Unuo | Aro | 1 | Forigi |
| 24. | Siemens elektronika manrado | PC | 1 |
|
| 25. | Piedfunkciigata spindela ilo-liberiga ŝaltilo | PC | 1 |
|
| 26. | Maŝina trikolora lumo | Aro | 1 |
|
| 27. | 40PCS HSK-A63 ilmagazeno kaj servo ATC sistemo | Aro | 1 |
|
| 28. | X/Y/Z tri-aksa absoluta valoro-krada skalo | Aroj | 3 |
|
| 29. | Spirala ĉip-rulanta aparato kaj Malantaŭa Ĉip-Transportilo + Ĉip-veturilo | Aro | 1 |
|
| 30. | Renishaw OMP60 infraruĝa sondilo | Aro | 1 |
|
| 31. | Renishaw NC4F230 lasera ilo-agordilo | Aro | 1 |
|
| 32. | Fundamentnivelaj kusenetoj kaj fundamentaj rigliloj | Aro | 1 |
|
| 33. | Teknika manlibro | Aro | 1 |
Parametro
| Modelo | Unuo | FH60P | ||||
| Vojaĝado | ||||||
| X-aksa vojaĝado | mm | 600 | ||||
| Y-aksa vojaĝado | mm | 800 | ||||
| Z-aksa vojaĝado | mm | 600 | ||||
| Distanco de la nazo de la spindelo ĝis la surfaco de la labortablo | mm | 150-750 | ||||
| Horizontala freza kapo | mm | 30-630 | ||||
| Furaĝo/rapida mova rapido | m/min | 40 | ||||
| Furaĝforto | KN | 10 | ||||
| Rotacianta tablo (C-akso) | ||||||
| Grandeco de labortablo | mm | Ø660 | ||||
| Maks.tabla ŝarĝo (muelejo) | kg | 2000 | ||||
| Maks. rapido de rotacianta tablo | rivoluoj | 150 | ||||
| Minimuma disigita angulo | ° | 0.001 | ||||
| Taksita tordmomanto | Nm | 807 | ||||
| Maksimuma tordmomanto | Nm | 1430 | ||||
| CNC-svinga frezkapo (B-akso) | ||||||
| Svinga gamo (0 = Vertikala / 180 = Nivelo) | ° | -15~180 | ||||
| Rapida moviĝo kaj manĝigorapideco | rivoluoj | 30 | ||||
| Minimuma disigita angulo | ° | 0.001 | ||||
| Taksita tordmomanto | Nm | 743 | ||||
| maksimuma tordmomanto | Nm | 1320 | ||||
| Spindelo (muelado) | ||||||
| Spindela rapido | rivoluoj | 12000 | ||||
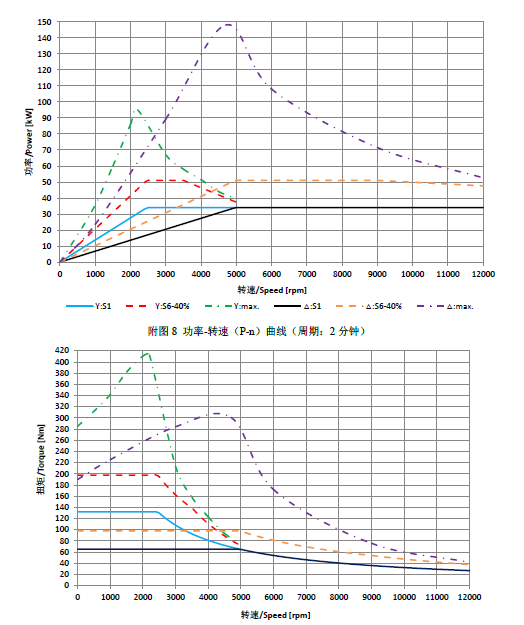
| Spindela potenco | Kw | 34/42 | ||||
| Spindela tordmomanto | Nm | 132/185 | ||||
| Spindela konusforma |
| HSKA63 | ||||
| Ilo-revuo | ||||||
| Ilo-interfaco |
| HSKA63 | ||||
| Kapacito de ilo-magazeno | PCS | 40 | ||||
| Maks. diametro/longo/pezo de ilo |
| Ø85/300/8 | ||||
| Iloŝaltilo (Ilo al ilo) | S | 4 | ||||
| Mezura aparato | ||||||
| Infraruĝa sondilo | Renishaw OMP60 | |||||
| Ilo-detektilo en labora prilabora areo |
| Rensishaw NC4F230 | ||||
| Pozicia precizeco (ISO230-2 kaj VDI3441) | ||||||
| X/Y/Z poziciiga precizeco | mm | 0.006 | ||||
| X/Y/Z Ripeta poziciiga precizeco | mm | 0.004 | ||||
| B/C-pozicia precizeco |
| 8" | ||||
| B/C Ripeta poziciiga precizeco |
| 4" | ||||
| CNC-regilo | ||||||
| Kontrolsistemo |
| Siemens ONE | ||||
| Aliaj | ||||||
| Maŝina pezo | Kg | 25000 | ||||
Ĉefaj Maŝinaj Specifoj | Optimuma Rigida Struktura Agordo
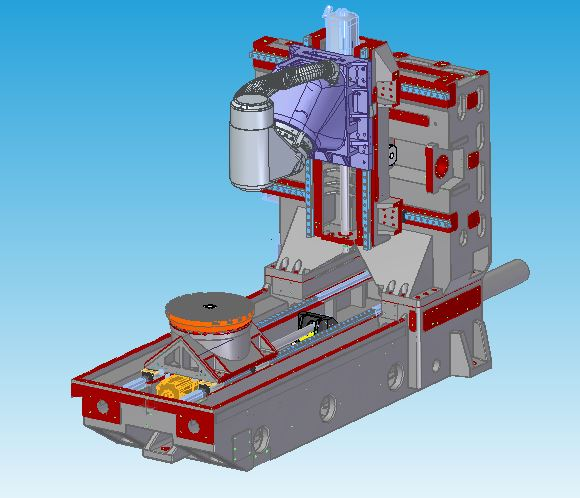
Dezajnaj Trajtoj | Plej Bona Analizo de Mekanika Dratgisado
◆ La lito adoptas novan mineralan fandan strukturon, kaj la movaj partoj adoptas altkvalitan gisferon de Meehanite-grado
◆Hardado kaj natura maljuniĝo-traktado por forigi internan streson
◆Struktura natura frekvenca vibrado forigas streson dum materiala prilaborado
◆ La dezajno de grand-area kaj alt-rigideca kolono sur la tuta muro povas efike plibonigi la rigidecon kaj statikan kaj dinamikan precizecon
◆Tri-aksa kava malvarmiga plumba ŝraŭba transmisio
Elektra spindelo
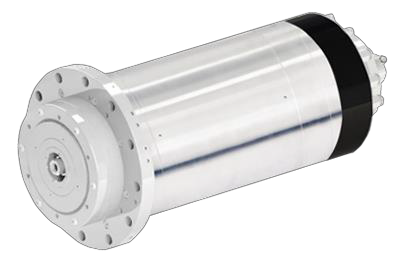
Dezajnaj Trajtoj
◆ Laŭ la karakterizaĵoj de la maŝino, sendependa esplorado kaj disvolviĝo kaj produktado.
◆ La konusforma truo de HSK-A63 estas uzata en la modelo FH60P.
◆ La ekstera malvarmiga sistemo estas uzata por cirkula malvarmigo por efike certigi la aplikon de la elektra spindelo.
CNC-svinga frezkapo (B-akso)
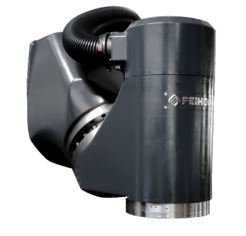
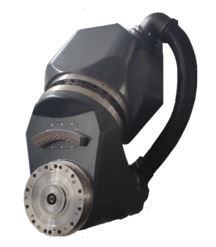
Dezajnaj Trajtoj
◆ Enkonstruita DD-motoro kun nula transmisia ĉeno kaj sen kontraŭreago
◆ Altaj akcelaj karakterizaĵoj
◆ La plej mallonga interspaco inter la nazpunkto de la ilo de la spindelo kaj la struktura subtenpunkto atingas la maksimuman rigidecon de tranĉado
◆ Pli grandaj YRT-pendaĵoj pliigas rigidecon
◆ Ekipita per mezursistemo de la absoluta rotacia kodigilo de la serio HEIDENHAIN RCN8380, plene fermitcirkvita kontrolo por certigi la plej bonan precizecon
◆ B-aksa malvarmiga sistemo desegnita por redukti varmotransigon
Rotacianta tablo (C-akso)
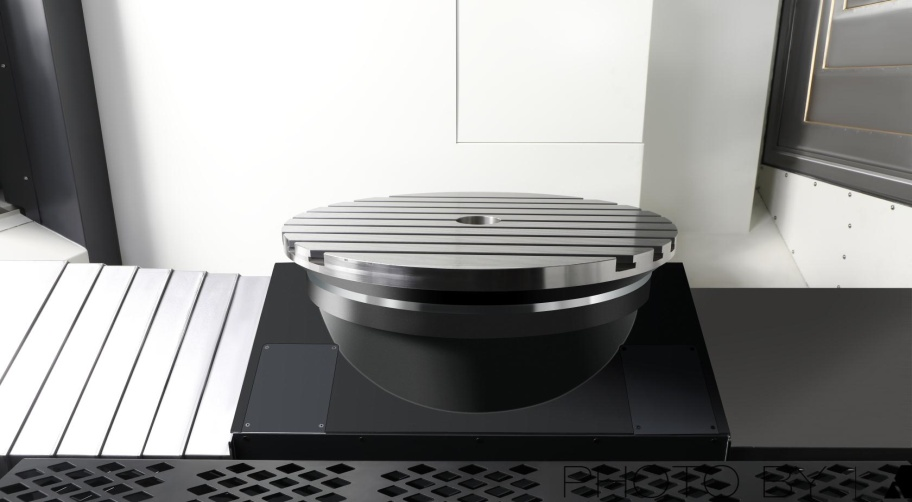
Dezajnaj Trajtoj
◆ Sendependa dezajno kaj produktado.
◆ Enkonstruita DD-motoro kun nula transmisia ĉeno kaj sen kontraŭreago.
◆ Altaj akcelaj kaj malakcelaj respondaj karakterizaĵoj.
◆ Pli granda YRT-lagro pliigas rigidecon.
◆ Granda taksita veturanta tordmomanto, poziciiga prilaborado, kun labortabla poziciigo kaj fiksa aparato
◆ Plenumi la bezonojn de frezado, redukti manipuladon de laborpecoj, kaj plibonigi produktoprecizecon.
◆ Ekipita per altpreciza rotacia kodigilo de HEIDENHAIN, plene fermitcirkvita kontrolo por certigi la plej bonan precizecon.
◆ Dezajno de malvarmiga sistemo por redukti varmotransigon.
CNC-sistemo
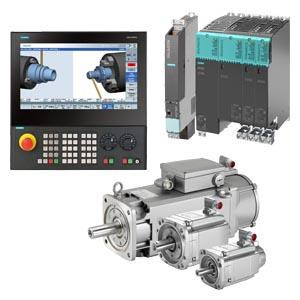
Selektaj trajtoj
◆ Elektu la stirgastiganton NCU730.3B por kvin-aksa samtempa funkciado (vidu la funkcian tabelon por detaloj pri la sistema agordo)
◆ Kun RTCP-funkcio
◆ Elektu Siemens S120-motoron kun 3-obla troŝarĝa kapacito kaj 1FT-seria motoro kun altaj movaj karakterizaĵoj
ATC-sistemo
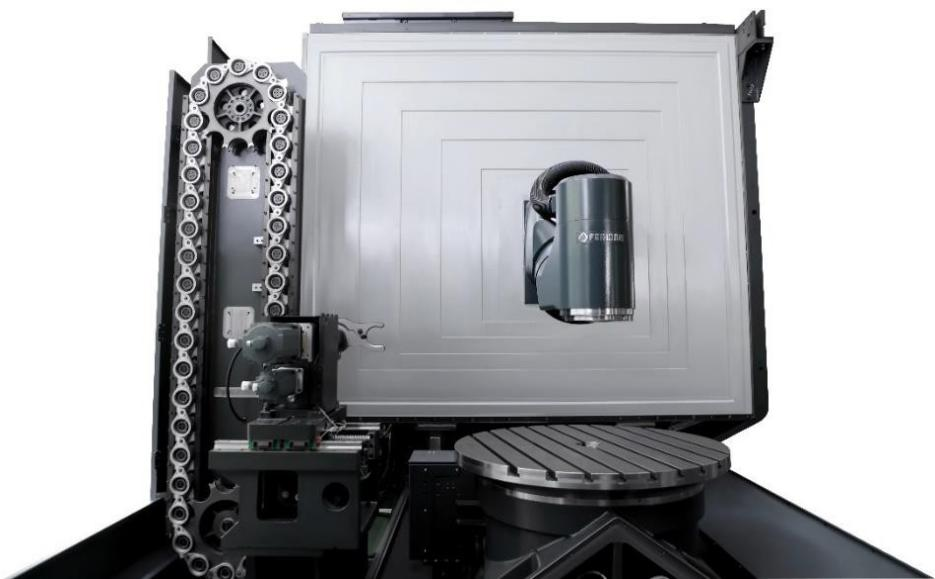
Dezajnaj Trajtoj
◆ Sendependa dezajno kaj produktado.
◆ Ilo-elekto kaj ilo-ŝanĝo uzas servomotoron por kontroli la terminalan agon, kiu estas pli stabila kaj preciza.
◆ Kombinite kun la ilo-administra funkcio de Siemens ONE, pli efika ilo-administrado.
Levebla ilo-agordilo
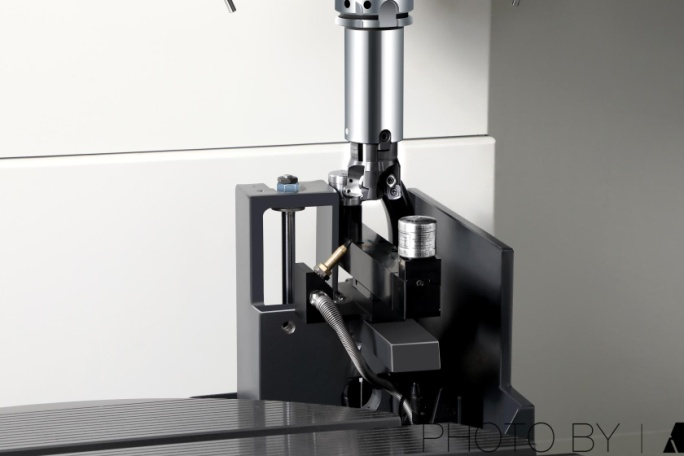
Dezajnaj Trajtoj
◆ Ekipita per nekontakta lasera ilo-agordilo Ransishaw NC4F230 por pli alta precizeco
◆ Aŭtomata ilo-agordo sur maŝino, aŭtomata ĝisdatigo de ilo-kompenso
◆ La ilo-agorda aparato povas esti levita kaj mallevita por ŝpari la spacon de la prilabora surfaco
◆ Plena sigelita laddezajno protektas la ilo-agordilon kontraŭ akvo kaj feraj fajlaĵeroj dum prilaborado
Infraruĝa sondilo
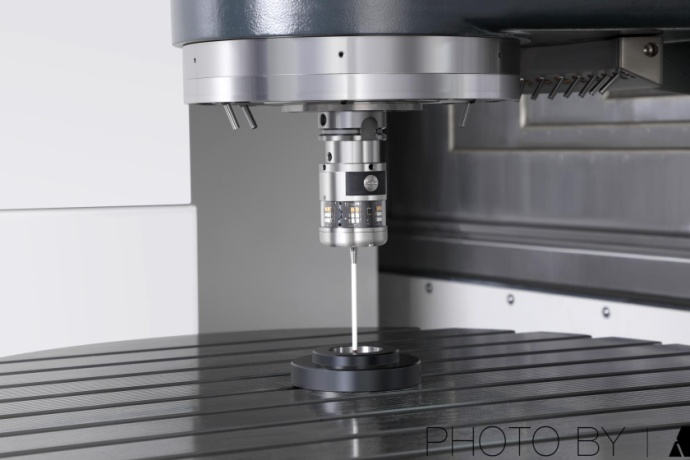
Dezajnaj Trajtoj
◆Ekipita per Ransishaw OMP60 ellasila optika sondilo.
◆Alĝustigo kaj inspektado de grandeco surmaŝine povas redukti erarojn en mana inspektado kaj plibonigi la precizecon kaj prilaboran efikecon de la produkto.
◆ Ŝparu 90% de la tempo de helpo sur la maŝino.
Ekstero
La kovrila dezajno de la kvin-aksa maŝincentro de la serio FH konformas al la striktaj sekurecaj normoj de CE. La tute densa lado malhelpas la funkciigiston erare eniri la laborareon dum prilaborado, kaj samtempe malhelpas la uzon de altprema tranĉlikvaĵo aŭ pecetoj de la maŝino, escepte de la averta nomŝildo. La funkciiga pordo ankaŭ estas ekipita per sekureca ŝaltilo por malhelpi akcidentojn dum funkciigo aŭ bontenado. Kaj ĝi havas grandan kaŝrigardan fenestron, kiu estas oportuna por la funkciigisto kompreni la funkciadon kaj prilaboradon de la maŝino.
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centr...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...