


Horizontala 5-aksa CNC-maŝinadcentro TKG1600


Trajtoj
I. Alta Rigideca Strukturo
La maŝino adoptas malaltan pezocentron, integran korpan dezajnon, certigante strukturan stabilecon. Kombinite kun grandskalaj liniaj gvidiloj kaj plurglitaj subtenoj, ĝi signife plibonigas tranĉan rigidecon kaj dinamikan stabilecon.
La X/Y/Z aksoj uzas alt-avancajn globŝraŭbojn, atingante altrapidan poziciigadon kaj daŭran precizecon.
II. Alt-rapida kaj alt-efikeca moviĝefikeco
La rapida moviĝo de la XYZ-akso atingas ĝis 60 m/min, kun ilŝanĝoj daŭrantaj nur 5 sekundojn.
La servo-movita ilmagazensistemo povas antaŭselekti la sekvan ilon dum maŝinado, ebligante rektan engaĝiĝon sen atendado kaj mallongigante la ne-tranĉan tempon.
Dum ŝanĝoj de spindelaj iloj, la kvara kaj kvina aksoj estas sinkrone antaŭpoziciigitaj, permesante al maŝinado daŭri tuj post la ilŝanĝo, atingante pli rapidan poziciigadon kaj pli mallongajn maŝinadciklojn.
Alt-rapida nutrado kaj inteligenta ilŝanĝo kunlaboras por signife plibonigi la ĝeneralan maŝinciklan efikecon.
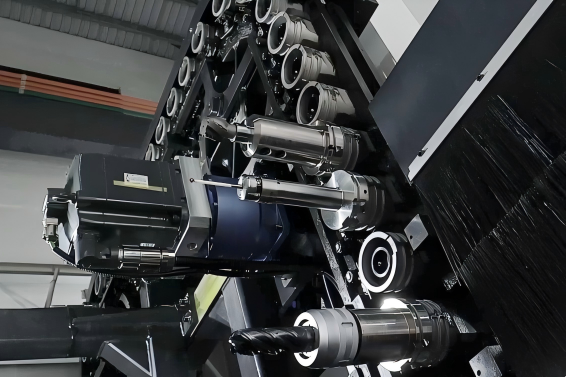
III. Duobla-Subtena Spindela Sistemo
La maŝinilo estas ekipita per duobla-kontakta spindela strukturo HSK-A100, kun maksimuma rapideco de 10 000 rpm kaj maksimuma tordmomanto de 320 N·m.
La integra spindelstrukturo efike subpremas termikan deformadon kaj vibradon, certigante stabilan precizecon kaj bonegan surfacan finpoluron je altaj rapidoj.
La duobla-kontakta dezajno provizas bonegan rigidecon dum peza tranĉado, reduktante maŝinadtempon kaj plilongigante la vivdaŭron de la spindelo kaj ilo.
Enkonstruita cirkula termostata kontrolsistemo sur la ekstera ringo de la spindelo kontinue disipas varmon, malhelpante termikan drivon kaj konservante altan precizecon.
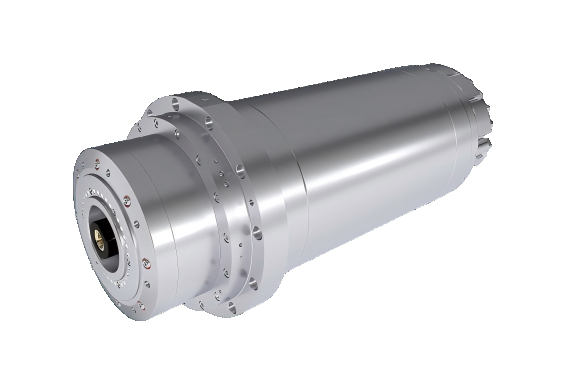
IV. Inteligenta Malvarmiga Sistemo
Altprema fridigaĵo estas precize ŝprucita de la centra tra-truo de la spindelo ĝis la tranĉrando de la ilo, atingante efikan malvarmigon kaj rapidan forigon de ico.
La sistemo havas prem-sentantan alĝustigon, aŭtomate adaptante la premon (programebla intervalo 30–70 kg/cm²) surbaze de ŝanĝoj en la ilo kaj la vojo, konservante konstantan premon en la tranĉpunkto.
Kombinite kun la termostata cirkuladsistemo de la spindelo, la tuta maŝino restas preciza kaj stabila eĉ sub longedaŭra altrapida funkciado, signife plilongigante la vivdaŭron de kaj iloj kaj la spindelo.
V. Grand-bata kvin-aksaSamtempaStrukturo
Uzante malaltan tablon kaj duoble pivotantan kapon, ĝi provizas ampleksan maŝinadan spacon: maksimuma laborpeca rotacia diametro 1600 mm, maŝinadan altecon 550 mm, kliniĝan gamon de -140° ĝis +20°, kaj maksimuman tabloŝarĝkapaciton de 1000 kg.
La A-akso uzas duoblan motoron, duoblan bremsosistemon, provizante potencan bremsan tordmomanton, precizan poziciigadon, kaj efike kontraŭagante la kontraŭtordmomanton de peza tranĉado.
La C-akso estas ekipita per altpreciza rulpremila vermo-ilara transmisia strukturo, atingante nulan kontraŭreagon kaj altan ŝarĝkapaciton, amplekse certigante la precizecon de kvin-aksa sinkrona maŝinado.
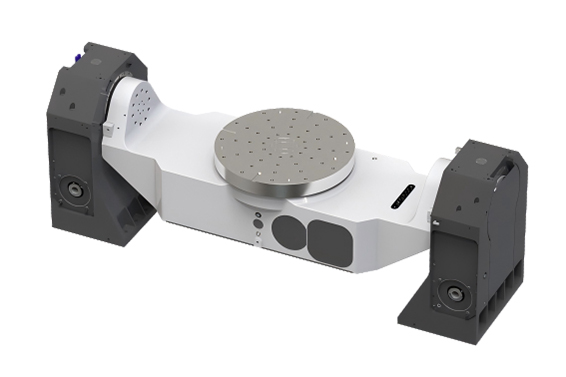
VI. Aŭtomatigo kaj Fidindeco
La labortablo integras 12-kanalan rotacian junton kun pneŭmatik-hidraŭlikaj kanaloj, ebligante aŭtomatajn funkciojn kiel aŭtomata fiksado, aŭtomata pordokontrolo, aŭtomata ilorompodetekto, aŭtomata ŝprucmalvarmigo kaj ĉizforigo.
La spindelo havas 8/12-kanalan rotacian artiksistemon por certigi stabilan hidraŭlikan premon en la fiksaĵo dum maŝinado.
La maŝinilo ankaŭ havas rezervitajn interfacojn por hermetikectestado kaj adaptado, faciligante estontan inteligentan fabrikadon kaj senhomajn ĝisdatigojn.
Ĉi tiu serio de aŭtomataj konfiguracioj ebligas al la maŝinilo funkcii kontinue 24/7, certigante stabilan kaj efikan produktadon.
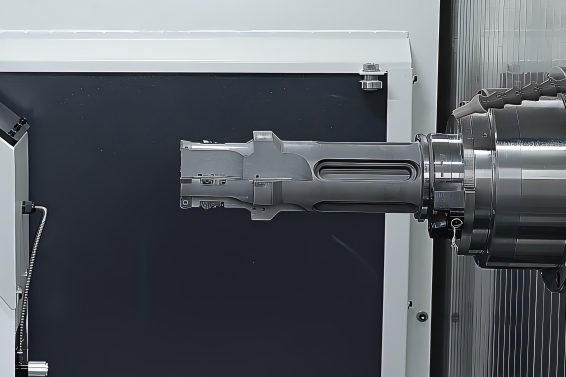
VII. Alt-rapida Transmisia Sistemo
La tuta akso utiligas kombinaĵon de granddiametraj globŝraŭboj kaj rulpremilaj liniaj gvidiloj, atingante altrapidan movadon kaj superan rigidecon.
La strukturo de rekta transmisio de servomotoro forigas kontraŭreagon de la transmisio, rezultante en pli rapida respondo kaj pli preciza poziciigado.
Bonega akcelado kaj malakcelo signife reduktas ne-tranĉan tempon, kondukante al pli alta produktadrapideco kaj prilabora efikeco.
Teknikaj Specifoj
| Parametroj de Lineara Akso | ||
| 1 | X/Y/Z-aksa streko-intervalo (mm) | 1600/1100/850 |
| Parametroj de Rotacia Akso | ||
| 1 | A-aksa vojaĝado | -140°~+20° |
| 2 | C-aksa vojaĝado | 360° |
| Furaĝo | ||
| 1 | Rapida Trairo: m/min | 60 |
| 2 | Tranĉa Nutra Rapido: m/min | 20 |
| 3 | Rapida Traversa Akcelo:g | 1G |
| Maŝinaj Parametroj | ||
| 1 | Totala alteco (mm) | 4560 |
| 2 | Piedsigno (mm) | 3,757×3,371 |
| 3 | Maŝina Neta Pezo: t | 22 |
| Parametroj de la labortablo | ||
| 1 | Laborokapabla Grandeco: mm | φ800 |
| 2 | Alto de la laborpeco: mm | 550 |
| 3 | Maks. Svingodiametro: mm | 1600 |
| 4 | Maks. Tablo Ŝarĝkapacito: kg | 1000 |
| Parametroj de Ilo-Magazeno | ||
| 1 | Kapacito de Ilo-Magazeno: iloj | 60 |
| 2 | TT Ilo Ŝanĝtempo:s | 5 |
| 3 | Maks. Ilo-longo: mm | 550 |
| 4 | Maks. Pezo de la ilo: kg | 25 |
| Baza Agordo | ||
| 1 | 5-aksa, 4-samtempa konturado · Kontrolo de ilo-centra punkto | √ |
| 2 | Tra-spindela malvarmigaĵo | (50 kg/cm²) |
| 3 | A/C-aksa hidraŭlika bremso | √ |
| 4 | Spindelo | 10,000 rpm, HSK-A100 Vaksiĝo |
| 5 | A/C-aksa Veturila Sistemo | Preciza Ruliĝanta Vermo-Motoro |
| 6 | A/C-aksa bremsa sistemo | Hidraŭlika bremsosistemo |
| 7 | Spindela Malvarmiga Sistemo | √ |
| 8 | Ĉipa Transporta Sistemo | √ |
| 9 | Hidraŭlika Potenco-Unuo | √ |
| 10 | Funkcio de Iladministrado | √ |
| 11 | Mana Pulsgeneratoro | √ |
| Sistemo | ||
| 1 | SINUMERIK 828D | √ |
Ekzemplo de prilaborado
I. Alta Rigideca Strukturo
La maŝino adoptas malaltan pezocentron, integran korpan dezajnon, certigante strukturan stabilecon. Kombinite kun grandskalaj liniaj gvidiloj kaj plurglitaj subtenoj, ĝi signife plibonigas tranĉan rigidecon kaj dinamikan stabilecon.
La X/Y/Z aksoj uzas alt-avancajn globŝraŭbojn, atingante altrapidan poziciigadon kaj daŭran precizecon.
II. Alt-rapida kaj alt-efikeca moviĝefikeco
La rapida moviĝo de la XYZ-akso atingas ĝis 60 m/min, kun ilŝanĝoj daŭrantaj nur 5 sekundojn.
La servo-movita ilmagazensistemo povas antaŭselekti la sekvan ilon dum maŝinado, ebligante rektan engaĝiĝon sen atendado kaj mallongigante la ne-tranĉan tempon.
Dum ŝanĝoj de spindelaj iloj, la kvara kaj kvina aksoj estas sinkrone antaŭpoziciigitaj, permesante al maŝinado daŭri tuj post la ilŝanĝo, atingante pli rapidan poziciigadon kaj pli mallongajn maŝinadciklojn.
Alt-rapida nutrado kaj inteligenta ilŝanĝo kunlaboras por signife plibonigi la ĝeneralan maŝinciklan efikecon.
III. Duobla-Subtena Spindela Sistemo
La maŝinilo estas ekipita per duobla-kontakta spindela strukturo HSK-A100, kun maksimuma rapideco de 10 000 rpm kaj maksimuma tordmomanto de 320 N·m.
La integra spindelstrukturo efike subpremas termikan deformadon kaj vibradon, certigante stabilan precizecon kaj bonegan surfacan finpoluron je altaj rapidoj.
La duobla-kontakta dezajno provizas bonegan rigidecon dum peza tranĉado, reduktante maŝinadtempon kaj plilongigante la vivdaŭron de la spindelo kaj ilo.
Enkonstruita cirkula termostata kontrolsistemo sur la ekstera ringo de la spindelo kontinue disipas varmon, malhelpante termikan drivon kaj konservante altan precizecon.
IV. Inteligenta Malvarmiga Sistemo
Altprema fridigaĵo estas precize ŝprucita de la centra tra-truo de la spindelo ĝis la tranĉrando de la ilo, atingante efikan malvarmigon kaj rapidan forigon de ico.
La sistemo havas prem-sentantan alĝustigon, aŭtomate adaptante la premon (programebla intervalo 30–70 kg/cm²) surbaze de ŝanĝoj en la ilo kaj la vojo, konservante konstantan premon en la tranĉpunkto.
Kombinite kun la termostata cirkuladsistemo de la spindelo, la tuta maŝino restas preciza kaj stabila eĉ sub longedaŭra altrapida funkciado, signife plilongigante la vivdaŭron de kaj iloj kaj la spindelo.
V. Grand-bata kvin-aksaSamtempaStrukturo
Uzante malaltan tablon kaj duoble pivotantan kapon, ĝi provizas ampleksan maŝinadan spacon: maksimuma laborpeca rotacia diametro 1600 mm, maŝinadan altecon 550 mm, kliniĝan gamon de -140° ĝis +20°, kaj maksimuman tabloŝarĝkapaciton de 1000 kg.
La A-akso uzas duoblan motoron, duoblan bremsosistemon, provizante potencan bremsan tordmomanton, precizan poziciigadon, kaj efike kontraŭagante la kontraŭtordmomanton de peza tranĉado.
La C-akso estas ekipita per altpreciza rulpremila vermo-ilara transmisia strukturo, atingante nulan kontraŭreagon kaj altan ŝarĝkapaciton, amplekse certigante la precizecon de kvin-aksa sinkrona maŝinado.
VI. Aŭtomatigo kaj Fidindeco
La labortablo integras 12-kanalan rotacian junton kun pneŭmatik-hidraŭlikaj kanaloj, ebligante aŭtomatajn funkciojn kiel aŭtomata fiksado, aŭtomata pordokontrolo, aŭtomata ilorompodetekto, aŭtomata ŝprucmalvarmigo kaj ĉizforigo.
La spindelo havas 8/12-kanalan rotacian artiksistemon por certigi stabilan hidraŭlikan premon en la fiksaĵo dum maŝinado.
La maŝinilo ankaŭ havas rezervitajn interfacojn por hermetikectestado kaj adaptado, faciligante estontan inteligentan fabrikadon kaj senhomajn ĝisdatigojn.
Ĉi tiu serio de aŭtomataj konfiguracioj ebligas al la maŝinilo funkcii kontinue 24/7, certigante stabilan kaj efikan produktadon.
VII. Alt-rapida Transmisia Sistemo
La tuta akso utiligas kombinaĵon de granddiametraj globŝraŭboj kaj rulpremilaj liniaj gvidiloj, atingante altrapidan movadon kaj superan rigidecon.
La strukturo de rekta transmisio de servomotoro forigas kontraŭreagon de la transmisio, rezultante en pli rapida respondo kaj pli preciza poziciigado.
Bonega akcelado kaj malakcelo signife reduktas ne-tranĉan tempon, kondukante al pli alta produktadrapideco kaj prilabora efikeco.
| Parametroj de Lineara Akso | ||
| 1 | X/Y/Z-aksa streko-intervalo (mm) | 1600/1100/850 |
| Parametroj de Rotacia Akso | ||
| 1 | A-aksa vojaĝado | -140°~+20° |
| 2 | C-aksa vojaĝado | 360° |
| Furaĝo | ||
| 1 | Rapida Trairo: m/min | 60 |
| 2 | Tranĉa Nutra Rapido: m/min | 20 |
| 3 | Rapida Traversa Akcelo:g | 1G |
| Maŝinaj Parametroj | ||
| 1 | Totala alteco (mm) | 4560 |
| 2 | Piedsigno (mm) | 3,757×3,371 |
| 3 | Maŝina Neta Pezo: t | 22 |
| Parametroj de la labortablo | ||
| 1 | Grandeco de labortablo: mm | φ800 |
| 2 | Alto de la laborpeco: mm | 550 |
| 3 | Maks. Svingodiametro: mm | 1600 |
| 4 | Maks. Tablo Ŝarĝkapacito: kg | 1000 |
| Parametroj de Ilo-Magazeno | ||
| 1 | Kapacito de Ilo-Magazeno: iloj | 60 |
| 2 | TT Ilo Ŝanĝtempo:s | 5 |
| 3 | Maks. Ilo-longo: mm | 550 |
| 4 | Maks. Pezo de la ilo: kg | 25 |
| Baza Agordo | ||
| 1 | 5-aksa, 4-samtempa konturado · Kontrolo de ilo-centra punkto | √ |
| 2 | Tra-spindela malvarmigaĵo | (50 kg/cm²) |
| 3 | A/C-aksa hidraŭlika bremso | √ |
| 4 | Spindelo | 10,000 rpm, HSK-A100 Vaksiĝo |
| 5 | A/C-aksa Veturila Sistemo | Preciza Ruliĝanta Vermo-Motoro |
| 6 | A/C-aksa bremsa sistemo | Hidraŭlika bremsosistemo |
| 7 | Spindela Malvarmiga Sistemo | √ |
| 8 | Ĉipa Transporta Sistemo | √ |
| 9 | Hidraŭlika Potenco-Unuo | √ |
| 10 | Funkcio de Iladministrado | √ |
| 11 | Mana Pulsgeneratoro | √ |
| Sistemo | ||
| 1 | SINUMERIK 828D | √ |
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centr...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...