


Specifa Maŝino por Krankoŝafto HG40/50QZ

Produkta Agordo
Produkta Superrigardo
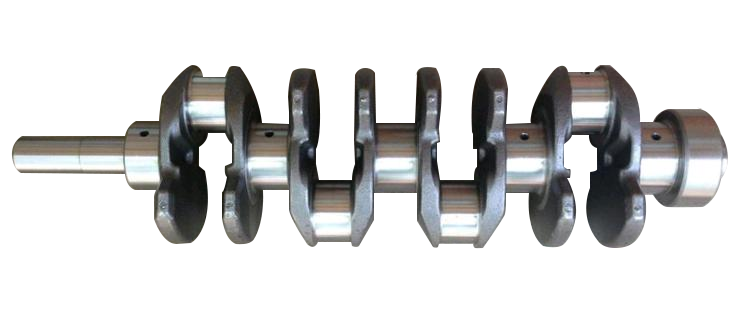
La Specifa Maŝino por Krankoŝafto estas CNC-tornilo desegnita por alt-efikeca kaj preciza maŝinado de krankoŝaftoj, specife evoluigita por la fabrikadaj bezonoj de la aŭtomobila, mara kaj peza maŝinara industrioj. Integrante sub-spindelan kunlaboran kontrolon, dediĉitan indeksan fiksaĵsistemon kaj sinkronan rotacian teknologion, ĉi tiu ekipaĵo ebligas kompleksan ekscentran maŝinadon de unu-ĵetaj kaj plur-ĵetaj krankoŝaftoj, signife plibonigante la prilaboran efikecon kaj dinamikan stabilecon por plenumi la postulojn de alt-preciza, grandvolumena krankoŝafta produktado.
Trajtoj
Multaksa Kunlaboro kaj Dediĉita Fiksa Sistemo:
Ekipita per sub-spindelo kaj krankoŝafto-specifaj indeksaj fiksaĵoj, ebligante rapidan poziciigadon kaj precizan fiksadon de plurĵetaj krankoŝaftoj minimumigante manajn alĝustigojn.
La indeksa mekanismo permesas flekseblajn angulajn alĝustigojn por akomodi diversajn maŝinadajn postulojn por unu-ĵetaj ĝis plurĵetaj krankoŝaftoj.
Kompleksa Ekscentra Maŝinado-Kapablo:
Sinkrona rotacia kontrolo inter la ĉefa spindelo kaj subspindelo certigas precizan turnadon de ekscentraj krankoŝaftaj sekcioj, signife plibonigante dinamikan rigidecon dum tranĉado por malhelpi surfacajn difektojn kaŭzitajn de vibradoj.
Subtenas integran maŝinadon de krankoŝaftaj bielĵurnaloj, ĉefaj ĵurnaloj kaj flanĝaj finaj facoj, liverante bonegan surfacan finpoluron por plenumi altprecizajn normojn.
Alt-Rigideca Strukturo kaj Inteligenta Kontrolo:
Havas alt-rigidecan gisferan liton kombinitan kun precizaj gvidsistemoj, certigante stabilecon kaj daŭripovon sub pezaj tranĉkondiĉoj.
Integra inteligenta CNC-sistemo subtenas plurprocezan programadon kaj realtempan monitoradon, simpligante operaciojn kaj plibonigante aŭtomatigon.
Alta Efikeco kaj Fleksebla Adaptiĝemo:
Modula dezajno ebligas rapidajn konfiguraciajn ŝanĝojn por adaptiĝi al krankoŝaftoj de diversaj specifoj, reduktante la aranĝtempon.
Normaj aŭtomataj helpfunkcioj (ekz., ico-administrado) minimumigas manan intervenon kaj optimumigas ekipaĵan utiligon.
Konkludo:
Ĝi estas ekipita per specialaj fiksaĵoj kaj indicmekanismoj por la helpa spindelo kaj koncernaj krankoŝaftoj. La ekscentra maŝinado de unuopaj kaj pluraj krankoŝaftoj eblas. La ĉefa ŝafto kaj helpa ĉefa ŝafto povas rotacii sinkrone por pliigi la dinamikan rigidecon de la krankoŝafto dum tranĉado.
Aplikoj
Industrioj:Aŭtomobilaj motoroj, maraj potencosistemoj, peza inĝenieristika maŝinaro, dizelmotora fabrikado.
Tipaj Scenaroj:
Aŭtomobila: Plen-proceza preciza maŝinado de pasaĝeraj/komercaj veturilaj motorkrankoŝaftoj.
Mara: Plurĵeta ekscentra turnado kaj kompleksa konturformado de grandaj maraj krankoŝaftoj.
Inĝenieristika Maŝinaro: Grandvolumena produktado de pezaj krankoŝaftoj por elkavatoroj kaj gruoj.
Energia Ekipaĵo: Alt-preciza riparo kaj riparado de krankoŝaftoj de generatoraro.
Teknikaj Specifoj
| Parametro | Nomo | unuo | HG40/50QZ |
| Lito | Lita Agordo | / | La litbazo estas unuopa unuo kun norma 45° inklino |
| X/Z Gvidvojo-Formularo | / | Precizaj Linearaj Rulpremilaj Gvidvojoj | |
| Laboranta Amplekso | Maksimuma Turndiametro Sur La Lito | mm | Φ500 |
| Maksimuma Tranĉa Diametro | mm | Ŝafto: φ250, Disko: φ400 | |
| Maksimuma Prilabora Daŭro | mm | 500 | |
| Maksimuma Pinto-Distanco | mm | 590 | |
| Furaĝo | Maksimuma vojaĝo de X/Z-akso | mm | 220/650 |
| Rapida movorapido de X/Z-akso | m/min | 20/20 | |
| Spindelo | Spindela Kapo | HSK | A2-8 |
| Spindela Vakskanalo |
| 100# Metrika Konuso | |
| Spindela Tra-Trua Diametro | mm | Φ90 | |
| Maksimuma Spindela Rapido | rivoluoj/minuto | 3000 | |
| Sub-spindelo | Sub-spindela kapo | HSK | A2-5 |
| Tra-trua Diametro | mm | Φ46 | |
| Maksimuma Sub-spindela Rapido | rivoluoj/minuto | 1000 | |
| Ĉuko | Spindelakso | Colo | 8″ (kava) |
| Sub-spindelo | Colo | 6″ (kava) | |
| Gvattureto | Tipo de Gvattureto | / | 100-8T |
| Specifo de Ilo-Tenilo | mm | □25*25, Ronda Truo Ilo-Tenilo Φ40 | |
| Forigo de Ĉipoj | Metodo de Forigo de Ĉipoj |
| Aŭtomata Malantaŭo |
| Potenco de Ĉefa Motoro | Spindela Servomotora Potenco | KW | 11-15 |
| Ekstera Dimensio | Longo*Larĝo*Alto | mm | 2550*1730*1840 |
| Pezo | kg | 4300/4700 | |
| Maŝinado Precizeco | Ripetema poziciiga precizeco X/Y | mm | 0,003/0,005 |
| Rondeco | mm | 0.005 | |
| Diametra Konsistenco | mm | 0,015/300 | |
| Plateco | mm | 0,015/300 (nur konkava) | |
| Surfaca Malglateco (Aluminio/Ŝtalo) | Ra | 0,8~1,6 | |
| Formoj de protekto | Plene Fermita Mortintotuko | aro | 1 |
Multaksa Kunlaboro kaj Dediĉita Fiksa Sistemo:
Ekipita per sub-spindelo kaj krankoŝafto-specifaj indeksaj fiksaĵoj, ebligante rapidan poziciigadon kaj precizan fiksadon de plurĵetaj krankoŝaftoj minimumigante manajn alĝustigojn.
La indeksa mekanismo permesas flekseblajn angulajn alĝustigojn por akomodi diversajn maŝinadajn postulojn por unu-ĵetaj ĝis plurĵetaj krankoŝaftoj.
Kompleksa Ekscentra Maŝinado-Kapablo:
Sinkrona rotacia kontrolo inter la ĉefa spindelo kaj subspindelo certigas precizan turnadon de ekscentraj krankoŝaftaj sekcioj, signife plibonigante dinamikan rigidecon dum tranĉado por malhelpi surfacajn difektojn kaŭzitajn de vibradoj.
Subtenas integran maŝinadon de krankoŝaftaj bielĵurnaloj, ĉefaj ĵurnaloj kaj flanĝaj finaj facoj, liverante bonegan surfacan finpoluron por plenumi altprecizajn normojn.
Alt-Rigideca Strukturo kaj Inteligenta Kontrolo:
Havas alt-rigidecan gisferan liton kombinitan kun precizaj gvidsistemoj, certigante stabilecon kaj daŭripovon sub pezaj tranĉkondiĉoj.
Integra inteligenta CNC-sistemo subtenas plurprocezan programadon kaj realtempan monitoradon, simpligante operaciojn kaj plibonigante aŭtomatigon.
Alta Efikeco kaj Fleksebla Adaptiĝemo:
Modula dezajno ebligas rapidajn konfiguraciajn ŝanĝojn por adaptiĝi al krankoŝaftoj de diversaj specifoj, reduktante la aranĝtempon.
Normaj aŭtomataj helpfunkcioj (ekz., ico-administrado) minimumigas manan intervenon kaj optimumigas ekipaĵan utiligon.
Konkludo:
Ĝi estas ekipita per specialaj fiksaĵoj kaj indicmekanismoj por la helpa spindelo kaj koncernaj krankoŝaftoj. La ekscentra maŝinado de unuopaj kaj pluraj krankoŝaftoj eblas. La ĉefa ŝafto kaj helpa ĉefa ŝafto povas rotacii sinkrone por pliigi la dinamikan rigidecon de la krankoŝafto dum tranĉado.
| Parametro | Nomo | unuo | HG40/50QZ |
| Lito | Lita Agordo | / | La litbazo estas unuopa unuo kun norma 45° inklino |
| X/Z Gvidvojo-Formularo | / | Precizaj Linearaj Rulpremilaj Gvidvojoj | |
| Laboranta Amplekso | Maksimuma Turndiametro Sur La Lito | mm | Φ500 |
| Maksimuma Tranĉa Diametro | mm | Ŝafto: φ250, Disko: φ400 | |
| Maksimuma Prilabora Daŭro | mm | 500 | |
| Maksimuma Pinto-Distanco | mm | 590 | |
| Furaĝo | Maksimuma vojaĝo de X/Z-akso | mm | 220/650 |
| Rapida movorapido de X/Z-akso | m/min | 20/20 | |
| Spindelo | Spindela Kapo | HSK | A2-8 |
| Spindela Vakskanalo | 100# Metrika Konuso | ||
| Spindela Tra-Trua Diametro | mm | Φ90 | |
| Maksimuma Spindela Rapido | rivoluoj/minuto | 3000 | |
| Sub-spindelo | Sub-spindela kapo | HSK | A2-5 |
| Tra-trua Diametro | mm | Φ46 | |
| Maksimuma Sub-spindela Rapido | rivoluoj/minuto | 1000 | |
| Ĉuko | Spindelakso | Colo | 8″ (kava) |
| Sub-spindelo | Colo | 6″ (kava) | |
| Gvattureto | Tipo de Gvattureto | / | 100-8T |
| Specifo de Ilo-Tenilo | mm | □25*25, Ronda Truo Ilo-Tenilo Φ40 | |
| Forigo de Ĉipoj | Metodo de Forigo de Ĉipoj | Aŭtomata Malantaŭo | |
| Potenco de Ĉefa Motoro | Spindela Servomotora Potenco | KW | 11-15 |
| Ekstera Dimensio | Longo*Larĝo*Alto | mm | 2550*1730*1840 |
| Pezo | kg | 4300/4700 | |
| Maŝinado Precizeco | Ripetema poziciiga precizeco X/Y | mm | 0,003/0,005 |
| Rondeco | mm | 0.005 | |
| Diametra Konsistenco | mm | 0,015/300 | |
| Plateco | mm | 0,015/300 (nur konkava) | |
| Surfaca Malglateco (Aluminio/Ŝtalo) | Ra | 0,8~1,6 | |
| Formoj de protekto | Plene Fermita Mortintotuko | aro | 1 |
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centr...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...