


Unuopa Vizaĝa Tornilujo por Valvo
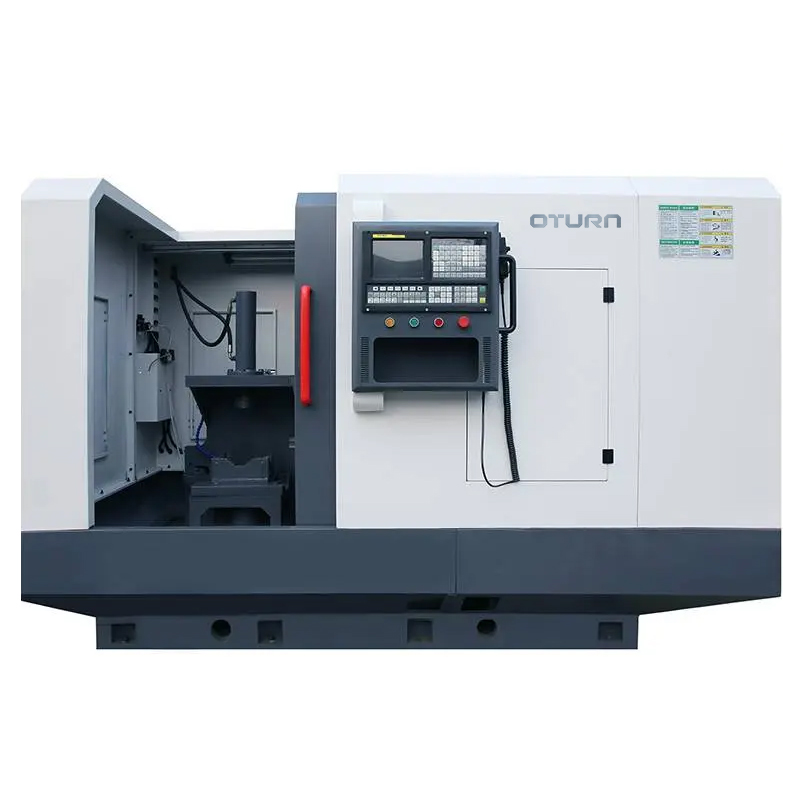
Maŝinaj Trajtoj
Ĉi tiu maŝinilo estashorizontala CNC-unu-vizaĝa frezmaŝinoLa tri flankaj kapoj konsistas respektive el horizontala CNC-movebla glita tablo kaj CNC-borkapo. La meza parto konsistas el hidraŭlikaj fiksaĵoj ktp., kaj estas ekipita per sendependaj elektraj ŝrankoj, hidraŭlikaj stacioj kaj centralizita lubrikado. Aparato, plena protekto, akva malvarmigo, aŭtomata rompoforiga aparato uzante rompotransportilon. La laborpeco estas mane levita kaj hidraŭlike fiksita.
Norma procezo de prilaborado de laborpecoj:
A-La maŝinilo estas unufoja poziciiga prilaborado, unu peco samtempe, postulante la antaŭan procezon por prilabori datuman surfacon kiel la instalan kaj poziciigan datumon.
B-La norma procezo estas: purigi la laborpecon -- meti la laborpecon en la ilaron -- hidraŭlike fiksi la laborpecon, la spindelaj laborŝoviloj estas rapide antaŭenpuŝitaj kaj frapetitaj, kaj unu aro povas esti prilaborita samtempe aŭ paŝon post paŝo. La unu aro da ŝoviloj estas prilaborita. Rebobeni rapide al laoriginala pozicio - hidraŭlika liberigo--mana ŝarĝado kaj malŝarĝado--eniru la sekvan ciklon. Vidu la skemdiagramon de la mekanismo por detaloj.
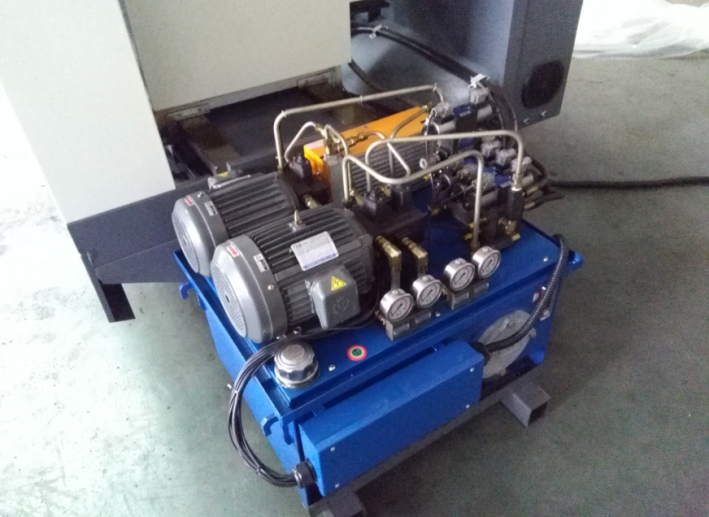
Hidraŭlika prema ekipaĵo
La hidraŭlika stacio uzas sendependan superpozician valvon, kiu konsistas el altkvalita elektromagneta valvo, premreguliga valvo, akcelilo-valvo kaj duobla paleta pumpilo. Kaj ĝi estas ekipita per aermalvarmiga aparato por certigi, ke la hidraŭlika stacio havas normalan oleotemperaturon dum funkciado.
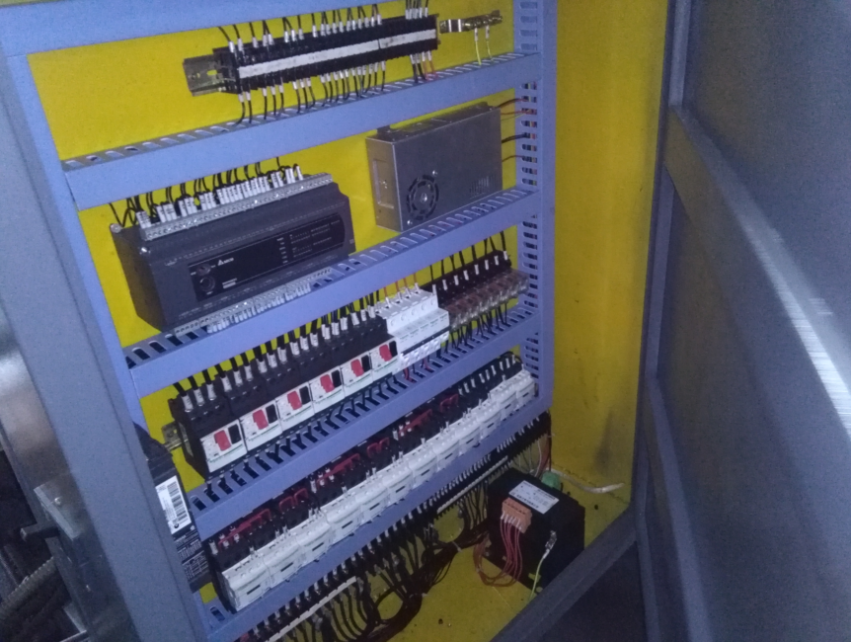
Elektra ŝranko
La elektra ŝranko estas sendependa kaj fermita. Instalita kun CNC-regilo, invertilo kaj elektraj komponantoj. Ankaŭ agordu aermalvarmigan aparaton por certigi, ke la elektraj komponantoj de la maŝino funkcias ĝuste, sen polvo.
Centraligita lubrika aparato
La lubrika sistemo ekipita per progresema lubrika aparato de Nanjing Beiqier, regule pumpas la lubrikan oleon en la movajn partojn. Evitu tedan manan operacion, plibonigu la servodaŭron demaŝiniloj.
Malvarmiga ĉipo foriga aparato
Ĉi tiu maŝino uzas fortan fluan malvarmigon. La feraj pecetoj estas lavitaj per la malvarmiga akvo por flui en la pecetoforigan aparaton tra la pecetoforiga buŝo de la maŝinkorpo. La pecetoj estas konservitaj en unu skatolo por certigi la purecon de la maŝinilo kaj redukti la laborintensecon.
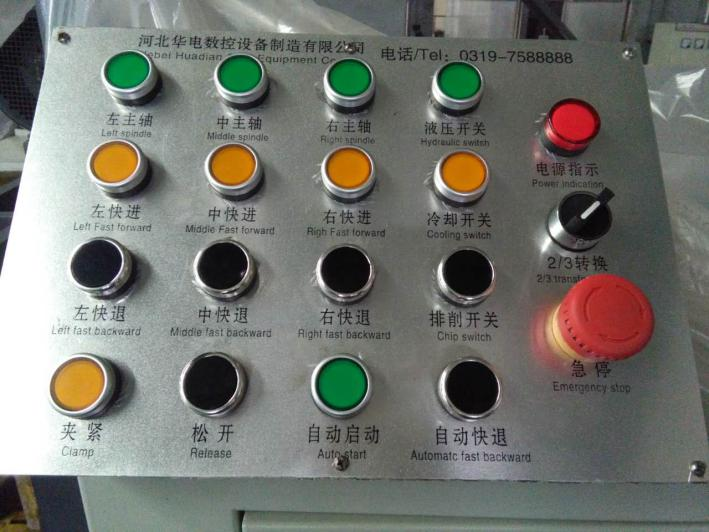
Huadian PLC-regilo
Ĉi tiu produkto estasaltkvalita CNC-aparato kun tute cifereca busoĜi tenas sin al la nivelo de transmaraj altkvalitaj PLC-regiloj. La operacio estas simpla kaj oportuna, kun unu ŝlosila operacio, sen komplika numera stiroperacio, maksimuma pliigo de efikeco kaj redukto de produktokosto.
Specifo
| Priskribo | HDF-BC21-31P | HDF-BC61-31P |
| Elektroprovizo | 380AC | 380AC |
| Maŝinaj dimensioj | 2000*1100*1600mm | 2600*1500*1900mm |
| CNC-regila sistemo | GSK/Ĉini-Angla Versio | GSK/Ĉini-Angla Versio |
| Ĉefa motora potenco | 4-a grado 5.5KW | 4-a grado 7.5KW |
| Spindela rapidintervalo (r/min) | 110/140/190 senŝtupa | 110/140/190 senŝtupa |
| Spindela nazo konusforma truo | 1:20 | 1:20 |
| La distanco de Spindelo ĝis labortablo | 505mm povas esti adaptita laŭ laborpecoj | 505mm povas esti adaptita laŭ laborpecoj |
| Z-direkta furaĝmotoro | 28N·m | 28N·m |
| X-direkta furaĝmotoro | 8N.m | 8N.m |
| Z-direkta vojaĝado | 350mm | 350mm |
| X-direkta vojaĝado | 150mm | 150mm |
| Rapida moviĝanta furaĝo (mm/min) | X-direkto: 3000 Z-direkto: 3000 | X-direkto: 3000 Z-direkto: 3000 |
| Ripetu poziciigantan precizecon | Z-direkto: 0,015 / X-direkto: 0,01 | Z-direkto: 0,015 / X-direkto: 0,01 |
| Maks. prilabora diametro | 430mm | 600mm |
| Prilabora tempo de φ150 laborpeco | Ĉirkaŭ 2 minutoj/komputilo | Ĉirkaŭ 2 minutoj/komputilo |
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centro ...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...