


Fiksa Trabo CNC Borilo kaj Frezmaŝino
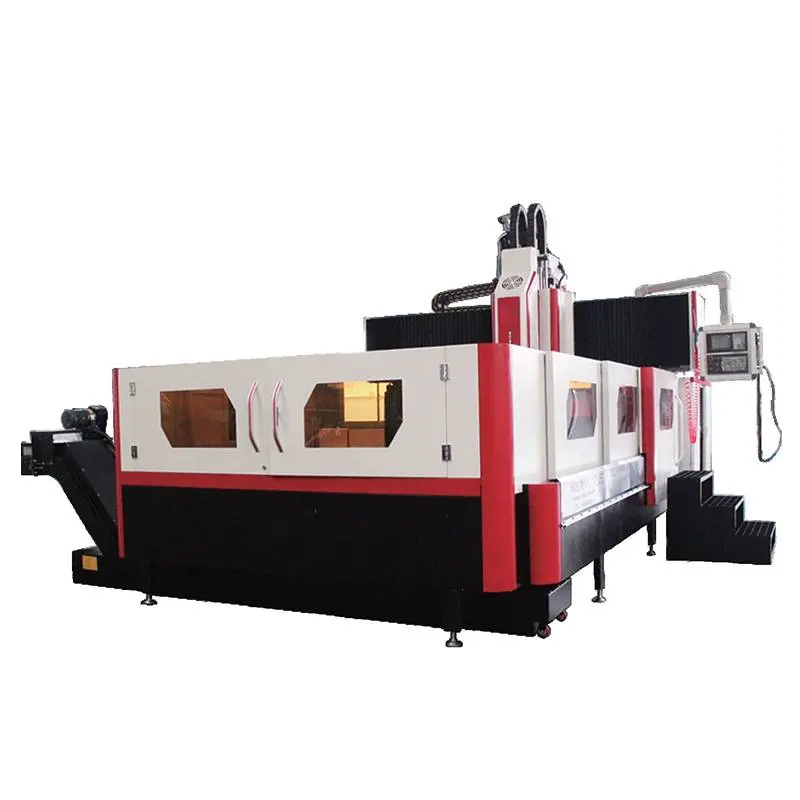
CNC-Borilo kaj Frezmaŝino
Maŝina Funkcio Kaj Trajtoj Priskribo
1) CNC-portala bormaŝino kaj frezmaŝino estas maŝinekipaĵo, kiu integras progresintajn teknologiojn kiel maŝinaro, elektro kaj hidraŭliko. Ĝi estas ĉefe uzata por prilabori ŝimojn, flanĝojn, valvojn, strukturajn partojn ktp. Ĝi estas vaste uzata en la malglata kaj finpolurado de kompleksaj partoj kiel diversaj platoj, skatoloj, kadroj, ŝimoj ktp. en la maŝinfabrikada industrio. Ĉi tiu maŝinilo povas realigi la horizontalan (Y-akson) kaj vertikalan movadon (Z-akson) de la vertikala frezkapo kaj la tablo. Tri-aksa ligo de longituda movado (X-akso). Plurproceza prilaborado kiel frezado, borado, borado, rigida tuŝetado, alesado kaj kavigado povas esti plenumita. La tuta maŝino adoptas portalan framstrukturon, kun alta rigideco kaj bona precizeco. Ĝi estas la unua elekto por uzantoj por prilabori.
2) Ĝenerala aranĝo de la maŝino
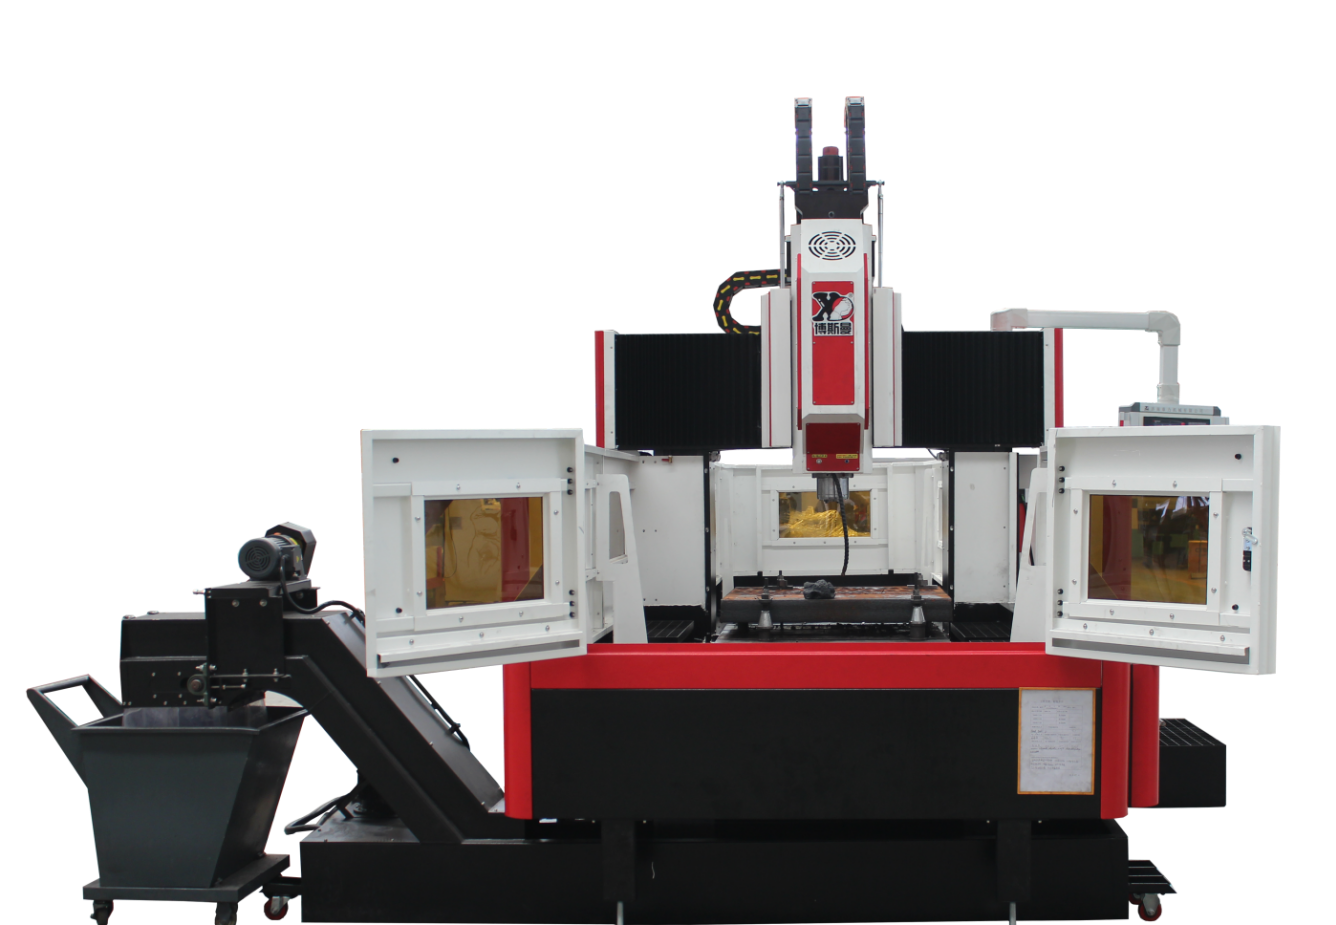
(1) La fikstraba tipo gantra framstrukturo estas adoptita, la lito estas fiksita, kaj la duobla kolono kaj la lito estas konektitaj per rigliloj. La labortablo moviĝas laŭ la X-akso sur la lito, la kapŝraŭbo moviĝas laŭ la Z-direkto sur la selo, kaj la selo kaj la kapŝraŭbo moviĝas laŭ la Y-direkto sur la trabo.
(2) La ĉefaj grandaj partoj de la maŝinilo: lito, kolono, trabo, selo kaj kapŝraŭbo estas ĉiuj el alt-fortaj gisferaj materialoj. Ĉi tiuj grandaj partoj estas optimumigitaj per 3D komputila programaro, kun racia aranĝo de ripoj kaj kompletaj varmotraktadaj procezoj por forigi restan streĉon. , Por certigi, ke la tuta maŝino havas sufiĉan forton, rigidecon kaj altan stabilecon, tranĉvibradan reziston.
3) Lito-laborbenko
(1) La lito estas farita el alt-forta gisfera materialo HT250, uzante komputile tridimensian optimumigan dezajnon, la ripoj estas aranĝitaj racie, kaj ĝia rigideco kaj forto estas plibonigitaj.
(2) La X-aksa gvidiloparo uzas importitajn pezajn linearajn gvidilojn, kun malalta dinamika kaj statika frikcia koeficiento, alta tablosentemo, malalta altrapida vibrado, malalt-rapida senrampado, alta poziciiga precizeco kaj bonega servomotora funkciado: samtempe, la ŝarĝkapacito estas granda kaj la tranĉa vibradrezisto estas bona.
(3) X-aksa transmisio - la servomotoro estas konektita kun la pilkŝraŭbo tra la reduktilo, kiu pelas la labortablon por moviĝi tien kaj reen sur la lito por realigi la X-aksan furaĝan movadon kaj antaŭstreĉi la ŝraŭbon por plibonigi la rigidecon.
4) Trabo
(1) La transversa trabo kaj la kolono estas integritaj en la strukturon de la portiko, uzante alt-fortan gisferan materialon HT250, la ripoj estas aranĝitaj racie kaj havas sufiĉan fleksan kaj tordan rigidecon.
(2) La trabogvidparo uzas pezan linearan gvidilon.
(3) Y-aksa transmisio - la servomotoro estas rekte konektita kun la globŝraŭbo per la kuplado, kaj la globŝraŭbo pelas la selon por moviĝi maldekstren kaj dekstren sur la trabo por realigi la Y-aksan furaĝan movadon.
5) Kapoŝtopo
(1) La kapkuseno adoptas fortikan rulpremilan linian gvidilon, kiu havas altan rigidecon de moviĝo, altan poziciigan precizecon kaj bonan stabilecon je malaltaj rapidecoj.
(2) Z-aksa transmisio - la servomotoro estas rekte konektita al la globŝraŭbo per la kuplado, kaj la globŝraŭbo pelas la kapŝraŭbon por moviĝi supren kaj malsupren sur la selon por realigi la Z-aksan antaŭenigon. La Z-aksa motoro havas aŭtomatan bremsofunkcion. En kazo de elektropaneo, la motorŝafto estas firme tenata por malhelpi ĝin rotacii.
(3) La spindelgrupo uzas Tajvanan Jianchun-an altrapidan internan malvarmigan spindelon kun alta precizeco kaj alta rendimento. La ĉefa ŝafto kaptas la tranĉilon per la papilia risorto sur la ĉefa ŝafto, dum la streĉa forto agas sur la tirnajlon de la ilotenilo per la kvarparta broĉmekanismo, kaj la loza ilo uzas pneŭmatikan metodon.
6) Pneŭmatika sistemo
Uzata por malfiksi la ilon de la spindelo.
7) Maŝina protekto
La litrelo (X-akso) adoptas teleskopan protektan kovrilon el neoksidebla ŝtalo;
La radiogvidilo (Y-akso) adoptas flekseblan organprotekton.
8) Lubrikado
(1) La tri-aksaj lagroj X, Y, Z estas ĉiuj grasitaj.
(2) La tri-aksaj gvidiloj X, Y, Z estas ĉiuj lubrikitaj per oleo.
(3) La tri-aksaj globŝraŭbaj paroj X, Y, Z estas ĉiuj lubrikitaj per oleo.
9) CNC-sistemo
La CNC-sistemo estas norme ekipita per la stirsistemo kaj transmisio de Beijing Kaiendi, kun kompletaj funkcioj kaj facila operacio; norma komunikada interfaco RS-232, USB-ingo kaj rilata programaro.
Filtra Sistemo
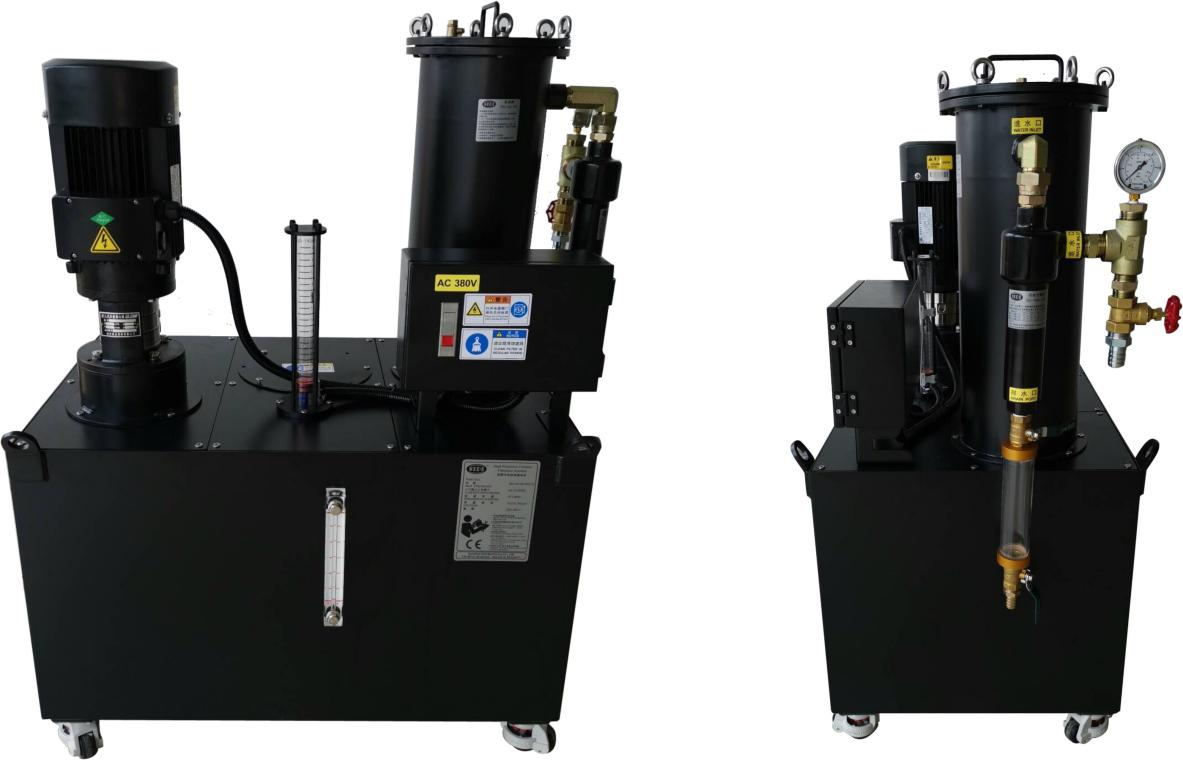
Ĉi tiu maŝinilo estas ekipita per centra akvofiltrila sistemo, kiu povas efike filtri malpuraĵojn en la fridigaĵo. La interna akvoŝpruca sistemo povas malhelpi ferajn stiftojn implikiĝi sur la ilo dum prilaborado, redukti ileluziĝon, plilongigi la ilvivon kaj plibonigi la surfacon de la laborpeco. La altprema akvoelirejo de la ilpinto povas bone protekti la surfacon de la laborpeco, protekti la altrapidan rotacian artikon, malhelpi malpuraĵojn bloki la rotacian artikon, kaj plibonigi la ĝeneralan kvaliton de la laborpeco kaj plibonigi la laborefikecon. (Notu: la bildo estas la fizika bildo de la filtrila sistemo.)
Specifo
| Modelo | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Labora grandeco (mm) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Maks.ŝarĝo (kg) | 7000 | 7000 | 7000 | 7000 | |
| T-fendo (mm) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Maksimuma vojaĝo de tablo-X-akso (mm) | 2200 | 2200 | 2600 | 4000 | |
| Maksimuma vojaĝo de tablo-Y-akso (mm) | 1600 | 2200 | 2500 | 2600 | |
| Maksimuma bato de la spindelo - Z-akso (mm) | 600 | 600 | 600 | 600/1000 | |
| Distanco de la spindela fino ĝis la labortablo (mm) | Maksimumo | 800 | 800 | 800 | 800 |
| Minimumo | 200 | 200 | 200 | 200 | |
| Frapetisto (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Spindela rapido (r/min) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Potenco de la spindela motoro (kW) | 22 | 22 | 22 | 22 | |
| Maks. U-borilo (mm) | φ90 | φ90 | φ90 | φ90 | |
| Maksimuma frapado (mm) | M36 | M36 | M36 | M36 | |
| Tranĉa rapidintervalo | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Rapida movado (m/min) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| Efektivigo de naciaj normoj GB/T18400.4 (m/min) | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | ±0,01/1000mm | |
| Pezo (T) | 16.5 | 21 | 24 | 40 | |
Kvalita Inspektado
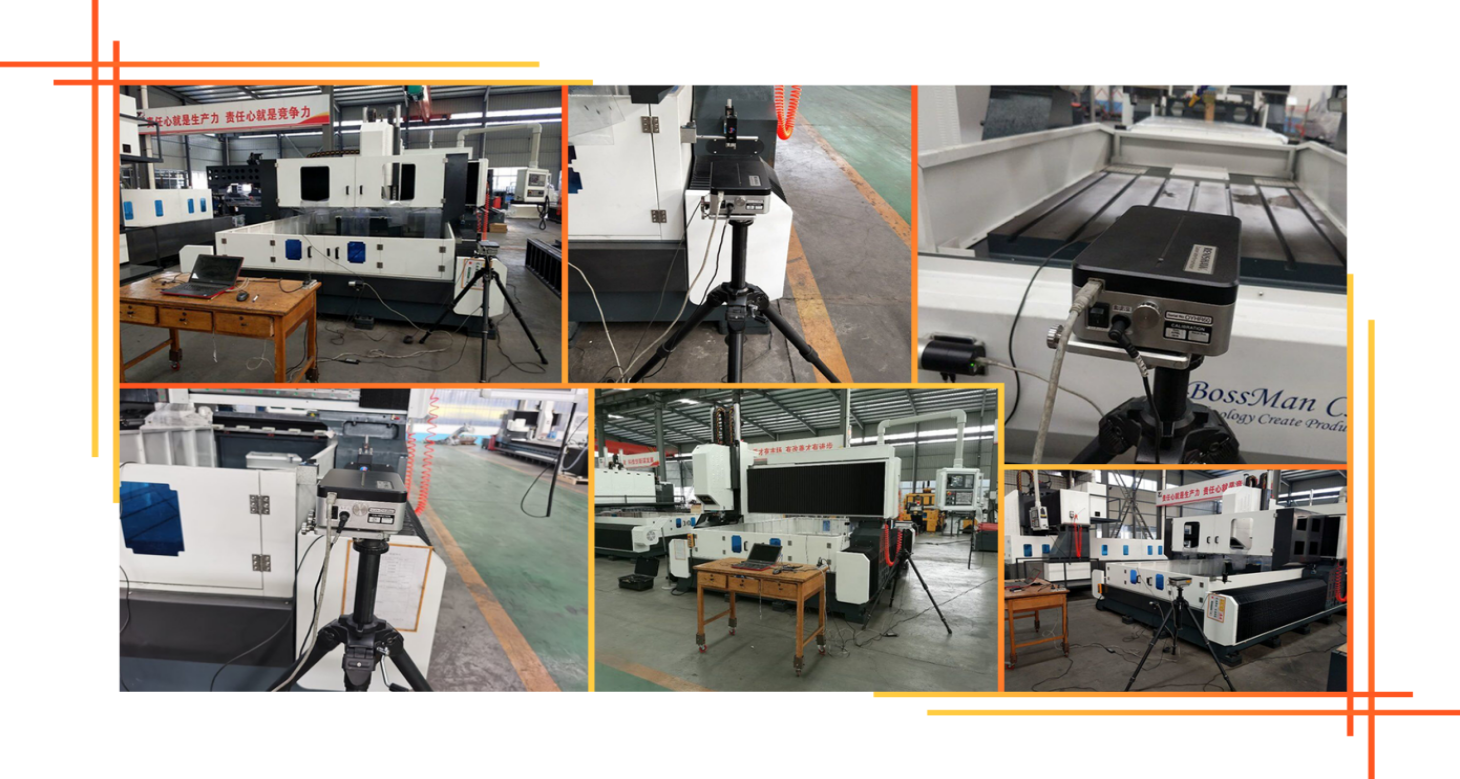
Ĉiu maŝino de Bosman estas kalibrita per lasera interferometro de la brita kompanio RENISHAW, kiu precize inspektas kaj kompensas tonaltajn erarojn, kontraŭreagon, poziciigan precizecon kaj ripetatan poziciigan precizecon por certigi la dinamikan, statikan stabilecon kaj prilaboran precizecon de la maŝino. . Pilka stangotesto Ĉiu maŝino uzas pilkan stangotestilon de la brita kompanio RENISHAW por korekti la veran cirklan precizecon kaj geometrian precizecon de la maŝino, kaj samtempe plenumi cirklajn tranĉeksperimentojn por certigi la 3D-maŝinadan precizecon kaj cirklan precizecon de la maŝino.
Medio de uzado de maŝiniloj
1.1 Mediaj postuloj pri ekipaĵo
Konservi konstantan nivelon de ĉirkaŭa temperaturo estas esenca faktoro por preciza maŝinado.
(1) La disponebla ĉirkaŭa temperaturo estas -10℃ ~35 ℃Kiam la ĉirkaŭa temperaturo estas 20℃, la humideco devus esti 40~75%.
(2) Por konservi la statikan precizecon de la maŝinilo ene de la specifita intervalo, la optimuma ĉirkaŭa temperaturo devas esti 15° C ĝis 25° C kun temperaturdiferenco
Ĝi ne devas superi± 2 ℃/ 24 horoj.
1.2 Tensio de elektroprovizo: trifaza, 380V, tensiofluktuo ene de± 10%, frekvenco de elektroprovizo: 50Hz.
1.3 Se la tensio en la uzata areo estas malstabila, la maŝinilo devus esti ekipita per reguligita elektrofonto por certigi la normalan funkciadon de la maŝinilo.
1.4. La maŝinilo devas havi fidindan terkonekton: la terkonekto estas kupra drato, la dratodiametro ne devas esti malpli ol 10mm², kaj la terkonekta rezisto estas malpli ol 4 omoj.
1.5 Por certigi la normalan funkciadon de la ekipaĵo, se la kunpremita aero de la aerfonto ne plenumas la postulojn de la aerfonto, oni devas aldoni aron da aerfontaj purigaj aparatoj (senhumidigo, sengrasigo, filtrado) antaŭ la aerenpreno de la maŝino.
1.6. La ekipaĵo estu tenata for de rekta sunlumo, vibro kaj varmofontoj, kaj for de altfrekvencaj generatoroj, elektraj veldmaŝinoj, ktp., por eviti maŝinproduktadfiaskon aŭ perdon de maŝinprecizeco.
Antaŭ kaj Post Servo
1) Antaŭ Servo
Per studado de la petoj kaj necesaj informoj de klientoj kaj poste sendado de retrosciigo al niaj inĝenieroj, la teknika teamo de Bossman respondecas pri la teknika komunikado kun la klientoj kaj la formulado de solvoj, helpante la klientojn elekti la taŭgan maŝinadan solvon kaj taŭgajn maŝinojn.
2) Post Servo
A. La maŝino kun unu-jara garantio kaj pagita por dumviva bontenado.
B. Dum la unu-jara garantia periodo post kiam la maŝino alvenis en la celan havenon, BOSSMAN provizos senpagajn kaj ĝustatempajn riparajn servojn por diversaj ne-homfaritaj difektoj sur la maŝino, kaj ĝustatempe anstataŭigos ĉiajn ne-homfaritajn difektitajn partojn senpage. Difektoj okazantaj ekster la garantia periodo estos riparitaj je taŭgaj kostoj.
C. Teknika subteno ene de 24 horoj interrete, TM, Skype, retpoŝto, solvante la rilatajn demandojn ĝustatempe. Se ne solveblas, BOSSMAN tuj aranĝos, ke postvenda inĝeniero alvenu surloke por riparo, la aĉetanto devos pagi por la VISA-karto, flugbiletoj kaj loĝado.
Klienta retejo

Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centro ...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...