


E31 CNC Cilindra Muelilo Por Tranĉilaj Iloj

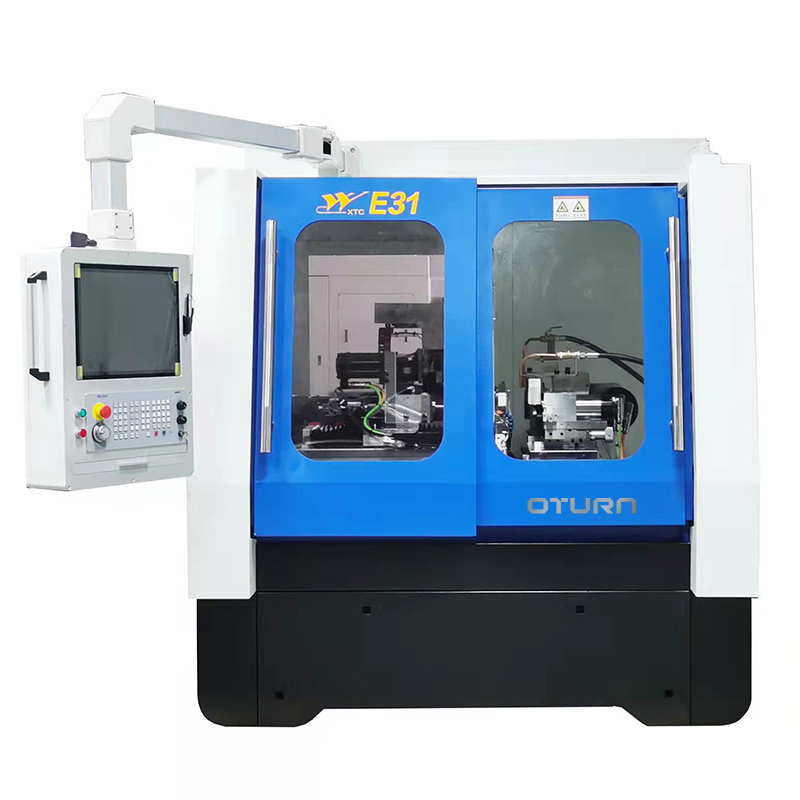
Ĉefa strukturo-diagramo de maŝino
Aplika amplekso
1. Aplika gamo: frezilo, borilo, alesilo kaj diversaj altprecizaj partoj-prilaboraj sistemoj.
2. Prilabora gamo: diametro de prilaboritaj produktoj: Φ3~Φ20mm, longo de prilaboritaj produktoj: 120mm (aŭtomata), 330mm (mana).
3. Prilaboraj karakterizaĵoj: samtempa muelado de fajnaj kaj krudaj duoblaj mueliloj, unufoja prilaborado kaj formado
Enkonduko de maŝino
1. Litstrukturo:
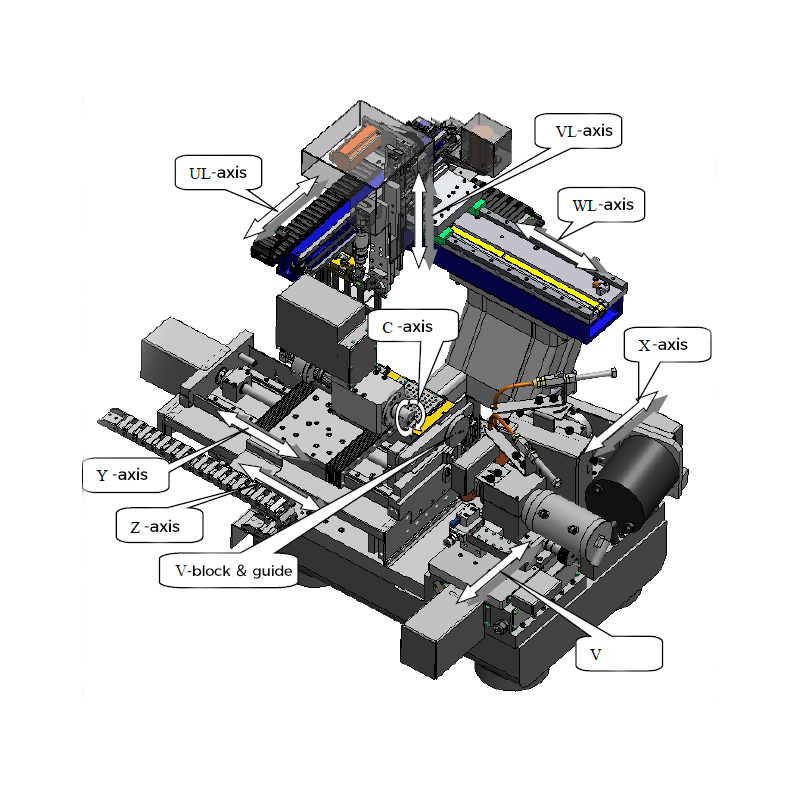
2. Lado de la tuta maŝino: la tuta maŝino havas tute enfermitan strukturon, kaj la ĉefa kadro estas apartigita de la ekstera kovrilo por eviti vibradon
3. Kontrola sistemo: NEWCON
4. Moviĝantaj partoj: X-akso, V-akso, Z-akso, Y-akso, WL-akso, UL-akso, VL-akso, gvidrada mekanismo, braka mekanismo, histereza alĝustiga mekanismo
5. Spindelo de laborpeco: memfarita spindelo de Chuangyun
6. Muelanta spindelo: Xiamen Tungsten Motor
7. Lubrikado de la tuta maŝino: oleo-cikloj estas rezervitaj por ĉiu akso kaj lubrikitaj regule
8. Elektronika kontrolunuo:
9. Nutradometodo: tri-aksa manipulatora nutrado
Teknikaj specifoj
| kontrolmetodo | Eksteraj butonoj, tuŝekrano | |
| Ekranmetodo | Tuŝekrano, averta lumo | |
| malvarmiga metodo | Oleomalvarmigilo | |
| transiga metodo | Hidraŭlika, pneŭmatika, servomotoro | |
| elektroprovizo | AC 3×380V, 50Hz | |
| Maksimuma totala potenco | 25 kW | |
| Dimensioj | 2152×1838×2614 milimetroj | |
| malneta pezo | 3050 kg | |
| Malvarmiga olepremo | 0,6~0,8MPa | |
| barometra premo | Totala vojpremo: 5~6Bar | |
| Ĉuka aerpremo: 2~3Bar | ||
| Aerpremo de gvidrado: 2~2.5Bar | ||
| Premo de la aervojo de la prenilo: 1,5 ~ 4 baroj | ||
| Aerpremo de la brako: 5~6 baroj | ||
| Aerpremo por purigado de optika skalo: 0,6~0,7 baroj | ||
| Manipulaj parametroj | ||
| UL-akso | Vojaĝado | 450mm |
| Ripeteblo | 0,02mm | |
| Maksimuma funkciiga rapido | 15000mm/min | |
| VL-akso | Vojaĝado | 100mm |
| Ripeteblo | 0,02mm | |
| Maksimuma funkciiga rapido | 15000mm/min | |
| WL-akso | Vojaĝado | 540mm |
| Ripeteblo | 0,02mm | |
| Maksimuma funkciiga rapido | 15000mm/min | |
| Parametro de prilabora akso | ||
| Z-akso | Vojaĝado | 100mm |
| Minimuma Rezolucia Precizeco | 0,0001mm | |
| Y-akso | Vojaĝado | 350mm |
| Minimuma Rezolucia Precizeco | 0,0001mm | |
| X-akso | Vojaĝado | 35mm |
| Minimuma Rezolucia Precizeco | 0,0001mm | |
| V-akso | Vojaĝado | 35mm |
| Minimuma Rezolucia Precizeco | 0,0001mm | |
| Gvidrado | Rotacia precizeco: | ≤0.010mm |
| Laboranta kapo (C-akso) | Motora Potenco | 1.57 kW |
| Rotacia rapido | ≤2000rpm | |
| Elkuriĝoprecizeco | ≤0.002mm | |
| minimuma rezolucio | 0.0001° | |
| Malglata muelrado-spindelo | Motora Potenco | 8.5 kW |
| Rotacia rapido | ≤5000rpm | |
| Elkuriĝoprecizeco | ≤0.002mm | |
| dinamika ekvilibro | ≤G0.4 | |
| Spindelo de fajna muelrado | Motora Potenco | 1.4 kW |
| Rotacia rapido | ≤7950rpm | |
| Elkuriĝoprecizeco | ≤0.002mm | |
| dinamika ekvilibro | ≤G0.4 | |
| Muelparametroj |
|
|
| Chuck-modelo | W20 | |
| Kruda diametro de muelilo | Ø250mm | |
| Diametro de fajna muelrado | Ø150mm | |
| Diametro de la ŝelo de la laborpeco | Ø3-Ø12mm (aŭtomata) / Ø3-Ø20mm (mana) | |
| Laborpeca Muelada Gamo | Ø0.08 - Ø20mm | |
| longo de laborpeco | 120mm (aŭtomata) / 350mm (mana) | |
| La maksimuma prilabora longo de la laborpeco | 330mm | |
| Prilaboranta eksteran diametron elĉerpiĝo | ≤0.003mm | |
| Longa maŝinada precizeco | ±0.1mm | |
| Angula maŝinada precizeco | ≤0.3° | |
| Aspektoprecizeco | ≤Ra0.4 (fina muelado) | |
Norma agorda listo
| 10 | CNC-sistemo | NOVA KONKURSO | 1 |
| 20 | servomotoro | NOVA KONKURSO | 8 |
| 30 | servila ŝoforo | NOVA KONKURSO | 4 |
| 40 | Operacia panelo/manrado | NOVA KONKURSO | 1 |
| 50 | Alta precizeca labora kapo-modulo | GESAC | 1 |
| 60 | Altpreciza elektra spindelo (1.4KW) | GESAC | 1 |
| 70 | Altapreciza motoro (7.1KW) | GESAC | 1 |
| 80 | Alta Preciza Mekanika Spindelo | GESAC | 1 |
| 90 | Preciza relo | Schneeberger | 10 |
| 100 | Preciza Kruc-Rulpremila Lineara Vojo | Schneeberger | 4 |
| 110 | Preciza Pilka Ŝraŭbo | NSK | 4 |
| 120 | Programaro por simulado de funkciado kaj prilaborado (norma paŝodiferenco, sfera, ktp.) | GESAC | 1 |
| 130 | Invetilo | GESAC | 1 |
| 140 | Invetilo | GESAC | 1 |
| 150 | tuŝekrano | 19寸ELO | 1 |
| 160 | Sekureca pordseruro por maŝiniloj | Jinzhong | 1 |
| 170 | sensilo | Baumer | 3 |
| 180 | fluosensilo | Yifumen | 1 |
| 190 | Elektraj komponantoj | Schneider | 1 |
| 200 | Pneŭmatikaj Komponantoj | CKD | 1 |
| 210 | Drato kaj Kablo | KomTaksio | 1 |
| 220 | Raka klimatizilo | GESAC | 1 |
| 230 | Preciza premorado Ø92x8 | GESAC | 1 |
| 240 | Preciza premorado Ø92x15 | GESAC | 1 |
| 250 | Ĉuko W20 D4 | GESAC | 1 |
| 260 | Norma pleto D4 | GESAC | 3 |
| 260 | Altpreciza kongrua V-bloko (3-6)*10 | GESAC | 1 |
| 280 | Altapreciza muelrado-flanĝo (rapidŝanĝa tipo) | GESAC | 2 |
| 290 | Plena aro de manipulatoraj fingroj | GESAC | 1 |
Maŝinaj karakterizaĵoj
8 CNC-aksoj, 5 CNC-aksoj estas uzataj en la prilabora areo, kiu povas realigi aŭtomatan ŝarĝadon kaj malŝarĝadon, aron senhoman produktadon
Maŝinado precizeco kaj efikeco de maŝiniloj
1. La radia elfluo de la laborpeco estas ene de 0,003 mm;
2. La precizeco de grandeco 2.0 estas kontrolata ene de ±0.005mm;
3. La rondeco de la laborpeco estas ene de 0,003 mm;
4. Surfaca malglateco < Ra0.4;
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centr...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...