


Centra Veturila Tornilo Por Akso
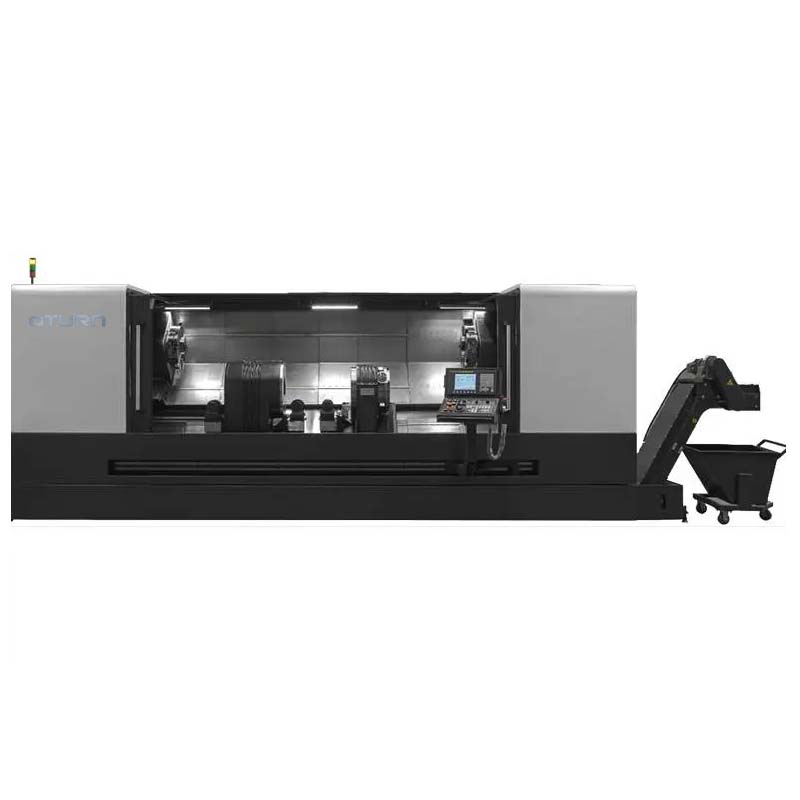
Analizo de aŭtomobila aksa teknologiaĵo
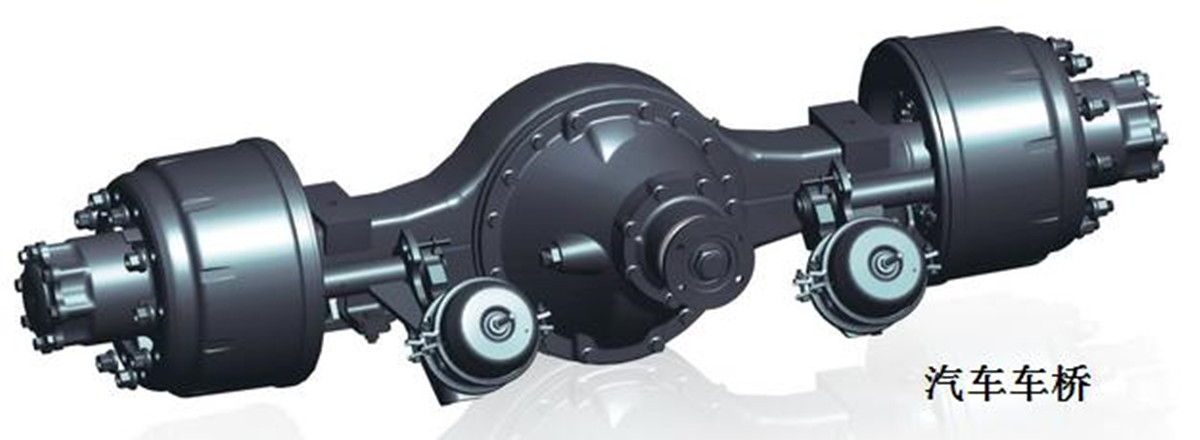
Aŭtomobila akso
La aksoj kun radoj ambaŭflanke de la ĉasio (kadro) estas kolektive nomataj aŭtomobilaj aksoj, kaj la aksoj kun movigaj kapabloj estas ĝenerale nomataj aksoj. La ĉefa diferenco inter la du estas ĉu ekzistas transmisio en la mezo de la akso (akso). En ĉi tiu artikolo, la aŭtomobila akso kun la transmisia unuo estas nomata aŭtomobila akso, kaj la veturilo sen la transmisio estas nomata aŭtomobila akso por montri la diferencon.
Kun la kreskanta postulo je loĝistiko kaj transportado, la supereco de aŭtomobilaj aksoj, precipe antaŭfilmoj kaj duonremorkoj, en profesia transportado kaj specialaj operacioj fariĝas pli kaj pli evidenta, kaj la merkata postulo signife pliiĝis.
Ĉi tiu teknologia analizo de la maŝinada procezo de la akso, esperas helpi klientojn elekti pli taŭgan CNC-maŝinon.
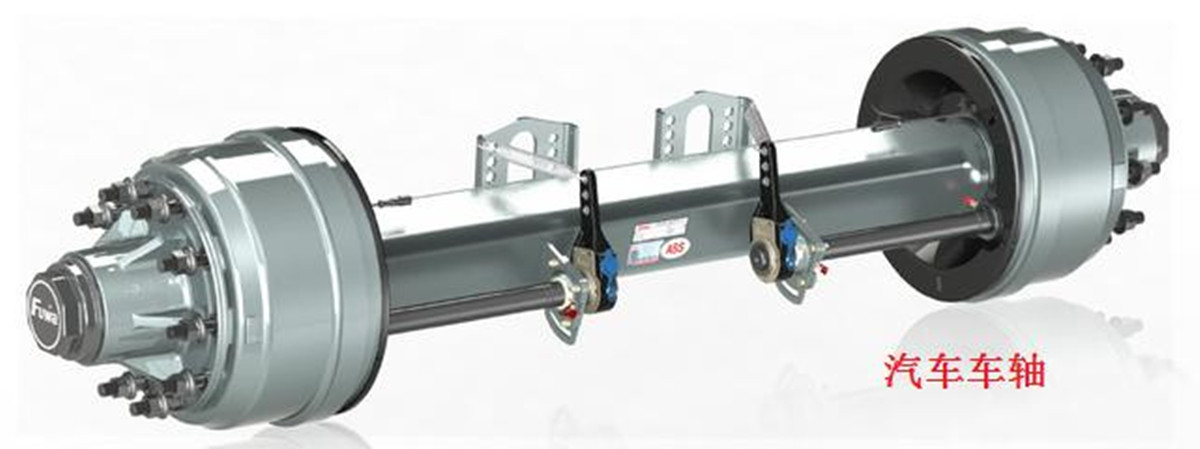
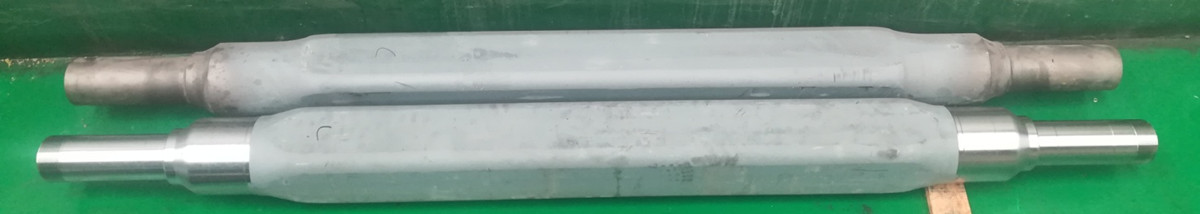
Klasifiko de aŭtomobilaj aksoj:
La tipoj de aksoj diferencas laŭ la bremsotipo, kaj estas dividitaj en: diskbremsoaksojn, tamburbremsoaksojn, ktp.
Laŭ la grandeco de la ŝafto-diametro de la strukturo, ĝi estas dividita en: usonan akson, germanan akson; ktp.
Laŭ formo kaj strukturo, ĝi estas dividita en:
la tuto: solida kvadrata tuba akso, kava kvadrata tuba akso, kava ronda akso;
dividita korpo: ŝafta kapo + kava ŝafta tubveldado.
El la prilabora enhavo de la akso, la solidaj kaj kavaj aksoj rilatas al la elekto de prilabora ekipaĵo.
Jen analizo de la produktada procezo de la tuta akso (ankaŭ dividita en solidan kaj kavan; kvadratan tubon kaj rondan tubon), kaj dividitan akson (solida kaj kava ŝafta kapo + kava ŝafta tuba veldado). Aparte, la maŝinada procezo estas analizita por pli bone elekti la pli taŭgan maŝinon.
Produktada procezo kaj maŝino por aŭtoaksoj:
1. La tradicia produktadprocezo de la tuta akso:
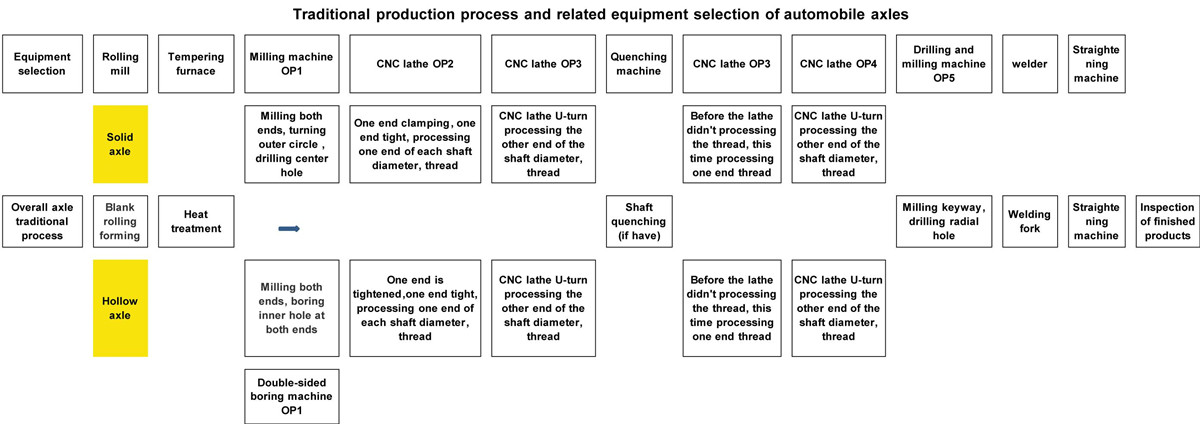
El la supre menciita akso-produktada procezo, almenaŭ tri specoj de maŝiniloj estas necesaj por kompletigi la maŝinadon: frezmaŝino aŭ duflanka bormaŝino, CNC-tornilo, bormaŝino kaj frezmaŝino, kaj CNC-tornilo, kiu bezonas torniĝon (kelkaj klientoj elektis dukapan CNC-tornilon). Koncerne fadenprilaboradon, se la ŝaftodiametro estas malvarmigita, ĝi estas prilaborita post malvarmigo; se ne estas malvarmigo, ĝi estas prilaborita en OP2 kaj OP3, kaj la OP4 kaj OP5-sekvencaj maŝiniloj estas preterlasitaj.
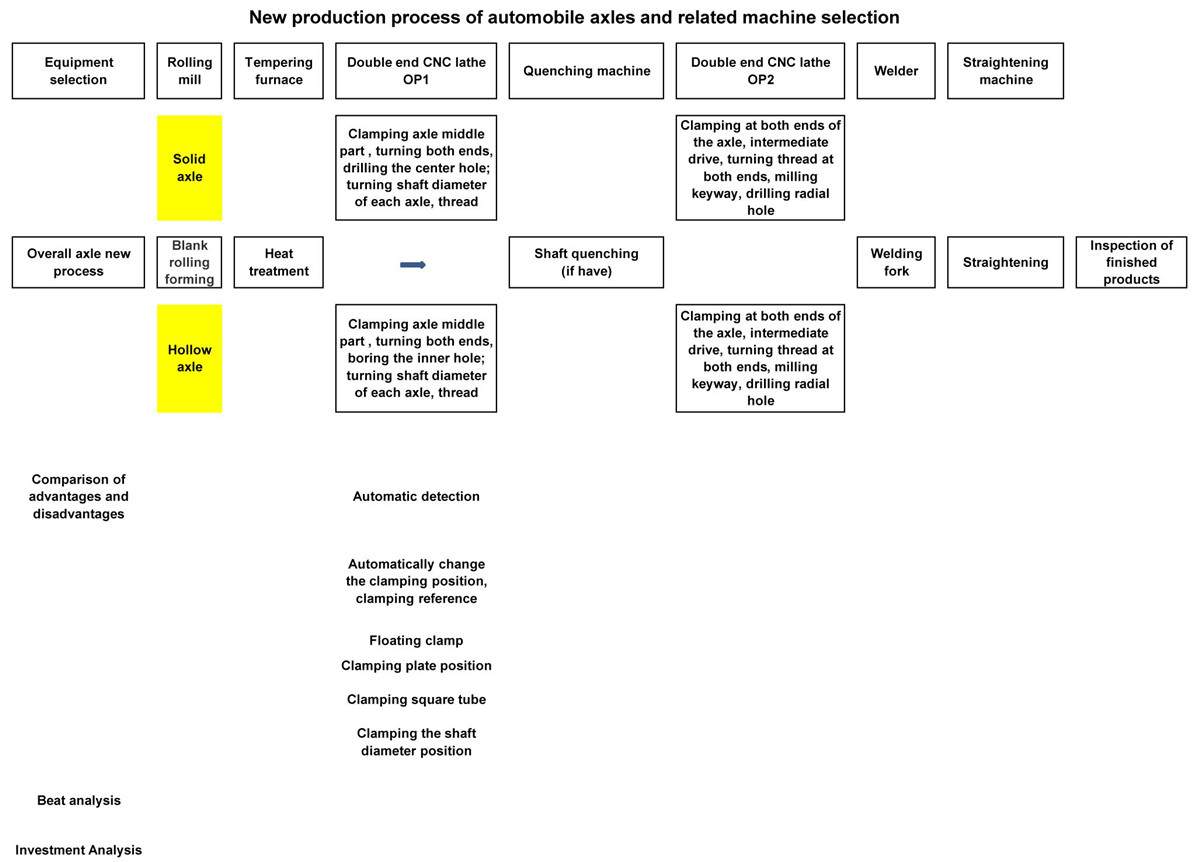
El la nova produktada procezo, la frezmaŝino uzata por maŝinado (solida akso) aŭ duflanka bormaŝino (kava akso) plus CNC-tornilo, tradicia OP1-frezado, OP2, OP3-tornadsekvenco, kaj eĉ OP5-borado kaj frezado. Ĝi povas esti anstataŭigita per la duflanka CNC-tornilo OP1.
Por solidaj aksoj, kie la ŝaftodiametro ne bezonas malvarmigon, la tuta maŝinada enhavo povas esti kompletigita en unu aranĝo, inkluzive de frezado de ŝlosilkaneloj kaj borado de radialaj truoj. Por kavaj aksoj, kie la ŝaftodiametro ne bezonas malvarmigon, la aŭtomata konverta fiksa normo povas esti realigita en la maŝinilo, kaj la maŝinada enhavo povas esti kompletigita per unu maŝinilo.
Elektu dufinajn aksajn specialajn CNC-tornilojn por maŝinprilabori la aksojn signife mallongigas la maŝinadan itineron, kaj la tipo kaj kvanto de elektitaj maŝiniloj ankaŭ reduktiĝos.
3. Produktado de dividita akso:
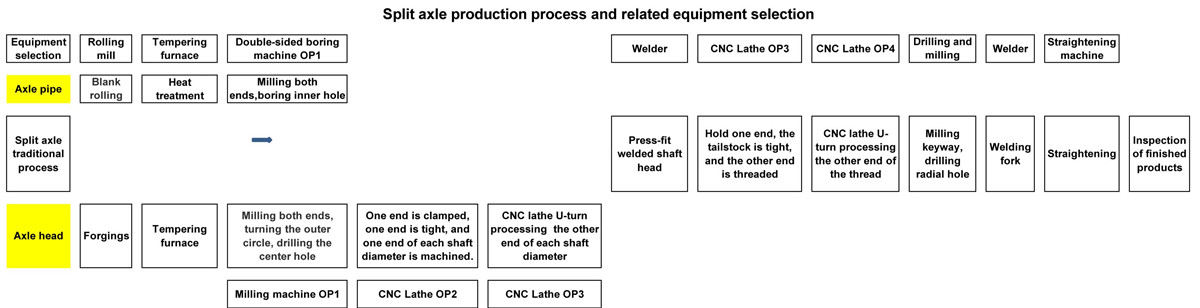
El la supre menciita procezo, la prilabora ekipaĵo de la aksotubo antaŭ veldado ankaŭ povas esti elektita kiel dufina CNC-tornilo. Por la prilaborado de la akso post veldado, la speciala CNC-tornilo por dufinaj aksoj devus esti la unua elekto: samtempa prilaborado ĉe ambaŭ finoj, alta prilabora efikeco kaj bona maŝinada precizeco. Se la ŝlosiltruo kaj radia truo ĉe ambaŭ finoj de la akso bezonas esti maŝinitaj, la maŝino ankaŭ povas esti ekipita per elektra ilo-tenilo por prilabori la postan ŝlosiltruon kaj radian truon kune.
4. La avantaĝo kaj trajto de la nova procezselektmaŝino:
1) Koncentriĝo de la procezo, reduktante la tempojn de fiksado de la laborpeco, reduktante la helpan prilaboran tempon, uzante la samtempan prilaboran teknologion ĉe ambaŭ finoj, la produktada efikeco estas signife plibonigita.
2) Unufoja fiksado, samtempa prilaborado ĉe ambaŭ finoj plibonigas la maŝinadan precizecon kaj koaksialecon de la akso.
3) Mallongigi la produktadprocezon, redukti la spezon de partoj sur la produktejo, plibonigi la efikecon de la uzado de la ejo, kaj helpi plibonigi la organizadon kaj administradon de produktado.
4) Pro la uzo de alt-efikaj prilaboraj ekipaĵoj, ĝi povas esti ekipita per ŝarĝaj kaj malŝarĝaj aparatoj kaj stokaj aparatoj por atingi plene aŭtomatigitan produktadon kaj redukti laborkostojn.
5) La laborpeco estas fiksita ĉe la meza pozicio, la fiksado estas fidinda, kaj la tordmomanto bezonata por la tranĉado de la maŝinilo estas sufiĉa, kaj la granda kvanto da turnado povas esti farita.
6) La maŝinilo povas esti ekipita per aŭtomata detektilo, precipe por la kava akso, kiu povas certigi la unuforman dikon de la akso post maŝinado.
7) Por kavaj aksoj, kiam la internaj truoj ĉe ambaŭ finoj de la OP1-sekvencilo estas finitaj, la tradicia kliento uzos unu finon por levi la krampon kaj la alian finon por uzi la malantaŭan pugon por streĉi la laborpecon por turnado, sed la grandeco de la interna truo estas malsama. Por la pli malgranda interna truo, la streĉa rigideco estas nesufiĉa, la maksimuma streĉa tordmomanto estas nesufiĉa, kaj efika tranĉado ne povas esti kompletigita.
Por la nova dufaca tornilo, la kava akso, kiam la internaj truoj ĉe ambaŭ finoj de la veturilo estas finitaj, la maŝino aŭtomate ŝanĝas la fiksan reĝimon: la du finoj estas uzataj por streĉi la laborpecon, kaj la meza transmisio flosigas la laborpecon por transdoni tordmomanton.
8) La antaŭŝraŭbo kun enkonstruita hidraŭlika fiksado de la laborpeco povas esti movita en la Z-direkto de la maŝino. La kliento povas teni la pozicion en la meza kvadrata tubo (ronda tubo), la malsupran platon kaj la ŝaftodiametran pozicion de la akso laŭbezone.
5. Konkludo:
Konsiderante la supre menciitan situacion, la uzo de duflankaj CNC-torniloj por maŝinprilabori aŭtoaksojn havas signifajn avantaĝojn kompare kun tradiciaj procezoj. Ĝi estas altnivela fabrikada teknologio, kiu povas anstataŭigi tradiciajn maŝinilojn rilate al la produktada procezo kaj maŝinstrukturo.
La meza sekcio de
6.Aksa klienta kazo
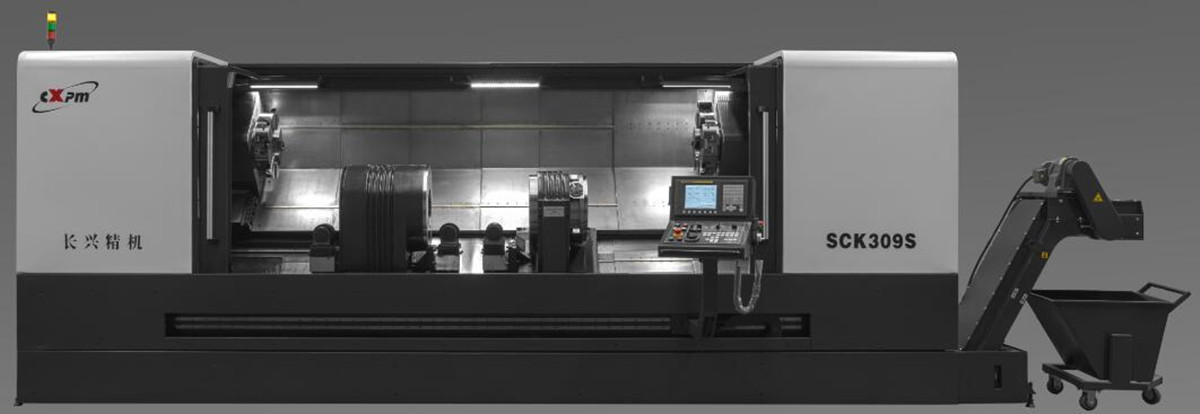
Enkonduko de Speciala Duobla-fina Akso CNC-tornilo
Akso-prilabora gamo: ∮50-200mm, □50-150mm, prilabora longo: 1000-2800mm
Enkonduko al maŝinstrukturo kaj rendimento
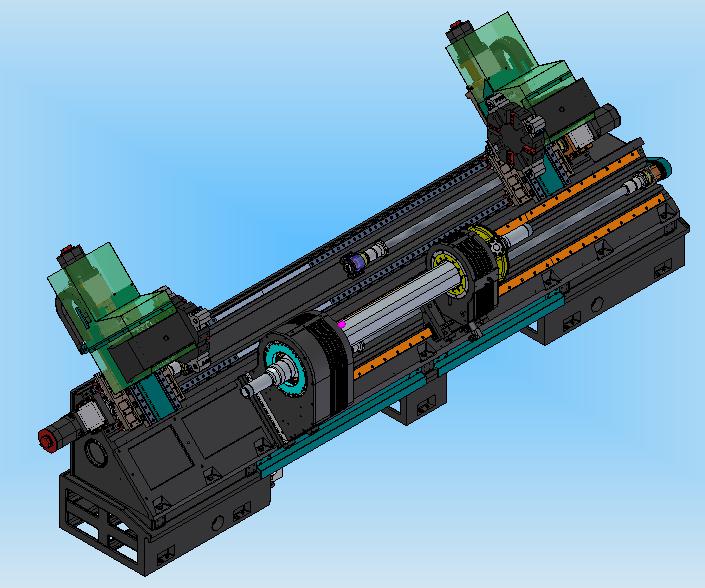
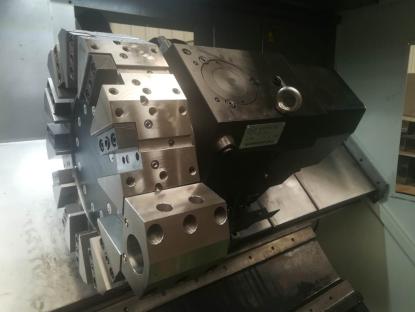
La maŝinilo uzas 45-gradan oblikvan platon, kiu havas bonan rigidecon kaj facilan forigon de la ĉizpecoj. La antaŭŝraŭbo kun intera fiksa funkcio estas aranĝita meze de la plato, kaj la du iloteniloj estas aranĝitaj ambaŭflanke de la spindelkesto. La minimuma fiksa longo de la maŝino estas 1200 mm kaj la maksimuma maŝinadlongo estas 2800 mm. La ruliĝanta gvidilo estas uzata, kaj ĉiu servo-alimenta ŝafto uzas alt-mutan pilkŝraŭbon, kaj la elasta kuplado estas rekte konektita, do la bruo estas malalta, la poziciiga precizeco kaj la ripetata poziciiga precizeco estas altaj.
■ La maŝino estas ekipita per du-kanala stirsistemo. La du iloteniloj povas esti ligitaj al la spindelo samtempe aŭ aparte por kompletigi samtempan aŭ sinsekvan maŝinadon de la du finoj de la parto.
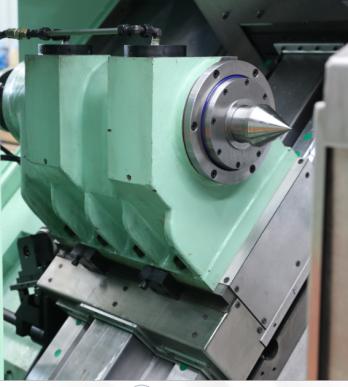
■ La maŝino estas ekipita per duobla antaŭŝraŭbo. La ĉefa antaŭŝraŭbo estas fiksita en la mezo de la maŝinplato, kaj la servomotoro provizas potencon al la ĉefa ŝafto per la denta rimeno. La sub-spindela skatolo estas instalita sur la malsupra gvidrelo de la maŝinilo, koaksiale kun la ĉefa spindela skatolo, kaj povas esti movita akse per la servomotoro por faciligi la ŝarĝadon kaj malŝarĝadon de partoj, kaj estas oportune agordi malsamajn fiksajn poziciojn. Dum maŝinado de partoj, la sub-spindela bazo estas ŝlosita al la maŝinrelo. La koaksiala precizeco de la du antaŭŝraŭboj estas garantiita per la fabrikada procezo, rezultante en pli alta grado de koncentreco de la maŝinitaj partoj.
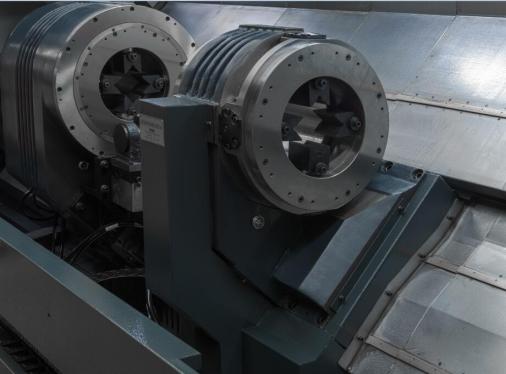
■ La antaŭŝraŭbo integras la spindelsistemon, la fiksaĵon kaj la oleodistribuan sistemon, kaj havas kompaktan strukturon kaj fidindan funkciadon. La specifa fiksa diametro kaj larĝo de la antaŭŝraŭbo estas determinitaj de la aksopartoj de la kliento.
La ĉefa kapkuseno estas malrapidigita per du ŝtupoj de rimeno kaj dentrado, ebligante al la spindelo produkti grandan tordmomanton. Krampo estas instalita respektive sur la maldekstra fino de la ĉefa kapkuseno kaj la dekstra fino de la subkapkuseno por realigi la fiksadon de la partoj. Kiam la ĉefa kapkuseno pelas la partojn por rotacii, la subkapkusena krampo fiksanta partojn rotacias kun la ĉefa kapkuseno.
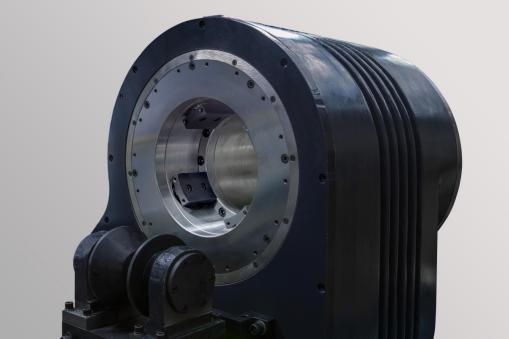
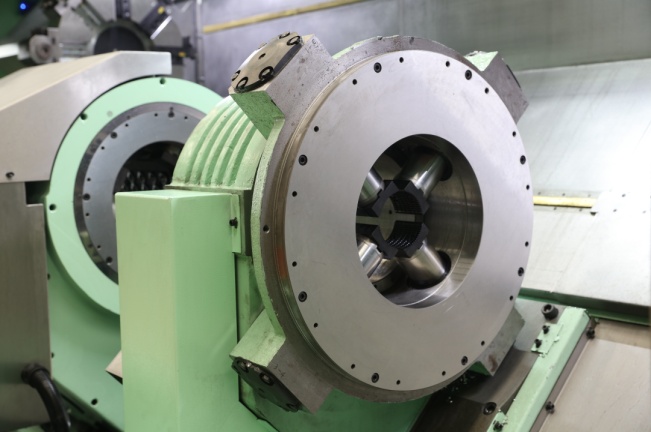
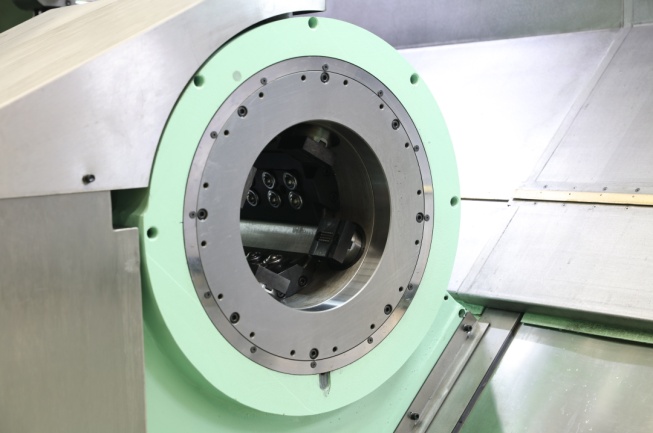
La fiksaĵo estas ekipita per tri radialaj cilindroj (kvar radialaj cilindroj se kaj la ronda kaj la kvadrata materialo estas fiksitaj), la piŝto estas reciprokata per la hidraŭlika premo, kaj la ungegoj estas instalitaj ĉe la fino de la piŝto por realigi la memcentradon de la partoj. Fiksado. Estas rapide kaj facile ŝanĝi la ungegojn dum ŝanĝo de la partoj. La fiksa forto estas alĝustigita per la hidraŭlika premo de la hidraŭlika sistemo. Kiam la parto estas maŝinita, la fiksilo rotacias kun la ĉefa ŝafto, kaj la oleodistribua sistemo provizas oleon al la fiksilo, tiel ke la fiksilo havas sufiĉan fiksan forton dum rotacio. La fiksilo havas la avantaĝojn de granda fiksa forto kaj granda ungega bato.
■ Por solvi la problemon de unuforma murdikeco post la maŝinado de kava akso fare de la kliento, la maŝino povas esti ekipita per aŭtomata aparato por kontroli la laborpecon. Post kiam la aksofiksado finiĝas, la laborpeco aŭtomate detektas, ke la sondilo etendiĝas kaj mezuras la pozicion de la laborpeco; post kiam la mezurado finiĝas, la aparato retiriĝas en la fermitan spacon.
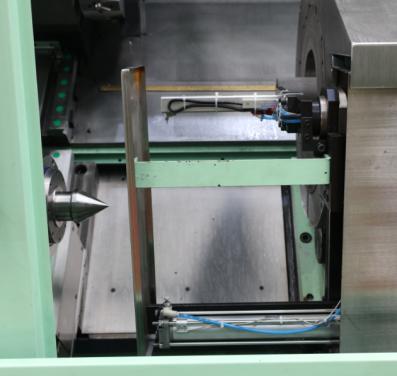
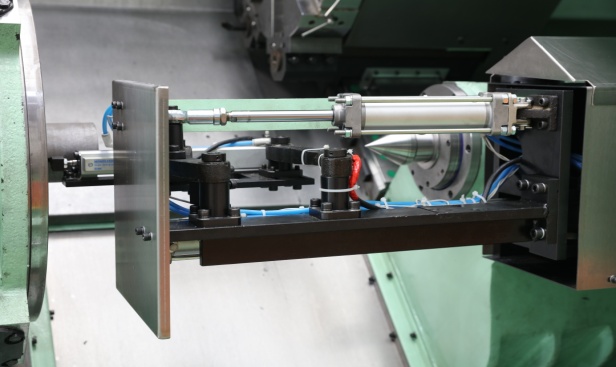
Por malsamaj maŝinadprocezoj de kavaj aksoj, se la lagropozicio estas uzata kiel la fiksa referenco, la maŝinstrukturo kun aŭtomata fiksado kaj fiksado povas esti elektita, kaj la programebla malantaŭa pugo estas provizita ambaŭflanke de la ĉefa kaj helpa spindelkapoj por plenumi la postulojn de unu maŝino. Oni atendas kompletigi la prilaboradon de du paŝoj samtempe. Samtempe, ĝi ankaŭ ebligas al la partoj de la aŭtomata ŝarĝado kaj malŝarĝado havi pli da kaj pli bonajn elektojn.
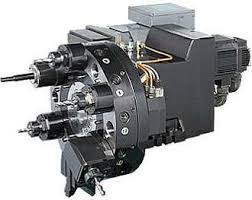
■ La maldekstra kaj dekstra ilo-teniloj povas esti ekipitaj per ordinaraj rotaciaj ilo-teniloj aŭ elektraj gvatturetoj. Ili havas borajn kaj frezajn funkciojn, kiuj povas kompletigi boradon kaj frezadon de ŝlosilaj partoj.
■ La maŝinilo estas plene enfermita kaj ekipita per aŭtomata lubrika aparato kaj aŭtomata foriga aparato por ĉizrotoj (antaŭe). Ĝi havas bonan protektan rendimenton, belan aspekton, facilan funkciigon kaj oportunan prizorgadon.
■ La detalaj maŝinaj specifoj kaj konfiguracioj estas determinitaj laŭ la aksoopostuloj kaj klientaj postuloj, kaj ne estos ripetataj ĉi tie.
Dankon pro via atento!
Produktaj kategorioj
-

VC Serio Alta Rigideco CNC Maŝincentro kun...
-

HP-Serio Horizontala Movanta Kolumna Lineara Gvidilo...
-

HT-Serio Horizontala Movanta Kolona Lineara Gvidilo...
-

VS Serio Kvar-traka Peza CNC-Maŝinado C...
-

V Serio CNC Maŝincentro kun Alta Rigideco
-

X-Serio Duobla Kolumna CNC-Maŝincentro
-

Horizontala 5-aksa CNC-maŝinadcentro TKG1600
-

CNC Vertikala Turnado kaj Frezado Kompozita Centro ...
-

Altrapida CNC-Maŝincentro GM-Serio
-

Altrapida CNC-Frezado GT-Serio
-

Du-spindela CNC-tornilo SK32
-

CNC Vertikala Maŝincentro RFTV510 Por Radoj...