


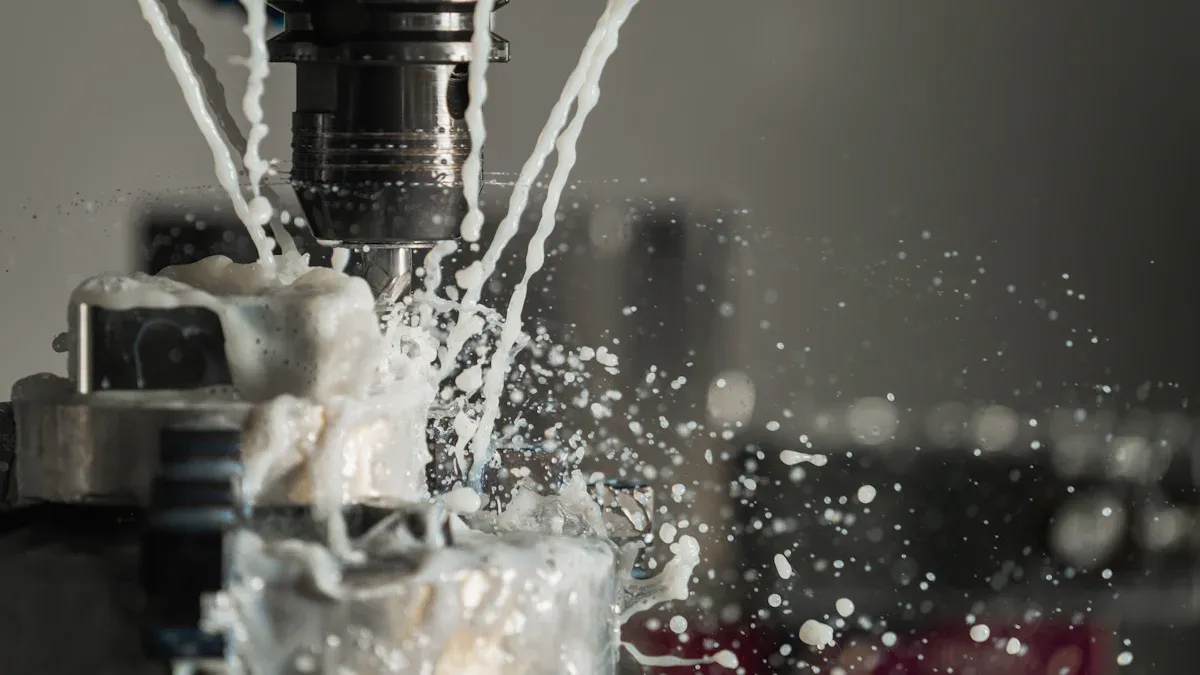
La elekto interVertikala MaŝincentrokajHorizontala Maŝincentroestas kritika por optimumigi produktadon. Elekti la taŭganCNC-Maŝincentrodependas tute de specifaj aplikaĵaj bezonoj. KomprenoKiuj estas la aplikaj scenaroj de horizontalaj maŝincentroj?estas ŝlosilo por fari ĉi tiun gravan decidon. Firmaoj devas efikekomparu vertikalajn kaj horizontalajn CNC-maŝinojnĈi tiu taksado ankaŭ devus konsideri aliajn konfiguraciojn, kiel ekzempleGantra Maŝincentro, por ampleksa planado.
Ŝlosilaj Konkludoj
- VMC-oj havas vertikalan spindelon. Ili taŭgas por plataj partoj kaj pli malgrandaj produktadaj taskoj. Ili okupas malpli da plankspaco.
- HMC-oj havas horizontalan spindelon. Ili taŭgas por kompleksaj partoj kaj grandaj produktadaj taskoj. Ili bezonas pli da plankspaco.
- HMC-oj forigas pecetojn pli bone. Gravito helpas pecetojn fali. Tio igas partojn aspekti pli belaj kaj iloj daŭras pli longe.
- VMC-oj kostas malpli por aĉeti. HMC-oj kostas pli sed povas ŝpari monon longtempe por grandaj produktadlinioj.
- Elektu VMC-on aŭ HMC-on laŭ la formo de via parto, kiom da partoj vi fabrikas, kaj via buĝeto.
Komprenante la Vertikalan Maŝincentron (VMC)
Difinante Vertikalan Maŝincentron Funkciadon
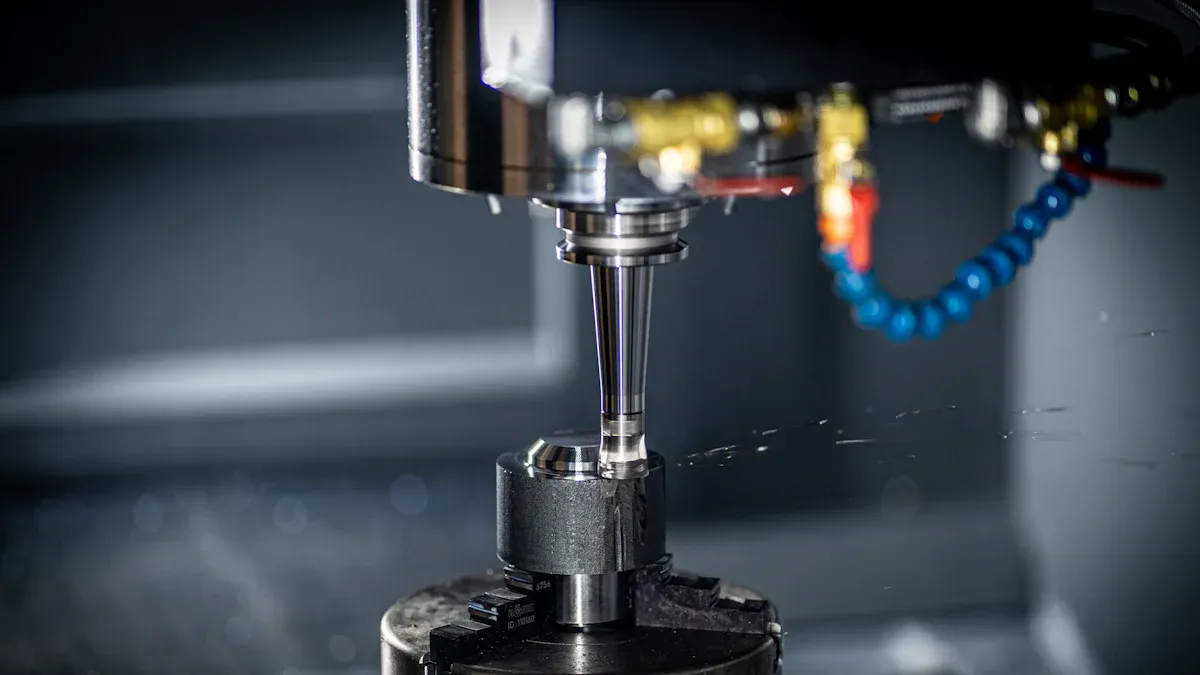
A Vertikala Maŝincentro (VMC)funkcias kun sia spindelo orientita vertikale, moviĝante laŭ la Z-akso, dum la laborpeco tipe restas senmova sur tablo kiu moviĝas laŭ la X kaj Y-aksoj. Ĉi tiu konfiguracio permesas al la tranĉilo alproksimiĝi al la laborpeco de supre.La funkciada procezo implikas plurajn ŝlosilajn paŝojn:
- Aranĝo de LaborpecoOperaciantoj fiksas kaj vicigas la laborpecon sur la maŝintablo. Ili ankaŭ ŝarĝas la ĝustan tranĉilon en la spindelon.
- Programa EnigoLa maŝinadprogramo, kiu enhavas instrukciojn pri ilmovado, tranĉrapideco, furaĝrapideco kaj tranĉprofundo, estas enigita en la stirsistemon.
- Maŝina MovadoLa stirsistemo direktas motorojn por movi la tablon laŭ la X kaj Y aksoj kaj rotacii la spindelon. Tio alportas la tranĉilon en kontakton kun la laborpeco.
- Maŝinado OperaciojLa maŝino forigas materialon de la laborpeco laŭ la programo. La stirsistemo kontinue monitoras kaj ĝustigas parametrojn por optimuma funkciado.
- IloŝanĝoSe la operacio postulas malsamajn ilojn, la stirsistemo aŭtomate ŝanĝas ilin per la ilŝanĝilo. Tio certigas kontinuan maŝinadon.
- Maŝinado KompletigoLa maŝino haltas post kiam ĉiuj operacioj finiĝas. La funkciigistoj tiam forigas kaj inspektas la laborpecon.
Avantaĝoj de Vertikala Maŝincentro
Vertikalaj Maŝincentroj ofertas signifajn avantaĝojn por multaj fabrikadaj aplikoj. Ili provizasampleksa versatileco, kapabla je frapetado, borado kaj frezadoper sia vertikala spindela dezajno. Ĉi tiuj maŝinoj ankaŭ povas plenumi turnadoperaciojn kiam ekipitaj per konvencia ilotenilo aŭ viva ilo. Ĉi tiu versatileco permesas al VMC-oj prilabori vastan gamon da materialoj, inkluzive de kompozitoj kiel vitrofibro-plifortigita plasto (FRP), aluminio, latuno, kupro kaj ŝtalo.
VMC-oj liverasalta precizeco kaj precizecopro CNC-kontrolo, certigante koherajn rezultojn por komplikaj partoj kun striktaj tolerancoj. Ili ankaŭ pliigas produktivecon kaj efikecon per aŭtomatigo, permesante kontinuan operacion kun minimuma homa interveno. Ĉi tio akcelas produktorapidecojn, reduktas homan eraron kaj minimumigas materialan malŝparon. Pli rapidaj maŝinadrapidecoj kaj ilŝanĝoj plue plibonigas produktivecon. Funkciigistoj trovas VMC-ojnfacile uzeblaj pro ilia struktura dezajno, kiu provizas pli bonan videbleconTio permesas al ili facile identigi kaj korekti eblajn problemojn. Uzant-amikaj CNC-kontroloj simpligas programadon kaj fiksadon, kondukante al malpli da agordotempo kaj pli da maŝinadotempo.
Limigoj de Vertikala Maŝincentro
Malgraŭ iliaj avantaĝoj,Vertikalaj Maŝincentrojhavas certajn limigojn. Ili ofteproblemoj pri surfaco kaj stabileco dum prilaborado de longaj aŭ pezaj partoj, kio povas influi precizecon kaj efikecon.Limigoj de la grandeco kaj pezo de la laborpecoestas striktaj pro la subtena strukturo de la tablo kaj la "taglumo" inter la tablo kaj la spindelo. Troŝarĝo povas konduki al malpliigita precizeco, eluziĝo kaj struktura difekto.
Konstanta defio por VMC-oj estas la forigo de ĉipetoj. Pro la vertikala spindelo, ĉipetoj falas rekte sur la laborpecon. Tio povas konduki al retranĉado, malbona surfaca finpoluro kaj reduktita ilvivo, ĉar gravito kontraŭas efikan ĉipetoforigon. Krome, VMC-oj povas sperti produktivecajn proplempunktojn en grandvolumena produktado. Ili ofte havas signifan neaktivan tempon dum parta ŝarĝado, malŝarĝado kaj agordo, rezultante en pli malalta "spindela tempo" kompare kun maŝinoj kun funkcioj kiel aŭtomataj paledŝanĝiloj. Normaj 3-aksaj VMC-oj ankaŭ havas limigitan maŝinadan aliron por kompleksaj geometrioj, ĉar ili povas maŝini nur la supran surfacon kaj flankojn ene de la atingo de la ilo. Maŝinado de pluraj flankoj postulas manan refiksadon, pliigante la agordotempon kaj riskante precizecperdon.
Esplorante Horizontalajn Maŝincentrojn (HMC-ojn)
Difinante HMC-Funkciadon
Horizontala Maŝincentro (HMC) havas spindelon orientitan horizontale. Ĉi tiu konfiguracio permesas al la tranĉilo alproksimiĝi al la laborpeco de la flanko. HMC-oj ofte inkluzivas paledŝanĝilan sistemon. Ĉi tiu sistemo ebligas al funkciigistoj ŝarĝi novan laborpecon sur unu paledon dum la maŝino prilaboras alian laborpecon sur malsama paledo. Ĉi tiu dezajno signife reduktas la neaktivan tempon. La horizontala spindelo ankaŭ faciligas efikan evakuadon de la pecetoj. Gravito helpas la pecetojn fali for de la tranĉzono. Ĉi tio malhelpas retranĉadon kaj plibonigas la surfacan finpoluron.
Avantaĝoj de Horizontalaj Maŝincentroj
Horizontalaj Maŝincentroj ofertaspluraj signifaj avantaĝoj por produktadliniojIli atingas pliigitan precizecon kaj ĝustecon per rigida konstruo kaj stabila subteno de laborpecoj. Trajtoj kiel rotaciaj tabloj ebligas plurajn operaciojn en unu aranĝo. Aŭtomataj ilŝanĝiloj plue plibonigas ĉi tiun precizecon. Industrioj kiel aerspaca kaj aŭtomobila trovas ĉi tion decida. HMC-oj ankaŭ liveras plibonigitan produktivecon kaj rapidecon. Efika forigo de ĉipoj, pluraj aksaj kapabloj por samtempa maŝinado, kaj aŭtomataj ilŝanĝiloj kondukas al pli rapidaj ciklotempoj kaj pli alta produktaĵo. Ili plibonigas ilvivon kaj efikecon. Pli bona varmodisradiado kaj konstanta ilengaĝiĝo reduktas ileluziĝon kaj anstataŭigajn kostojn. HMC-oj montras versatilecon en materialmanipulado. Ili maŝinprilaboras vastan gamon da materialoj, inkluzive de metaloj kiel aluminio, ŝtalo kaj titanio, kaj kompozitaj materialoj. Ĉi tio permesas diversajn produktadbezonojn kaj plurmaterialajn laborpecojn en ununura aranĝo. Fine, HMC-oj elstaras en pritraktado de kompleksaj maŝinadoperacioj. Ili plenumas samtempan plursurfacan maŝinadon, boradon kaj frezadon. Ili ankaŭ uzas progresintajn labortenajn sistemojn por produkti komplikajn partojn por industrioj kiel aerspaca kaj defendo.
Limigoj de Horizontalaj Maŝincentroj
Malgraŭ iliaj avantaĝoj, Horizontalaj Maŝincentroj havas specifajn limigojn. Ili ĝenerale kaŭzaspli altaj aĉetaj kaj bontenaj kostojkompare kun VMC-oj. Iliaj agordaj procezoj estas pli komplikaj, postulante plian tempon kaj specialigitan sperton. HMC-oj tipe okupaspli granda plankspacool vertikalaj maŝincentroj. Ilia struktura komplekseco superas tiun de VMC-oj, kio kondukas al pli malfacilaj programaj kaj prizorgadaj taskoj.Efika programado de HMC-ojPli malfacile estas utiligi iliajn plenajn kapablojn, kiel ekzemple plurflanka maŝinado sen aranĝaj ŝanĝoj. Ĉi tio ŝuldiĝas al pliigita komplekseco en administrado de labordeŝovoj kaj progresintaj funkcioj kiel paledŝanĝo. La kostoj de iloj por HMC-oj estas konsiderinde pli altaj ol por VMC-oj. Ĉi tio inkluzivas pli multekostajn tranĉilojn, tomboŝtonojn kaj rilatajn fiksaĵojn. La bezono de konfirma/simulada programaro ofte necesas por certigi glatajn operaciojn. Ĉi tio ŝuldiĝas al la komplekseco de programado, multekostaj fiksaĵoj kaj la alta utiligo de la maŝino. Funkciigi HMC-on laŭ ĝia plena potencialo postulas pli altan nivelon de kapablo de la maŝinisto kompare kun funkciigado de VMC.
Parta Komplekseco kaj Grandeco: VMC kontraŭ HMC
Idealaj Partoj por Vertikala Maŝincentro
Vertikala Maŝincentro (VMC) elstaras je maŝinado de partoj kun specifaj karakterizaĵoj. Ĝi estas ideala porplataj aŭ prismaj komponantojĈi tiuj partoj ofte postulas boradon, tuŝetado kaj frezadon de supre. Partoj kun ebenaj surfacoj kaj kavaĵoj ankaŭ bone taŭgas por VMC. Eĉ kompleksaj geometrioj povas esti maŝinitaj, precipe per pluraksaj VMC-oj (4-aksa kaj 5-aksa).
La laborspaco de la maŝino difinas la maksimuman grandecon de la parto. TipaCNC-frezmaŝinoeble pritraktos partojn ĝis40 x 20 x 20 colojMinimuma grandeco de trajto dependas de la precizeco de la maŝino kaj la grandeco de la ilo; altprecizaj maŝinoj povas atingi trajtojn eĉ nur 0,005 colojn en diametro. La pezokapacito varias laŭ la maŝindezajno, kun tabloj subtenantaj plurajn tunojn. Kiam vi desegnas partojn por Vertikala Maŝincentro, konsideru la limigojn de ila aliro. Ĉi tiuj povas postuli restrukturadon aŭ alternativajn fabrikadmetodojn. Por internaj anguloj, uzu...minimuma radiuso de 1/3de la profundo de la poŝo. Planu truojn kun normaj diametroj de boriloj, certigante, ke la proporcio inter profundo kaj diametro ne superas 10:1. Konservu minimuman murdikecon de 0,8 mm por metaloj. Normaj tolerancoj estas tipe ±0,125 mm.
Idealaj Partoj por Horizontalaj Maŝincentroj
Horizontalaj Maŝincentroj (HMC) estas precipe efikaj por partoj postulantaj maŝinadon sur pluraj flankoj en ununura aranĝo. Ĉi tiu kapablo igas ilin bonegaj por kompleksaj, prismaj partoj, kiuj bezonas ampleksan frezadon, boradon kaj boradon el diversaj anguloj. HMC-oj pritraktas pli grandajn kaj pli pezajn laborpecojn pli efike ol VMC-oj. Ilia fortika dezajno kaj horizontala spindela orientiĝo subtenas pli pezajn ŝarĝojn kaj pli agreseman tranĉadon. Partoj, kiuj generas multajn pecetojn, kiel tiuj faritaj el aluminio aŭ aliaj molaj metaloj, multe profitas de HMC. La horizontala spindelo permesas al gravito helpi en peceta evakuado, malhelpante retranĉadon kaj plibonigante surfacan finpoluron. Industrioj kiel aŭtomobila, aerspaca kaj peza ekipaĵa fabrikado ofte uzas HMC-ojn por komponantoj kiel motorblokoj, transmisiujoj kaj grandaj strukturaj krampoj. Ĉi tiuj partoj ofte postulas altan precizecon, multflankan aliron kaj efikan materialforigon, kiuj estas fortoj de HMC.
Produktadvolumeno kaj Efikeckonsideroj
Vertikala Maŝincentro por Malpli Granda Produktado
Vertikala Maŝincentro (VMC) ofte servaspli malaltaj ĝis mezaj produktadvolumojefike. Entreprenoj trovas VMC-ojn taŭgaj por prototipado, specialfaritaj partoj kaj malgrandaj kvantoj. Por jara produktado, specifaj sojloj gvidas la taŭgecon de VMC-oj:
- 1-5,000 partoj ĉiujareĈi tiu volumintervalo tipe taŭgas por norma mana VMC-operacio.
- 5,000-15,000 partoj ĉiujareAtingi efikecon je ĉi tiu nivelo postulas dediĉitajn fiksaĵojn kaj optimumigitajn ilvojojn.
- 15,000-25,000 partoj ĉiujareAŭtomatigo kaj operacio sen lumoj fariĝas necesaj por konservi kostefikecon.
- Pli ol 25,000 partoj ĉiujareAliaj fabrikadmetodoj, kiel ekzemple stampado, kutime ofertas pli kostefikajn solvojn.
CNC-maŝinado restas kosto-konkurenciva por kompleksaj geometrioj ĝis 15 000-25 000 partoj jare. Tamen, por volumoj superantaj 25 000 partojn, alternativaj metodoj kiel fandado, muldado aŭ stampado ofte fariĝas pli favoraj. Ĉi tiuj metodoj reduktas materialan malŝparon kaj plibonigas ciklotempojn. Vertikala Maŝincentro provizas flekseblecon por diversaj partspecoj sen ampleksa re-ilaro, igante ĝin ideala por diversaj, malpli grandaj postuloj.
Horizontalaj Maŝincentroj por Grandvolumena Produktado
Horizontalaj Maŝincentroj (HMC-oj) elstaras enalt-volumenaj produktadmediojIlia dezajno esence subtenas kontinuan operacion kaj minimuman malfunkcitempon. HMC-oj ofte havas aŭtomatajn paledŝanĝilojn. Ĉi tio permesas al funkciigistoj ŝarĝi novajn laborpecojn sur unu paledon dum la maŝino prilaboras partojn sur alia. Ĉi tiu kapablo signife pliigas la spindelan utiligon kaj la ĝeneralan trairon. La kapablo maŝinprilabori plurajn flankojn de parto en ununura aranĝo ankaŭ reduktas ciklotempojn kaj plibonigas efikecon por grandaj aroj. Industrioj, kiuj postulas konstantan produktadon de kompleksaj partoj, kiel ekzemple aŭtomobilaj kaj aerspacaj, ofte utiligas HMC-ojn. Ĉi tiuj maŝinoj liveras la rapidecon, fidindecon kaj aŭtomatigon necesajn por plenumi postulemajn produktadhorarojn kaj altajn produktadcelojn.
Kostaj Implicoj kaj Reveno de Investo
Komenca Investo: Vertikala Maŝincentro kontraŭ HMC
La komenca investo por maŝincentro varias signife inter tipoj. AHorizontala Maŝincentro(HMC) tipe postulas multe pli altan komencan koston ol Vertikala Maŝincentro. HMC-oj ofte inkluzivas kompleksajn funkciojn kiel aŭtomatajn paledŝanĝilojn, progresintajn ilmagazenojn kaj pli fortikajn strukturajn dezajnojn. Ĉi tiuj aldonoj kontribuas al ilia pli alta prezetikedo. Instalaĵkostoj ankaŭ emas esti pli altaj por HMC-oj pro ilia pli granda areo kaj pli komplikaj aranĝpostuloj. Entreprenoj devas konsideri ĉi tiujn grandajn komencajn elspezojn dum planado de sia buĝeto.
Funkciaj Kostoj kaj Longtempa ROI
Funkciaj kostoj ankaŭ malsamas inter la du maŝintipoj. HMC-oj ĝenerale havas pli altajn ilokostojn. Ili ofte postulas specialajn fiksaĵojn, kiel ekzemple tomboŝtonojn, kiuj povas esti multekostaj. Elektrokonsumo por HMC-oj ankaŭ povas esti pli granda pro ilia grandeco kaj progresintaj aŭtomatigaj sistemoj. Tamen, HMC-oj ofertas signifajn avantaĝojn longtempe.rendimento de investo (ROI)por grandvolumena produktado. Ilia kapablo funkcii kontinue kun minimuma interveno de la funkciigisto, danke al funkcioj kiel paledŝanĝiloj, draste reduktas laborkostojn po parto. Efika ĉizeovekuado en HMC-oj ankaŭ plilongigas la ilvivon kaj reduktas retranĉadon, kondukante al pli malaltaj konsumeblaj elspezoj laŭlonge de la tempo. Vertikala Maŝincentro, kvankam havante pli malaltajn komencajn kaj prilaborajn kostojn, povas altiri pli altajn laborkostojn po parto en grandvolumenaj scenaroj pro pli ofta mana ŝarĝado kaj malŝarĝado. Por pli malalta volumeno aŭ diversaj labormetiejoj, la fleksebleco kaj pli malalta komenca elspezo de la VMC ofte provizas pli rapidan ROI.
Efiko pri etaĝa spaco kaj aranĝo de instalaĵoj
Vertikala Maŝincentro Piedsigno
Vertikala Maŝincentro tipe okupas malpli da plankspaco. Ĝia dezajno havas vertikalan spindelon. Ĉi tiu konfiguracio permesas al la maŝino havi pli malgrandan piedsignon. Entreprenoj kun limigita fabrikspaco ofte preferas VMC-ojn. Ili bone taŭgas en pli malgrandajn metiejojn aŭ plenplenajn produktadliniojn. La kompakta naturo de Vertikala Maŝincentro faciligas instalaĵplanadon. Firmaoj povas aranĝi pli da maŝinoj en difinita areo. Ĉi tio maksimumigas la uzon de disponebla plankspaco. Ĉi tio ankaŭ helpas konservi efikan laborfluon en pli malgranda instalaĵo.
Horizontala Maŝincentro Piedsigno
Horizontalaj Maŝincentroj postulas signife pli da plankspaco. Ilia horizontala spindelorientiĝo kontribuas al pli larĝa dezajno. Multaj HMC-oj ankaŭ inkluzivas aŭtomatajn paledŝanĝilojn. Ĉi tiuj sistemoj bezonas ekstran spacon por paledinterŝanĝo kaj stokado. La pli granda ĝenerala strukturo de HMC postulas zorgeman konsideron dum la aranĝo de la instalaĵo. Entreprenoj devas asigni grandan spacon por ĉi tiuj maŝinoj. Tio inkluzivas spacon por prizorgado kaj materialmanipulado. La pli granda piedsigno signifas, ke malpli da HMC-oj povas konveni en la saman areon kompare kun VMC-oj. Tio influas la totalan produktadkapaciton po kvadrata futo. Firmaoj planantaj instali HMC-ojn bezonas abundan spacon por akomodi sian grandecon kaj funkciajn postulojn.
Precizeco, Surfaca Finpoluro, kaj Ĉipa Administrado
Precizeco per Vertikala Maŝincentro
Vertikalaj Maŝincentroj (VMC-oj) ofertas imponan precizecon por diversaj fabrikadaj taskoj. Ĉi tiuj maŝinoj konstante atingas striktajn toleremojn de±0,025 mmĈi tionivelo de precizecoigas ilin taŭgaj por multaj postulemaj aplikoj. Kvankam VMC-oj produktas precizajn partojn, ili ofte lasas videblajn maŝinadmarkojn. Atingi tre glatajn surfacajn finpolurojn, kiel ekzemple Ra 0.8 µm aŭ Ra 0.4 µm, tipe postulas duarangajn surfacajn traktadojn. Funkciigistoj devas plani por ĉi tiuj pliaj paŝoj kiam surfaca kvalito estas kritika postulo. Vertikala Maŝincentro provizas solidan fundamenton por preciza partproduktado.
Avantaĝoj de HMC en Evacuado de Ĉipoj
Horizontalaj Maŝincentroj (HMC-oj) elstaras en la administrado de ĉipoj, kiu signife influas la maŝinadan efikecon kaj la surfacan kvaliton. Lahorizontala spindela orientiĝopermesas al la pecetoj fali nature de la laborpeco. Tio tenas la tranĉareon libera. Optimumigita pecetoforiga sistemo en horizontala maŝincentro plibonigas la tranĉstabilecon malhelpante peceto-retranĉadon. Ĝi ankaŭ plibonigas termikan ekvilibron konservante koheran temperaturon proksime al la spindelo kaj laborpeco. Tio akcelas la aŭtomatigan efikecon ebligante pli longajn neatenditajn maŝinadciklojn.
Efika forigo de ĉipoj plilongigas la vivdaŭron de la ilo ĝis25%kompare kun konvenciaj sistemoj. Malhelpante recirklon de ĉipetoj, la spindelo konservas konstantan tordmomanton, certigante precizecon de ±0,003 mm dum plilongigita maŝinado. Ĝusta forigo de ĉipetoj estas decida en preciza maŝinado. Ĝi evitas ileluziĝon, surfacan difekton kaj termikan distordon. Ĉi tio konservas longdaŭran dimensian precizecon. La horizontala maŝinada procezo certigasĉipoj pli emas defali natureTio reduktas la probablecon de malpliiĝinta maŝinada precizeco.
Aŭtomatigo kaj Integriĝa Potencialo
Vertikalaj Maŝincentroj Aŭtomataj Kapabloj
A Vertikala Maŝincentro(VMC) ofertas signifajn aŭtomatigajn kapablojn. Ĉi tiuj maŝinoj perfekte integriĝas kun diversaj CAD/CAM-programaroj. Ĉi tio permesas glatajn transirojn de dezajno al produktado. VMC-oj ankaŭ bone konvenas al aŭtomatigitaj produktadlinioj. Ĉi tiu integriĝo plibonigas la trairon kaj reduktas manan intervenon. Aŭtomataj ilŝanĝiloj plue plibonigas produktivecon. Ili permesas kontinuan maŝinadon sen ofta implikiĝo de funkciigistoj. Paledŝanĝiloj kaj robotaj partmanipulaj sistemoj estas esencaj por VMC-oj. Ĉi tiuj teknologioj apartigas agordajn procedurojn de la fakta maŝinada procezo. Ĉi tio konstruas laboratendon antaŭ la spindelo. Ĝi signife pliigas la spindelan utiligon. Ĉi tio kondukas al pli produktivaj horoj kaj reduktitaj kostoj. Aŭtomatiga integriĝo implikas igi malsamajn aparatarojn kaj programarojn funkcii kune. Ĉi tio ofte kombinas plurajn subsistemojn en unu grandan sistemon. Aŭtomataj integriloj establas rektajn komunikajn liniojn inter aŭtomataj sistemoj. Ĉi tio permesas al fabrika ekipaĵo komuniki efike kun funkciigistoj kaj aliaj maŝinoj. Ĉi tiu nivelo de aŭtomatigo helpas fabrikistojn optimumigi siajn procezojn. Ĝi ankaŭ certigas koheran kvaliton tra produktadcikloj, igante VMC-ojn multflanka elekto por multaj aplikoj.
HMC por Altnivela Aŭtomatigo
Horizontalaj Maŝincentroj(HMC-oj) elstaras en progresinta aŭtomatigo. Ili ofertas plurpaledajn kapablojn. Ekzemple, 400mm paledaj sistemoj ebligas kontinuan produktadon. Unu paledo spertas maŝinadon dum funkciigistoj ŝarĝas aŭ malŝarĝas alian. Ĉi tiu kontinua fluo minimumigas neaktivan tempon. Aŭtomatigitaj paledaj sistemoj integriĝas kun tut-instalaĵo-a aŭtomatigo. Ĉi tio permesas produktad-prioritatan planadon. Ĝi signife reduktas funkciigistan intervenon. Funkciigistoj povas administri plurajn maŝinojn aŭ koncentriĝi pri aliaj taskoj. HMC-oj ankaŭ faciligas plilongigitan senatentan operacion. Ĉi tiu kapablo subtenas "lum-estingan produktadon". Maŝinoj povas funkcii sen homa superrigardo dum eksterlaboraj horoj. Ĉi tio maksimumigas produktivecon kaj efikecon ĉirkaŭ la horloĝo. Ĉi tiuj progresintaj funkcioj igas HMC-ojn idealaj por tre aŭtomatigitaj fabrikadaj medioj. Ili provizas fortikan solvon por fabrikantoj serĉantaj maksimumigi produktadon kaj minimumigi laborkostojn, precipe en altvolumenaj scenaroj.
Elekti inter Vertikala Maŝincentro kaj Horizontala Maŝincentro postulas zorgeman taksadon. Neniu unuopa maŝino ofertas universalan solvon. Entreprenoj devas elekti la plej taŭgan opcion por siaj specifaj produktadceloj. Akordigo de maŝinkapabloj kun produktadpostuloj certigas sukceson kaj optimumigas fabrikadprocezojn.
Oftaj Demandoj
Kio estas la ĉefa diferenco inter VMC kaj HMC?
Vertikala Maŝincentro (VMC) havas vertikalan spindelon. Ĝi alproksimiĝas al la laborpeco de supre. Horizontala Maŝincentro (HMC) havas horizontalan spindelon. Ĝi tranĉas de la flanko. Ĉi tiu fundamenta orientiĝdiferenco influas la aliron al la pecoj, la evakuadon de la pecetoj kaj la ĝeneralan maŝinan spacon.
Por kiaj specoj de partoj VMC elstaras?
VMC-oj estas idealaj por plataj aŭ prismaj partoj. Ĉi tiuj partoj postulas maŝinadon de unu ĉefa flanko. Ili efike pritraktas boradon, tuŝadon kaj frezadon. VMC-oj ankaŭ taŭgas por prototipado, specialfaritaj partoj kaj malpli grandaj produktadcikloj. Ilia versatileco kaj pli facila agordo kontribuas al ĉi tiu taŭgeco.
Kial HMC-oj pli bone taŭgas por grandkvanta produktado?
HMC-oj elstaras en grandvolumena produktado. Trajtoj kiel aŭtomataj paledŝanĝiloj kaj plurflanka maŝinado en unu aranĝo kontribuas al tio. Ĉi tiuj kapabloj minimumigas neaktivan tempon kaj maksimumigas la spindeluzadon. Ili subtenas kontinuan, senatentecan funkciadon. Tio pliigas la ĝeneralan trafluon.
Kiel la ĉipa evakuado influas la elekton de maŝino?
Ĉipa evakuado estas decida.
- HMC-oj profitas de gravito. Gravito helpas la pecetojn fali for de la tranĉzono. Tio malhelpas retranĉadon kaj plibonigas la surfacan finpoluron.
- VMC-oj ofte alfrontas defiojn. Ĉipoj amasiĝas sur la laborpeco. Tio eble influas la vivdaŭron de la ilo kaj la kvaliton de la parto.
Afiŝtempo: 16-a de januaro 2026