


Grandkvanta produktado de motorpartoj postulas esceptan trafluon kaj konstantan ripeteblon. Fabrikistoj devas kompreni la profundan efikon de aŭtomatigo sur produktadefikeco. Elektante la ĝustanCNC-maŝinoestas kritika por atingi optimuman kostefikecon kaj kvaliton. Tio implicas konsideri faktorojn kiel ĉu5-aksa CNC-maŝinadoestas necesa por kompleksaj komponantoj. Taksante “Kiel 4-aksa maŝincentro plibonigas la precizecon de aŭtopartoj?" helpas taksi efikecgajnojn. Por specifaj materialoj, oni eble demandos, "Kiu CNC-maŝino estas plej bona por aŭtopartoj de aluminio-alojo?"Multaksa Samtempa Frezadosolvoj ankaŭ ludas ŝlosilan rolon en progresintaj operacioj de CNC-maŝinoj.
Ŝlosilaj Konkludoj
- Difinu viajn produktadbezonojn. Rigardu la formon de la parto, materialon, kaj kiom da ĝi vi bezonas fari. Tio helpos vin elekti la ĝustan CNC-maŝinon.
- Horizontalaj Maŝincentroj (HMCoj)taŭgas por grandaj motorpartoj. Ili povas labori sur multaj flankoj de parto sen multe movi ĝin. Tio ŝparas tempon kaj faras malpli da eraroj.
- Pluraksaj CNC-maŝinoj estas plej bonaj por kompleksaj motorpartoj. Ili povas fari malfacilajn formojn kun alta precizeco. Tio reduktas kiom da fojoj vi bezonas agordi la maŝinon.
- Aŭtomatigo kaj robotoj helpas rapide produkti multajn partojn. Ili ŝarĝas kaj malŝarĝas partojn kaj movas materialojn. Tio igas maŝinojn funkcii pli longe kaj pli rapide.
- A forta kaj stabila maŝinogravas por fari precizajn partojn. Ĝi helpas eviti vibrojn kaj certigas, ke partoj estas faritaj ĝuste. Bonaj malvarmigaj sistemoj ankaŭ helpas ilojn daŭri pli longe.
Difinante Produktadajn Bezonojn por Via CNC-Maŝino
Fabrikistoj devas klare difini produktadajn bezonojn antaŭ ol elekti CNC-maŝinon. Ĉi tiu fundamenta paŝo certigas, ke la elektita ekipaĵo perfekte kongruas kun funkciaj celoj.
Analizante la Geometrion kaj Materialon de Motorpartoj
La geometrio de motorpartoj signife influas la elekton de maŝino. Partoj kun perfekta aŭ preskaŭ perfektarotacia simetrio, kiel ekzemple ŝaftoj aŭ stangoj, estas idealaj por CNC-tornado. Male, kompleksaj kurboj, akraj anguloj aŭ nesimetriaj trajtoj postulas CNC-frezadon. Por komplikaj 3D-formoj, kavaĵoj aŭ konturaj surfacoj,pluraksa frezadoestas esenca. Konsideru specifajn trajtojn kiel:
- Portado kaj PoluradoReformante havenojn, glatigante malglatajn punktojn kaj miksante randojn por maksimumigi aerfluon.
- Valvo- kaj SidlokmaŝinadoTranĉado de precizaj anguloj sur valvseĝoj kaj plenumado de bovlotranĉado por pli glataj transiroj.
- Formado de BrulkameroOptimumigo de kamerformo por efika aerfluo kaj fuelbruligado.
- Ferdeka ResurfacoAtingi specifajn ferdekaltojn kaj certigi paralelismon sur V-tipaj blokoj.
- Troborado/Akurigo de cilindrojKorektado de kalibrocentraj linioj laŭ precizaj specifoj.
Materialaj ecoj ankaŭ diktas maŝinadajn procezojn.Aluminio maŝineblas facile je pli altaj rapidoj kaj pli malaltaj fortoj, ofertante bonan vivdaŭron de iloj. Gisfero, tamen, maŝineblas malsame. Griza fero estas relative facila pro grafito aganta kiel rompigilo. Muldebla fero estas pli malmola kaj postulas malsamajn ilojn.La suba tabeloelstarigas ŝlosilajn diferencojn:
| Posedaĵo | Gisita aluminio | Gisfero |
|---|---|---|
| Maŝinado | Facile maŝinebla, reduktitaj tranĉfortoj, malpli da ilo-eluziĝo. | Malfacila, pli alta malmoleco, rapida ilo-eluziĝo. |
| Ilo-Uzado | Malpli da ilo-eluziĝo, plilongigita ilo-vivo. | Rapida ilo-eluziĝo, pliigitaj ilo-kostoj. |
| Tranĉfortoj | Reduktitaj tranĉfortoj. | Pli altaj tranĉfortoj. |
| Produktada Efikeco | Pli rapidaj maŝinadrapidoj. | Pli malrapidaj maŝinadrapidoj povas esti necesaj. |
Determini Bezonatan Produktadvolumenon kaj Ciklotempojn
Produktadkvanto kaj dezirataj ciklotempoj rekte efikas sur maŝinkapaciton kaj aŭtomatignivelojn.Grandvolumena produktadonecesigas maŝinojn kapablajn je kontinua funkciado kun minimuma malfunkcitempo. Fabrikistoj devas kalkuli la nombron da partoj bezonataj por ŝanĝo, tago aŭ semajno. Ĉi tiu kalkulo helpas determini la bezonatan maŝinrapidecon, ilŝanĝan efikecon kaj potencialon por aŭtomatigitaj ŝarĝo/malŝarĝosistemoj. Efikaj ciklotempoj estas esencaj por atingi produktadcelojn kaj optimumigi trairon.
Specifado de Precizeco kaj Surfaca Finpoluro-Postuloj
Motorkomponantoj postulas altan precizecon kaj specifajn surfacajn finpolurojn por optimuma funkciado kaj longdaŭreco. Kritikaj partoj kiel krankoŝaftoj postulas esceptan surfacan kvaliton. Por krankoŝaftoj, la surfaca malglateco (Ra) tipe celas valorojn sub0.2 µmdum la polurprocezo. Ĉi tiu nivelo de finpoluro minimumigas frotadon, reduktas eluziĝon kaj certigas taŭgan sigeladon. Specifo de ĉi tiuj postuloj gvidas la elekton de CNC-maŝino kun la necesa rigideco, spindela precizeco kaj prilaboraj kapabloj por atingi la deziratajn toleremojn kaj surfacan kvaliton.
Ŝlosilaj CNC-Maŝinaj Tipoj por Grandvolumenaj Motorpartoj
Elekti la taŭgan tipon de CNC-maŝino estas esenca por efika produktado de grandkvantaj motorpartoj. Malsamaj maŝinkonfiguracioj ofertas apartajn avantaĝojn por specifaj komponentaj geometrioj kaj produktadpostuloj.
Horizontalaj Maŝincentroj por Motorblokoj kaj Kapoj
Horizontalaj Maŝincentroj (HMC-oj) estas nemalhaveblaj por maŝinado de grandaj, kompleksaj motorkomponantoj kiel blokoj kaj kapoj. Ĉi tiuj maŝinoj elstaras jeplurflanka maŝinado, kritika kapablo por tiaj partoj. Vertikala Maŝincentro (VMC) tipe postulas, ke funkciigisto movu plurflankan partonsep aŭ pli da fojojTio pliigas la laborkostojn, kaŭzas konsiderindan malfunkcitempon de la spindelo, kaj pliigas la eblecon de eraroj. Kontraste, HMC pritraktas sesflankan parton kun ne pli ol tri tuŝoj de la funkciigisto. Tio signife reduktas la partmanipuladon, minimumigas la malfunkcitempon de la spindelo, kaj malpliigas la riskon de mekanika aŭ homa eraro, kio kontribuas al pliigita efikeco kaj profiteco.
HMC-oj ofertas plurajn ŝlosilajn avantaĝojn:
- Multflanka Maŝinado:HMC-oj tipe havas multajn aksojn (3-5), ebligante maŝinadoperaciojn sur pluraj facoj. Ĉi tio estas decida por kompleksaj partoj kiel motorblokoj.
- Plibonigita Produktiveco:Duoblapaledaj HMC-oj ebligas samtempan kaj kontinuan manipuladon de pluraj laborpecoj, plibonigante efikecon.
- Plibonigita Ĉipa Administrado:La klara orientiĝo kaj imponaj mekanismoj por forigo de pecetoj de HMC-oj certigas efikan forigon de akumulitaj fragmentoj. Tio malhelpas interferon dum maŝinado.
- Plibonigita Firmeco:La unika konfiguracio de HMC-oj provizas firmecon. Ĉi tio permesas al ili sekure teni pezajn pecojn kiel motorblokojn, kun forto egale distribuita dum maŝinado.
- Plibonigita Precizeco:HMC-oj enhavas rigidan spindelon. Tio ebligas al ili plenumi apartajn maŝinadoperaciojn kun senrivala precizeco.
HMC-oj ankaŭ akceptas pli grandajn kaj pezajn laborpecojn, male al VMC-oj, kiuj preferas relative pli malgrandajn kaj pli malpezajn laborpecojn. Por labortenado,tomboŝtonaj fiksaĵoj, ankaŭ konataj kiel prilaboraj blokoj, estas ofte uzataj. Ili faciligas la muntadon de pluraj laborpecoj sur malsamaj facoj de vertikala bloko, permesante samtempan aŭ sinsekvan maŝinadon. Ĉi tiu metodo efike minimumigas malfunkcitempon kaj akcelas produktivecon, igante ilin taŭgaj por grandvolumena produktado.Paledŝanĝilojreprezentas progresintan labortenan solvon ofte troveblan sur HMC-oj. Ili funkcias kiel elektrofunkciigitaj ilplatoj, ebligante al funkciigistoj starigi novajn paledojn dum la maŝino aktive laboras pri alia. Ĉi tiu sistemo minimumigas maŝinan malfunkcitempon per ciklado de paledoj en kaj el la maŝinada areo, permesante ke la aranĝo okazu paralele kun maŝinadaj operacioj. Kelkaj sistemoj inkluzivas "Paledajn Naĝejojn" por plilongigita neatendita operacio, kontribuante al pli altaj aŭtomatigniveloj. La integriĝo de 4a akso, tipe rotacia akso, estas valora labortenan strategion por HMC-oj. Ĉi tiu akso, ofte staranta vertikala kaj paralela al la X aŭ Y-akso, provizas pliigitan liberan spacon. Ĝi permesas novajn partorientiĝoj, ebligante aliron al pli da flankoj de laborpeco por kontinua amasproduktado sen mana renversado. Plie, ĝi faciligas maŝinadon de pluraj partoj aranĝitaj ĉirkaŭ la 4a akso.
Pluraksaj CNC-maŝinoj por kompleksaj komponantoj
Multaksaj CNC-maŝinoj, precipe5-aksaj sistemoj, estas esencaj por produkti kompleksajn motorkomponentojn kun komplikaj geometrioj. Ĉi tiuj maŝinoj ofertas signifajn produktivecajn gajnojn kompare kun tradiciaj 3-aksaj maŝinoj. Ekzemple, ili povas redukti maŝinadprocezojnde 13 ĝis 5por motorujo. Ili ankaŭ mallongigas la produktadciklon de 72 horoj ĝis 28 horoj por la sama parto.
Kompleksaj motorkomponentoj multe profitas de 5-aksa maŝinado:
- Turbinklingoj:Ĉi tiuj partoj havas kompleksajn aertavolajn geometriojn, kiuj postulas kontinuajn surfacajn transirojn. Tradiciaj metodoj ne povas atingi ĝustajn tranĉangulojn, kio kondukas al kompromititaj surfacaj finpoluroj kaj dimensia precizeco.
- Motoraj komponantoj:Ensuĉaj multtuboj, kulminaĵoj kaj turboŝarĝilaj enfermaĵoj utiligas 5-aksajn kapablojn por siaj kunmetitaj kurboj kaj plurfoje maŝinitaj surfacoj. Ĉi tiuj postulas sofistikajn maŝinadajn alirojn.
- Turboŝarĝilaj radoj:Ĉi tiuj komponantoj postulas perfektajn aerfluovojojn kaj malpezajn, fortikajn partojn.
- Specialaj multnombradoj:Alt-efikecaj motoroj bezonas specialajn duktojn por atingi perfektajn aerfluovojojn.
Pluraksaj maŝinoj ofertas multajn avantaĝojn:
- Ununura aranĝo-maŝinado reduktas aranĝojn por kompleksaj partoj, plibonigante produktadotempon kaj kvaliton.
- Malpli da fiksaĵoj forigas aŭ reduktas la bezonon de specialaj fiksaĵoj, ŝparante tempon kaj laborforton.
- La kapablo maŝinprilabori pli kompleksajn formojn permesas unikajn ilvojojn kaj pli grandan precizecon por komplikaj geometrioj.
- Pli mallongaj tranĉiloj ebligas pli altajn tranĉrapidojn, malpli da ilvibrado, pli bonan surfacan finpoluron kaj reduktitan ildekliniĝon.
- Pli bona surfaca finpoluro atingiĝas per malpli da vibrado de pli mallongaj iloj kaj konsekvencaj tranĉoj de rotaciantaj tabloj/spindeloj.
- Pli rapida materialforigo okazas ĉar la tranĉilo estas perpendikulara al la surfaco, permesante pli da materialforigo po trairo kaj pli malaltajn ciklotempojn.
- Reduktita laborkosto po parto rezultas el pli malmultaj aranĝoj kaj fiksadoj, permesante al unu maŝinisto funkciigi plurajn maŝinojn kun limigita atento.
- Pli mallongaj livertempoj produktas partojn en frakcio de la tempo pro pli malmultaj aranĝoj.
- Pli alta precizeco de parto atingiĝas per eliminado de la bezono movi la parton por pluraj aranĝoj aŭ trans malsamajn maŝinojn.
- Plibonigitaj plankspacoj rezultas ĉar unu 5-aksa maŝino povas anstataŭigi plurajn 3-aksajn maŝinojn.
- Pliigitaj kostŝparoj kaj pli rapida reveno de investo venas de plibonigita ilvivo, malpli da rubo, reduktita fiksado kaj pli bona plankspaco-utiligo.
Turncentroj kaj Frezmaŝinoj por Rotaciaj Partoj
Por motorpartoj kun rotacia simetrio, fabrikantoj elektas inter torncentroj kaj frezmaŝinoj. Ĉiu ofertas apartajn kapablojn por grandkvanta produktado.
| Trajto/Kapablo | Turniĝanta Centro | Muelejo-Turnmaŝino |
|---|---|---|
| Primara Funkcio | Specialiĝas pri rotacia simetrio, produktante precizajn diametrojn, mallarĝiĝojn kaj fadenojn. | Kombinas tornigajn kaj plenajn frezajn kapablojn. |
| Ŝlosilaj Procezoj | Tornado (surfacado, konturado, rekta turnado), borado, surfadenado. | Ĉiuj tornigaj procezoj plus frezadaj operacioj (kontura frezado, poŝofarado, ekstercentra borado). |
| Malcentraj Trajtoj | Ne eblas facile produkti trajtojn delokitajn de la rotacia centra linio (krom se ekipita per viva ilo kaj Y-akso). | Povas produkti malcentrajn trajtojn uzante vivajn ilojn kaj Y-aksajn kapablojn. |
| Prilaborado | Normaj torniloj. | Vivprilaborado (rotaciantaj spindeloj por finaj frezmaŝinoj kaj bormaŝinoj). |
| Aksoj | Tipe 2 dimensioj (X kaj Z); progresintaj modeloj povas aldoni C-akson kaj Y-akson. | Inkluzivas X, Z, C-aksojn, kaj Y-aksojn por ekstercentra maŝinado. |
| Agorda Efikeco | Pli rapidaj agordoj por simplaj cilindraj partoj; elstaras ĉe altkvanta produktado de simplaj rotaciaj komponantoj. | Reduktitaj aranĝoj, ĉar partoj postulantaj kaj turnadon kaj frezadon povas esti finitaj per unu fiksado. |
| Parta Komplekseco | Ideala por normaj, simetriaj komponantoj kiel ingoj, ŝaftoj, rigliloj, motorpiŝtoj kaj konektiloj. | Ideala por kompleksaj partoj postulantaj kaj turnadon kaj frezadon, ofte por aerspaca, medicina kaj specialigita maŝinaro. |
| Erarredukto | Malpli alta risko por simplaj partoj. | Signife reduktas erarojn per eliminado de parttranslokigoj kaj re-ŝraŭbado de faktkonfliktoj. |
| Trairo | Alta por simplaj, grandkvantaj partoj. | Pliigita trairo por kompleksaj partoj pro plurtaskado kaj reduktitaj ciklotempoj. |
| Kosto | Ĝenerale pli malalta komenca kosto. | Signife pli alta komenca kosto, sed pravigita per efikecgajnoj por altvaloraj komponantoj. |
| Taŭgeco de Motorpartoj | Bonega por bazaj rotaciaj motorpartoj kiel piŝtoj (amasproduktado de normaj, simetriaj komponantoj). | Utila por kompleksaj rotaciaj motorpartoj, kiuj eble postulas kaj turnadajn kaj frezadajn funkciojn, kompletigante ilin per ununura aranĝo. |
Torncentroj specialiĝas pri produktado de precizaj diametroj, konusformaj flankoj kaj fadenoj por partoj kiel motorpiŝtoj. Ili elstaras je altvolumena produktado de simplaj rotaciaj komponantoj. Frez-tornmaŝinoj kombinas turnadon kaj plenajn frezadkapablojn. Ili plenumas ĉiujn tornprocezojn plus frezadoperaciojn kiel konturofrezadon, poŝofaradon kaj malcentran boradon. Ĉi tio permesas al ili produkti malcentrajn trajtojn uzante vivajn ilojn kaj Y-aksajn kapablojn. Frez-tornmaŝinoj signife reduktas erarojn eliminante parttranslokigojn kaj reŝraŭbadon de malkonsekvencoj. Ili ofertas pliigitan trairon por kompleksaj partoj pro plurtaskado kaj reduktitaj ciklotempoj. Dum frez-tornmaŝino havas signife pli altan komencan koston, ĝiaj efikecaj gajnoj por altvaloraj komponantoj ofte pravigas la investon.
Dediĉitaj Produktadlinioj kaj Paledaj Sistemoj
Dediĉitaj produktadlinioj kaj integraj paledsistemoj reprezentas la pinton de efikeco por fabrikado de grandkvantaj motorpartoj. Ĉi tiuj sistemoj estas specife desegnitaj por kontinua, seninterrompa produktado de ununura produkto aŭ familio de similaj produktoj. Ili fluliniigas la tutan fabrikadprocezon de la enigo de krudmaterialoj ĝis la eligo de pretaj partoj. Paledsistemoj, decida komponanto de ĉi tiuj linioj, aŭtomate transportas laborpecojn inter malsamaj maŝinadstacioj. Ĉi tio forigas manan manipuladon kaj signife reduktas neprodukteman tempon.
Integri dediĉitajn produktadliniojn kun progresintaj paledsistemoj ofertas signifajn avantaĝojn por fabrikantoj. Ĉi tiuj sistemoj kombinas plurajn procezojn en unu koheran unuon. Ĉi tio draste reduktas la totalan piedsignon, ŝparante multan plankspacon. Tia integriĝo ankaŭ forigas proplempunktojn, kiuj okazas dum movado de paledoj inter apartaj stacioj. Ĉi tio rekte kondukas al pliigita trairo. Krome, ĉi tiuj sistemoj certigas plibonigitan ŝarĝintegrecon. Ili kreas sekurajn, stabilajn kaj veterrezistajn sendajn unuojn en unu glata procezo.
Fabrikistoj ankaŭ vidas pli malaltajn materialkostojn. Ekzemple, la streĉa kapuĉa teknologio povas uzi ĝis 10% malpli da filmo ol pli malnovaj envolvaj metodoj. Tio rezultas en realaj ŝparoj. Krom materialŝparoj, ĉi tiuj sistemoj reduktas laborkostojn. Firmaoj povas reasigni dungitojn de fizike postulemaj stakigaj laboroj al pli valoraj roloj ene de la instalaĵo. Ili ankaŭ minimumigas produktodamaĝon. Profesie formitaj, stabilaj ŝarĝoj ne ŝoviĝas aŭ dispremas. Tio protektas varojn ĝis ilia fina celloko. Optimumigita materialuzo estas alia avantaĝo. Integraj envolvaj kaj kapuĉaj sistemoj aplikas precize la ĝustan kvanton da filmo. Tio reduktas malŝparon kaj malaltigas elspezojn por konsumeblaj varoj.
La vera ŝanĝo de la ludo estastraira konsistencoAŭtomatante la paledigan procezon, vi kreas antaŭvideblan kaj fidindan laborfluon. Vi esence forigas unu el la plej oftaj fontoj de funkciaj prokrastoj, certigante, ke via tuta provizoĉeno funkcias kiel bone oleita maŝino.
Dediĉitaj produktadlinioj, ofte utiligante funkciojn similajn al konvenciaj tavolpaleligiloj, estas tre efikaj por specifaj produktadscenaroj. Ĉi tiuj sistemoj estas plej bonaj por altvolumenaj, malalt-miksaj medioj kaj dediĉitaj produktadlinioj. Ili ofertas tre altajn kaj konstantajn rapidojn. Kvankam ilia fleksebleco estas pli malalta, postulante mekanikajn ŝanĝojn por malsamaj partoj, ili provizas fortikan, metodan manipuladon por daŭremaj produktoj. Ili ankaŭ postulas norman mekanikan kaj elektran prizorgadon. Ĉi tiu ampleksa aliro certigas maksimuman rendimenton kaj konstantan kvaliton por motorkomponentoj.
Esencaj Trajtoj de Alt-Voluma CNC-Maŝino
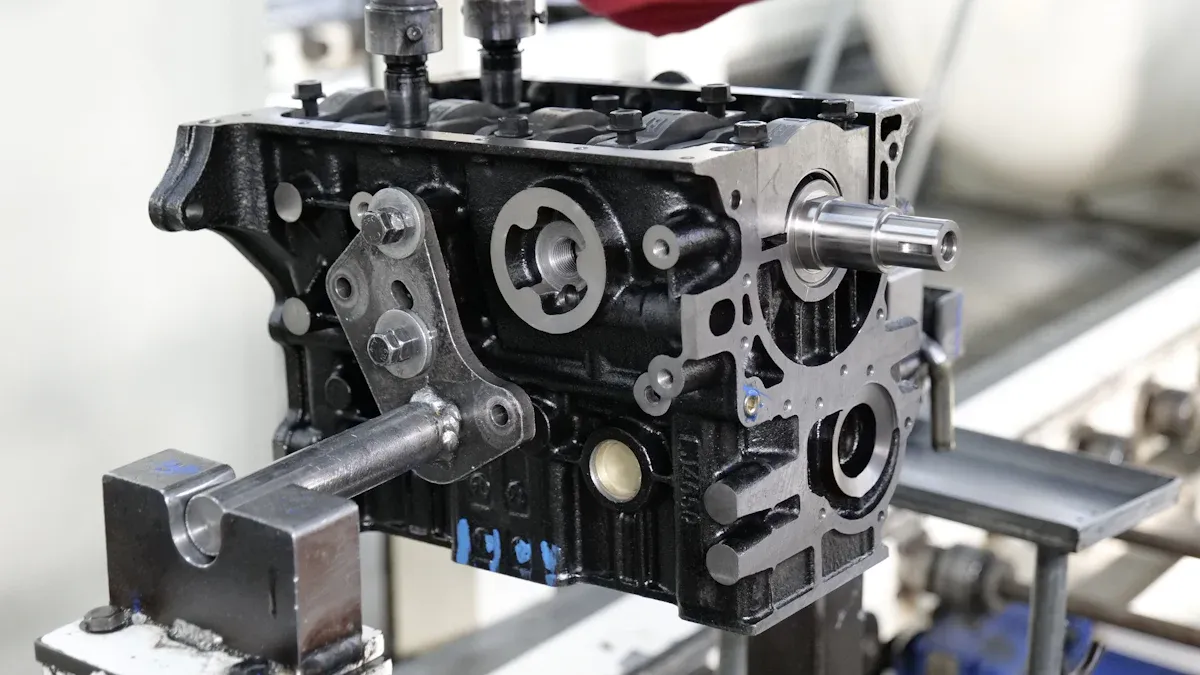
Grandkvanta produktado de motorpartoj dependas de maŝinoj kun specifaj trajtoj. Ĉi tiuj trajtoj certigas efikecon, precizecon kaj kontinuan funkciadon. Fabrikistoj devas zorge taksi ĉi tiujn kapablojn dum elektado de ekipaĵo.
Aŭtomatigo kaj Robotika Integriĝo
Integriĝo de aŭtomatigo kaj robotiko estas esenca por maksimumigi la trafluon en fabrikado de grandkvantaj motorpartoj. Ĉi tiuj teknologioj reduktas manlaboron, pliigas rapidecon kaj plibonigas konstantecon. Robotoj pritraktas ripetajn taskojn kiel ŝarĝi kaj malŝarĝi laborpecojn. Ĉi tio liberigas homajn funkciigistojn por pli kompleksaj roloj.
Malsamaj tipoj de robotaj sistemojservas diversajn celojn en fabrikada medio:
| Tipo de CNC-Roboto | Ĉefaj Trajtoj | Tipaj Aplikoj (rilataj al ŝarĝado/malŝarĝado) |
|---|---|---|
| Artikaj Robotoj | Multoblaj artikoj (6 aŭ pli da aksoj), Alta fleksebleco | Kompleksa trajektorio-maŝinado, Materiala manipulado |
| Karteziaj (Gantry) Robotoj | Lineara movado en X/Y/Z aksoj, Alta rigideco, Forta ŝarĝa kapacito | Manipulado de grandaj laborpecoj, ŝarĝado/malŝarĝado |
| Kunlaboraj Robotoj (Kunrobotoj) | Sekura kunlaboro inter homoj kaj robotoj, Integraj forto-/tordmomanto-sensiloj, Simpla programado | Maŝinprizorgado (ŝarĝado/malŝarĝado de CNC-maŝinoj) |
| Cilindraj robotoj | Cilindra koordinatsistemo, Rotacia kaj vertikala movado, Kompakta piedsigno | Vertikala ŝarĝado/malŝarĝado, Materiala manipulado |
Fabrikistoj ofte uzasspecifaj robottipoj por maŝinprizorgado:
- Kunlaboraj Robotoj (Kunrobotoj)Ĉi tiuj robotoj laboras sekure apud homoj. Ili taŭgas por maŝinprizorgado, kiu inkluzivas ŝarĝadon kaj malŝarĝadon de CNC-maŝinoj.
- Cilindraj robotojĈi tiuj robotoj manipulas komponantojn. Ili manipulas partojn dum produktado, kio implicas ŝarĝajn kaj malŝarĝajn taskojn.
- Karteziaj Robotoj (Gantry-Robotoj)Ĉi tiuj robotoj ŝarĝas kaj malŝarĝas materialojn en kaj el maŝinoj. Ili ankaŭ manipulas grandajn objektojn sur produktadlinioj.
Aŭtomate gvidataj veturiloj (AGV-oj) kaj transportilaj sistemoj plue plibonigas materialan fluon. Ili perfekte integriĝas kun CNC-maŝinoj. Ĉi tiuj sistemoj ofertassignifaj avantaĝoj:
- Plibonigita Movada EfikecoAGV-oj transportas materialojn precize. Ili optimumigas laborfluojn kaj reduktas malfunkcitempon.
- Reduktita Fizika Ŝtreĉo sur LaboristojAGV-oj pritraktas ripetajn taskojn. Tio plibonigas la bonfarton de dungitoj. Ĝi ankaŭ permesas al dungitaro koncentriĝi pri kompleksaj taskoj.
- Plibonigita Precizeco kaj SekurecoAGV-oj ofertas pli grandan precizecon kaj sekurecon kompare kun mana transporto aŭ ĉareloj.
Transportaj sistemoj ankaŭ estas esencaj por aŭtomatigi materialfluon:
- Aŭtomatigo de Materiala FluoTransportiloj movas partojn en kaj el CNC-maŝinoj. Ili malhelpas proplempunktojn.
- Bendaj transportilojĈi tiuj estas idealaj por malgrandaj ĝis mezgrandaj partoj. Ili estas aparte utilaj kiam surfacprotekto estas grava.
- Rulpremilaj TransportilojĈi tiuj taŭgas por pli pezaj komponantoj aŭ fiksaĵoj. Ili povas esti facile rulitaj.
- Ĉenaj transportilojĈi tiuj funkcias plej bone por pli grandaj aŭ alttemperaturaj partoj.
- Kunligitaj aŭ Inklinaj TransportilojFabrikistoj uzas ĉi tiujn por orientiĝkontrolo aŭ altecŝanĝoj.
- Magnetaj aŭ ĈiptransportilojKelkaj CNC-aplikoj deplojas ĉi tiujn por forigi rubon aŭ restajn materialojn.
Integri ĉi tiujn sistemojn kondukas al pluraj funkciaj avantaĝoj:
- Reduktitaj LaborbezonojAŭtomatigo anstataŭigas manan ŝarĝadon kaj malŝarĝadon. Tio reduktas kostojn kaj vundoriskojn.
- Pliigita Maŝina FunkcitempoMaŝinoj funkcias kontinue kun antaŭvideblaj cikloj. Tio forigas senaktivan tempon inter partoj.
- Pliigita ProduktadoTrafluo pliiĝas per enkorpigo de prepara laboro en maŝinciklojn. Tio ne postulas novajn maŝinojn.
- Sekurecaj PlibonigojAŭtomatigo forigas ripetan fleksadon, levadon kaj etendiĝon. Tio plibonigas laborejan sekurecon.
- SkaleblecoModulaj kaj porteblaj solvoj ebligas fazitajn investojn tra instalaĵoj.
Spindela Rapido, Potenco kaj Ilokapacito
Spindelrapideco, potenco kaj ilkapacito estas kritikaj por produktado de grandkvantaj motorpartoj. Altaj spindelrapidecoj ebligas pli rapidajn materialforigajn rapidecojn. Tio reduktas ciklotempojn. Potencaj spindeloj konservas konstantajn tranĉfortojn. Ili pritraktas malmolajn materialojn sen ŝtopiĝo. Tio certigas stabilan maŝinadon kaj malhelpas ilodekliniĝon.
Prilabora kapacito rilatas al la nombro da iloj, kiujn maŝino povas teni en sia aŭtomata ilŝanĝilo. Pli granda kapacito signifas malpli da mana interveno por ilŝanĝoj. Tio pliigas la funkcitempon de la maŝino. Rapidaj ilŝanĝaj mekanismoj ankaŭ kontribuas al efikeco. Ili minimumigas la tempon, kiun la spindelo restas neaktiva inter operacioj. Por kompleksaj motorpartoj, kiuj postulas multajn malsamajn ilojn, maŝino kun ampleksa prilabora kapacito kaj rapidaj ŝanĝoj estas esenca.
Ĉipa Administrado kaj Fridigaĵaj Sistemoj
Efika rabotadministrado kaj progresintaj malvarmigaj sistemoj estas nemalhaveblaj por kontinua, grandvolumena maŝinado. Raboteroj, aŭ metalaj rabotaĵoj, devas efike eliri el la tranĉzono. Malbona rabotforigo kondukas al pluraj problemoj. Ĝi povas kaŭzi ileluziĝon, degradiĝon de la surfaca finpoluro, kaj eĉ maŝindifekton.
Altpremaj tra-spindelaj malvarmigaj sistemoj ofertas signifajn avantaĝojn:
Signife redukti varmon kaj pecetojn ĉe la tranĉareo ĉiam egalas al pli longa ilvivo kaj reduktita malfunkcitempo.
Altprema fridigaĵo rapide penetras la "vaporbarieron". Ĉi tiu tavolo de vaporo formiĝas sur la tranĉilo kaj la laborpeco. Ĝi agas kiel varmoizolilo. Malvarmigante la "varman zonon", kie la ilo kontaktas la laborpecon, ĝi sensoifigas metalajn pecetojn. Tio igas ilin fragilaj kaj facile forŝireblaj. Ĉi tiu procezo tuj forlavas pecetojn el la tranĉzono. Ĝi malhelpas remaŝinadon. Tio kondukas al pli bonaj partoj, pliigitaj rapidoj kaj avancoj, kaj signife plilongigita ilvivo, ofte per...kvin fojojn aŭ pli.
Ĉi tiuj sistemoj provizas multajn avantaĝojn:
- Reduktita Ilo-EluziĝoAltpremaj malvarmigaj sistemoj direktas malvarmigilon precize al la tranĉzono. Ili efike disipas varmon. Tio malhelpas la ilon atingi troajn temperaturojn. Tiel, ili plilongigas la ilvivon.
- Plibonigita Varmo-AdministradoĈi tiuj sistemoj konservas konstantajn temperaturojn ĉe la tranĉrando. Ili minimumigas termikan damaĝon. Tio permesas pli rapidajn tranĉrapidojn.
- Pliigitaj Tranĉaj Rapidoj kaj ProduktivecoKun pli bona malvarmigo kaj forigo de ĉizo, altpremaj malvarmigaj sistemoj ebligas pli altajn tranĉrapidojn kaj pli rapidajn maŝinadciklojn.
Altprema fridigaĵsistemo helpas forigi pecetojn pli efike forlavante ilin de la tranĉareo. Tio malhelpas la amasiĝon de pecetoj, kiuj alie povus kaŭzi difekton al la ilo aŭ laborpeco. Aldone al teni la tranĉareon libera, la efika forigo de pecetoj reduktas la probablecon de retranĉado de pecetoj - procezo kie restantaj pecetoj estas re-engaĝigitaj de la ilo, kondukante al nenecesa eluziĝo kaj surfacaj neperfektaĵoj. Kun altpremaj fridigaĵsistemoj, la pecetoj estas rapide elĵetitaj, lasante la tranĉareon pura por pli efika maŝinado.
Bonordaj ĉiptransportiloj kaj filtraj sistemoj kompletigas altpreman malvarmigaĵon. Ili certigas kontinuan funkciadon sen mana ĉipforigo. Tio konservas puran maŝinadan medion.
Maŝina Rigideco kaj Stabileco por Precizeco
Maŝina rigideco kaj stabileco estas plej gravaj por atingi altan precizecon kaj superajn surfacajn finpolurojn en la produktado de grandkvantaj motorpartoj. Rigida maŝino minimumigas vibrojn kaj deformadon. Tio certigas striktajn toleremojn kaj dimensian precizecon. Ekzemple, rigida maŝinbazo reduktas dekliniĝon, permesante al fabrikantoj plenumi specifojn kun minimumaj eraroj. Krome, rigida maŝino estas decida por produkti altkvalitajn surfacajn finpolurojn. Ĝi malhelpas ilan vibradon kaj certigas glatan ilmovadon. Atingi spegulsimilan finpoluron ofte postulas specifajn parametrojn. Ĉi tiuj inkluzivas furaĝrapidojn sub 0.05 mm/rivoluo, tranĉrapidojn superantajn 300 SFM, kaj spindelan rapidstabilecon ene de ±1% vario.
Maŝinkonstruistoj atingas fundamentan rigidecon per zorgema materiala elekto kaj struktura dezajno. Oftaj materialoj por maŝinkadroj inkluzivas gisferon, mineralajn kompozitojn aŭ velditan ŝtalon. Gisfero ofte estas preferata pro siaj bonegaj vibro-malseketigantaj ecoj kaj termika stabileco. Strukturaj dezajnoj inkluzivas trajtojn kiel riphavajn plifortikigojn, skatol-tipajn strukturojn kaj simetriajn aranĝojn. Ĉi tiuj dezajnoj plibonigas rigidecon kaj reduktas termikan deformadon. Moderna maŝindezajno uzas Finian Elementan Analizon (FEA) por simuli streĉon kaj deformadon. Ĉi tio certigas, ke la strukturo rezistas fleksadon kaj tordadon sub dinamikaj ŝarĝoj.
Preter la kerna strukturo, dampiloj plue plibonigas stabilecon. Pasiva dampilo implikas enkorpigi materialojn kiel polimeran betonon aŭ dampigajn kusenetojn en la maŝinstrukturon. Ĉi tiuj materialoj sorbas vibrojn. Pli progresintaj maŝinoj uzas aktivajn dampigajn sistemojn. Ĉi tiuj sistemoj uzas sensilojn kaj aktuatorojn por detekti kaj kontraŭagi vibrojn en reala tempo. Tio kondukas al pli glata funkciado kaj pli bona surfaca finpoluro.
La spindelasembleo estas alia kritika komponanto por precizeco. Altkvalitaj spindeloj inkluzivas precizajn pendaĵojn, kiel ekzemple ceramikajn hibridajn pendaĵojn. Ĉi tiuj pendaĵoj provizas kaj rigidecon kaj rapidon. Termika stabileco ankaŭ estas decida. Malvarmigaj sistemoj kaj termikaj kompensaj mekanismoj konservas dimensian precizecon. Ili kontraŭagas varmo-induktitan spindelan plilongigon. Malalta kuriĝo, tipemalpli ol 1 mikrometro, certigas minimuman devion de la ilo. Ĉi tio estas esenca por aplikoj kun strikta toleranco.Spindela potencoRekte influas la rigidecon de maŝino. Alt-potencaj spindeloj generas pli grandajn tranĉfortojn. Tio necesigas rigidan strukturon por malhelpi fleksiĝon. Bone desegnita spindelasembleo certigas ilstabilecon eĉ sub altrapidaj aŭ altfortaj kondiĉoj. Tio estas esenca por atingi pli striktajn toleremojn kaj superajn surfacajn finpolurojn, precipe por kompleksaj aŭtopartoj.
Aliaj komponantoj ankaŭ kontribuas al la ĝenerala rigideco de la maŝino. La bazo kaj strukturo de la maŝino servas kiel fundamento. Ili reduktas vibrojn kaj provizas stabilecon. Gvidvojoj kaj globŝraŭboj ebligas precizan movadon sen nenecesa ludo aŭ movado. Iloteniloj kaj fiksiloj minimumigas fleksiĝon sub ŝarĝo. Ili konservas koheran ilpozicion. Ĉi tiu ampleksa aliro al rigideco permesas al laCNC-maŝinopor efike prilabori diversajn materialojn uzatajn en motorpartoj, kiel ekzemple malpezan aluminion, daŭreman rustorezistan ŝtalon aŭ alt-fortan titanion, ĉiu postulante stabilajn tranĉkondiĉojn.
Funkciaj Konsideroj por Via Investo en CNC-Maŝino
Investi en grandkvanta produktada ekipaĵo postulas zorgeman konsideron de longperspektivaj funkciaj faktoroj. Fabrikistoj devas taksi aspektojn preter la komenca aĉetprezo. Ĉi tiuj konsideroj certigas daŭran efikecon kaj profitecon.
Konservadaj Postuloj kaj Servosubteno
Efika bontenado estas decida por maksimumigi la vivdaŭron kaj funkcitempon de grandkvanta produktada maŝinaro. Fortika preventa bontenada horaro minimumigas neatenditajn paneojn kaj certigas konstantan rendimenton. Ekzemple, ĉiujara bontenado inkluzivasanstataŭigante ĉiujn stirvojajn viŝilojnpor malhelpi poluadon kaj konservi glatan movadon. Fabrikistoj ankaŭ inspektas kaj anstataŭigas iujn ajn eluzitajn aŭ difektitajn rimenojn.
Regulaj prizorgaj taskoj ampleksas diversajn frekvencojn:
- ĈiutageKontrolu la fluidnivelojn, forigu metalajn rabotaĵojn kaj inspektu la spindelan areon.
- SemajnePurigu aŭ anstataŭigu la filtrilojn de la kontrolŝranko kaj kontrolu la streĉon de la rimenoj.
- ĈiumonateTaksu la kvaliton de la fridigaĵo kaj kontrolu la funkciadon de la motoro.
- Kvaronjare/DuonjareFaru ampleksan purigadon, kontrolojn de vicigo kaj inspektu sekurecajn aparatojn.
- ĈiujareTaksu la spindelan ludon, anstataŭigu la hidraŭlikajn fluidojn kaj kalibru la maŝinon.
Fabrikistoj devas teni esencajn rezervajn partojn ĉe la mano. Tiuj inkluzivas komponantojn, kiuj spertas regulan eluziĝon, kiel ekzemplezonoj, filtriloj, fokoj kaj sensilojFidinda servosubteno de la maŝinvendisto ankaŭ pruviĝas valorega por kompleksaj riparoj kaj teknika asistado.
Totala Kosto de Posedo kaj ROI
Fabrikistoj devas analizi latotala kosto de proprieto(TCO) por kompreni la veran investon en maŝino por granda volumena produktado. La TCO etendiĝas preter la komenca aĉetprezo. Ĝi ampleksas ĉiujn elspezojn dum la tuta vivciklo de la maŝino. Ĉi tiu ampleksa vidpunkto helpas taksi la rendimenton de investo (ROI).
TCO inkluzivas plurajn kategoriojn:
- Rektaj KostojĈi tiuj kovras materialkostojn, fabrikadkostojn (maŝinadotempo, laboro, ilaro, bontenado, energio), kvalito-kontrolon kaj enpakadon.
- Nerektaj KostojĈi tiu kategorio inkluzivas projektadon kaj inĝenieradon, administrajn suprekostojn kaj garantiajn elspezojn.
- Kaŝitaj KostojFabrikistoj ofte preteratentas la kostojn de stokregistro, ŝancokostojn pro perditaj vendoj, kaj riskojn asociitajn kun interrompoj de provizoĉeno.
Taksado de ĉi tiuj faktoroj provizas realisman financan bildon. Ĝi permesas al fabrikantoj fari informitajn decidojn pri ekipaĵakiro.
Trejnado kaj Kapablaj Postuloj de Funkciigisto
Kompetentaj funkciigistoj estas esencaj por maksimumigi la efikecon kaj precizecon de grandvolumenaj produktad-ekipaĵoj. Fabrikistoj devas investi en ampleksajn trejnadprogramojn. Funkciigistoj bezonas konatecon kun programaro kaj esencaj programlingvoj. Ili devas sekvi teknikajn instrukciojn kaj specifojn, determinante idealan produktaranĝon.Kompetenteco en legado kaj komprenado de skizoj, inkluzive de fabrikadaj tolerancoj, ankaŭ estas kritika.
Funkciigistoj bezonas fortan matematikan fundamenton, precipe geometrion kaj trigonometrion. Kompreni CAD/CAM-teknologion ankaŭ estas grava. Ili devas posedi problemsolvajn kapablojn por taksi produktokvaliton kaj fari necesajn maŝinajn aŭ programajn alĝustigojn. Scio pri diversaj maŝinaj subtilecoj pro malsamaj maŝintipoj kaj agordaj postuloj ankaŭ estas esenca. Edukaj vojoj ofte komenciĝas per mezlernejaj sciencaj kaj matematikaj kursoj. Sekundara edukado de metiaj kaj faklernejoj provizas kursojn kiel skizlegado kaj maŝinprilaborado. Atestiloj, kiel ekzemple...Atestilo pri CNC-funkciigisto aŭ diplomo pri CNC-produktadteknikisto, ofertas industri-agnoskitajn kapablojn kaj kovras temojn kiel maŝinadajn procezojn, sekurajn funkciigajn metodojn kaj kalkulon de ofsetoj.Kontinua lernado kaj eksteraj atestadojestas esencaj por kariera antaŭeniro.
Skalebleco kaj Estontaj Produktadpostuloj
Fabrikistoj devas desegni produktadsistemojn konsiderante estontan kreskon. Skalebla produktadaranĝo adaptiĝas al ŝanĝiĝantaj merkataj postuloj kaj pliigitaj produktadpostuloj. Planado por skalebleco certigas longdaŭran funkcian sukceson kaj maksimumigas la rendimenton de investo. Entreprenoj povas efektivigi plurajn strategiojn por krei maŝinadan ĉelon, kiu permesas estontan vastiĝon kaj pliigitan produktadkapaciton.
Ĉi tiuj strategiojinkluzivi:
- Ĝisdatigu MaŝinaronPlibonigu rapidon, precizecon kaj efikecon. Fabrikistoj povas ĝisdatigi alpluraksaj maŝinojaŭ integri du-aksajn tablojn kun tri-aksaj maŝinoj por kvinflanka integriĝo. Tio ebligas pli efikan produktadon de partoj kaj pli mallongajn livertempojn. Ĝi rekte subtenas pliigitan kapaciton.
- Plibonigu la Organizon de Produktada EtaĝoKonservu puran kaj organizitan fabrikon. Ĝusta kunordigo, altkvalitaj ilo-tirkestoj, ombraj tabuloj kaj plibonigitaj etikedskemoj reduktas malŝparitan tempon kaj rimedojn. Ĉi tio kontribuas al ĝenerala efikeco. Ĝi ankaŭ helpas pritrakti pli altajn produktadvolumojn.
- Konsekvencaj Plibonigoj en CNC-ProgramadoKontinue rafinu CNC-programadon. Tio minimumigas erarojn, optimumigas maŝinprogramojn kaj akcelas maŝinadan produktivecon. Fakula programado certigas koheran prilaboradon kaj limigas akumulitajn erarojn. Tio estas decida por skaleblaj kaj efikaj operacioj.
- Plibonigu la MaŝinprocezonInvestu en trejnadon de dungitaro por novaj CAM-sistemoj. Konsideru ĝisdatigon de vojaĝgvidsistemoj por pli granda precizeco kaj efikeco. Bone trejnita dungitaro kaj precizaj gvidsistemoj reduktas erarojn kaj plibonigas funkcian rapidon. Tio subtenas pliigitan produktadon.
- Investu en Plibonigado de Ilo-Vivdaŭro kaj PrizorgadoImplementu preventan kaj prognozan prizorgadon por iloj, filtriloj kaj spindeloj. Uzu altkvalitajn anstataŭigajn partojn kaj pli malmolajn ilojn kiam eble. Tio plilongigas la vivon de la iloj, malhelpas oftajn anstataŭigojn kaj minimumigas malfunkcitempon. Ĝi certigas kontinuan kaj altkapacitan produktadon.
Ĉi tiuj proaktivaj mezuroj permesas al fabrikantoj efike plenumi evoluantajn produktadpostulojn. Ili certigas, ke la produktadlinio restas fleksebla kaj respondema al merkataj ŝanĝoj.
Elekti la idealan CNC-maŝinon postulas zorgeman akordigon de ĝiaj kapabloj kun specifaj produktadpostuloj. Fabrikistoj devas balanci la komencan investon kontraŭ longdaŭra funkcia efikeco. Ĉi tiu strategia aliro certigas optimuman rendimenton kaj kostefikecon. Informita decido finfine kondukas al daŭripova altkvanta produktado de motorpartoj.
Oftaj Demandoj
Kio estas la ĉefa avantaĝo de Horizontalaj Maŝincentroj (HMC-oj) por motorblokoj?
HMC-oj elstaras je plurflanka maŝinado. Ili signife reduktas partmanipuladon kaj spindelan malfunkcitempon. Tio pliigas efikecon kaj profitecon. HMC-oj ankaŭ ofertas superan pecadministradon kaj rigidecon por pezaj laborpecoj.
Kial pluraksaj CNC-maŝinoj gravas por kompleksaj motorkomponentoj?
Pluraksaj maŝinoj, precipe 5-aksaj sistemoj, produktas komplikajn geometriojn. Ili reduktas aranĝojn kaj mallongigas produktadciklojn. Tio kondukas al pli alta precizeco kaj pli bonaj surfacaj finpoluroj por partoj kiel turbinklingoj kaj kulminaĵoj.
Kiel altpremaj malvarmigaj sistemoj plibonigas maŝinadan efikecon?
Altpremaj malvarmigaj sistemoj reduktas varmon kaj efike forigas pecetojn el la tranĉzono. Tio plilongigas la ilvivon, malhelpas remaŝinadon kaj permesas pli rapidajn tranĉrapidojn. Ili signife plibonigas produktivecon kaj partkvaliton.
Kian rolon ludas aŭtomatigo en la produktado de grandkvantaj motorpartoj?
Aŭtomatigo, per robotiko kaj transportilsistemoj, maksimumigas la trafluon. Ĝi reduktas manlaboron, pliigas rapidecon kaj plibonigas konsistencon. Aŭtomataj sistemoj pritraktas ripetajn taskojn, plibonigas materialfluon kaj plilongigas la funkcitempon de maŝinoj.
Kiel maŝina rigideco influas precizecon en fabrikado de motorpartoj?
Maŝina rigideco minimumigas vibrojnkaj deformado. Tio certigas striktajn toleremojn kaj dimensian precizecon. Rigida maŝino malhelpas ilan vibradon, kondukante al pli bonaj surfacaj finpoluroj. Ĝi estas decida por altkvalitaj motorkomponantoj.
Afiŝtempo: 28-a de decembro 2025