


Tubfadena tornilo ankaŭ nomiĝastornilo por naftolandoFadentornado ĝenerale rilatas al la metodo de maŝinado de fadenoj sur laborpeco per forma ilo, ĉefe inkluzivante turnadon, frezadon, frapadon, surfadenan mueladon, mueladon kaj kirlotranĉadon. Dum turnado, frezado kaj muelado de fadenoj, la transmisia ĉeno de la maŝinilo certigas, ke la tornilo, frezmaŝino aŭ muelilo moviĝas precize kaj egale laŭ la akso de la laborpeco je unu paŝo por ĉiu rivoluo de la laborpeco. Dum frapado aŭ surfadenado, la ilo (frapilo aŭ ŝimo) rotacias relative al la laborpeco, kaj la unue formita fadena sulko gvidas la ilon (aŭ laborpecon) por moviĝi akse.
Kaj kion ni ĉefe celas estas ŝraŭbturniĝo uzantetubfadenaj tornilojLa fadenforma ilo aŭ la fadenkombilo povas esti uzataj por turni la fadenon sur la tubfadentornilo. Fadentorni per forma tornilo, la strukturo de hezita ilo estas simpla, ĝi estas ofta metodo por malgrand-kvanta produktado kaj prilaborado de fadenitaj laborpecoj. Fadentorni per fadenkombilo havas altan produktadan efikecon, sed la strukturo de la ilo estas kompleksa, kaj ĝi taŭgas nur por turni fajndentajn mallongfadenitajn laborpecojn en meza kaj grandskala produktado.
La tonalta precizeco de ordinaraj torniloj por turni trapezoidajn fadenojn ĝenerale povas atingi nur 8-9, sed la produktada efikeco kaj precizeco de profesiajCNC-tuba surfadeniga maŝinoestos signife plibonigita.
Tubsurfadeniga tornilomaŝinoestas horizontala tornilo speciale desegnita por torni grand-diametrajn tubajn konektilojn. Ĝi karakteriziĝas per relative granda tra-trua diametro de la spindelo (ĝenerale super 135 mm) kaj ĉuko ĉe la antaŭa kaj malantaŭa parto de la spindelkesto. , Por faciligi la fiksadon kaj prilaboradon de grand-diametraj tuboj aŭ stangoj.
Naftolandotornilomaŝinoĝenerale havas grandan tra-truon sur la spindelkesto, kaj la laborpeco estas fiksita per du ĉukoj ĉe ambaŭ finoj de la spindelo por rotacii post trapaso tra la tra-truo. Ĝenerale estas du manieroj nutri la ilon: unu estas la sama kiel ĉe ordinara tornilo per la plumboŝraŭbo por movi la glitŝraŭbon kaj la iltenilon en la antaŭo de la lito; la alia estas la plata kombilo sur la glitŝraŭbo en la centro de la lito. La ekstera fadentranĉa kapo de la tranĉilo (vidu aŭtomatan malferman kaj fermantan fadentranĉan kapon) tranĉas en la laborpecon kaj moviĝas antaŭen. Kelkaj maŝiniloj por prilabori longajn tubojn ankaŭ havas laborpecan subtenilon, kiel centran kadron, ilripozon kaj malantaŭan krampon.
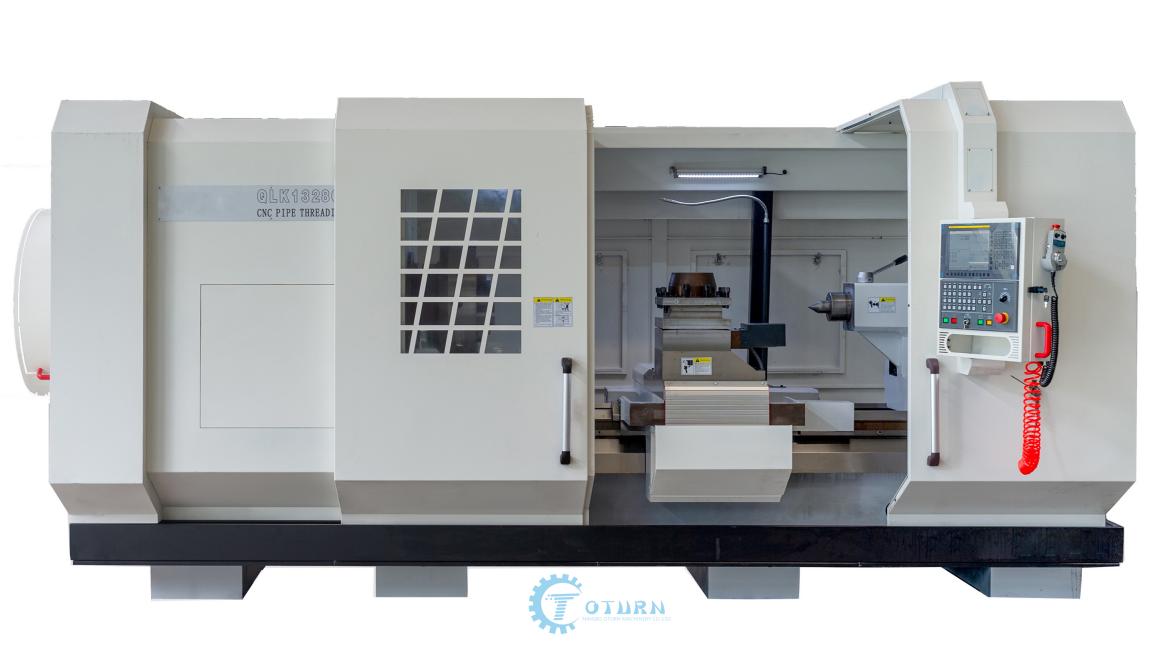
CNC-tuba surfadeniga tornilorekomendi
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
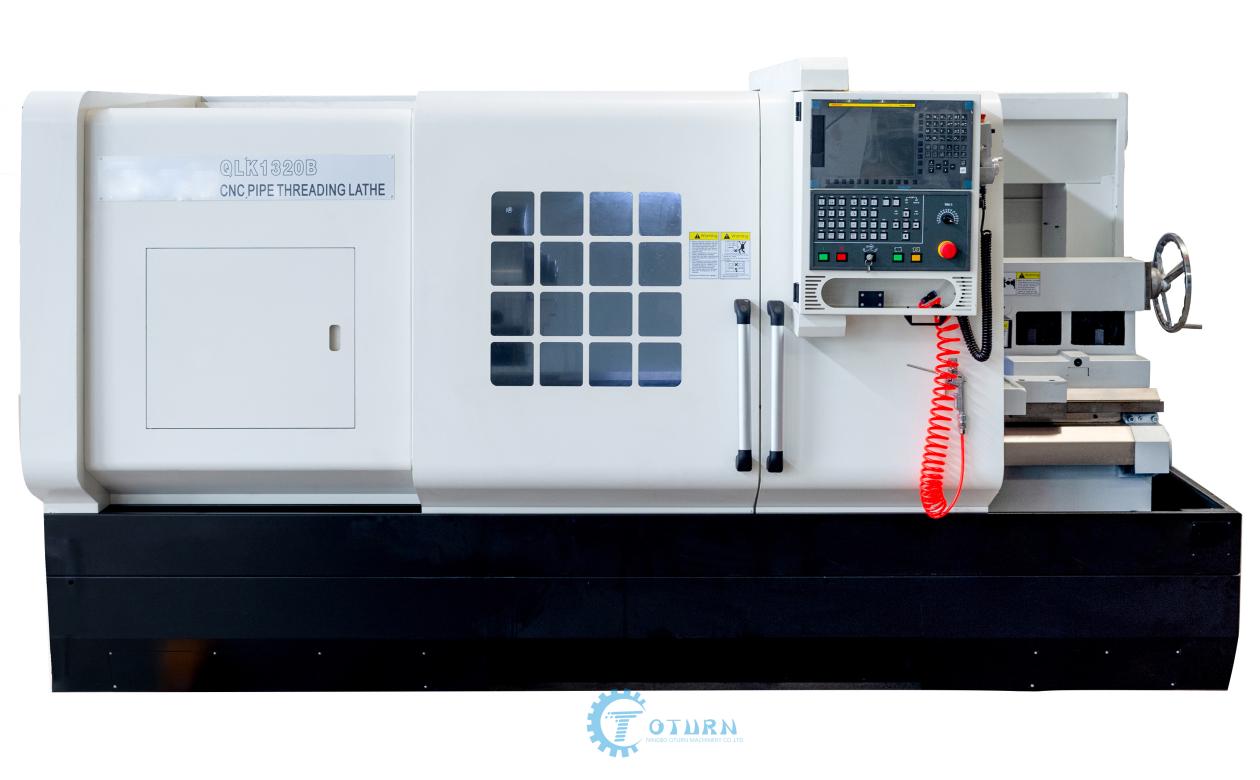
QLK1320
Trajtoj dela alta kvalitotornilo por surfadenigo de tuboj:
1. La lito havas originalan tritavolan murstrukturon, kaj la malantaŭa muro estas aranĝita kun 12-grada dekliva ebeno, kiu multe plibonigas la rigidecon de la maŝinilo.
2. La ĉefa transmisia ĉeno estas gradigita transmisio, kiu reduktas la energikonsumon kaj bruon de la maŝinilo.
3. La uzo de apartaj hidraŭlikaj skatoloj, centralizita lubrikado kaj potenca malvarmigo ne nur reduktas la temperaturon de la spindelo, sed ankaŭ efike konservas la purecon kaj lubrikadon de la spindelskatolo.
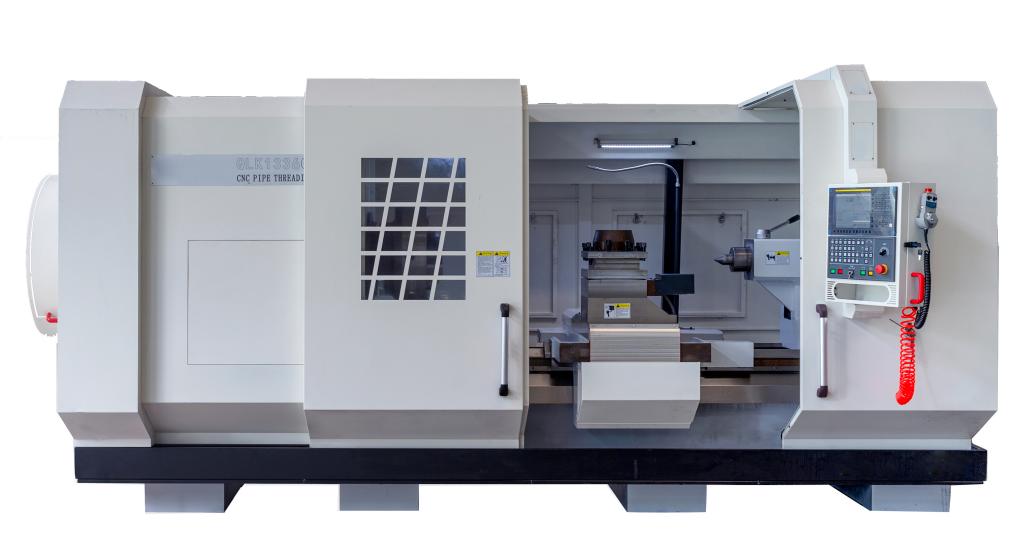
QLK1336
QLK1336CNC Tornilo por naftolandoestas nove desegnita CNC-tubsurfadeniga tornilo. La ĉefa transmisio estas desegnita por kongrui kun la nominala frekvenca laborintervalo de la elektita spindela servomotoro. Plena senŝtupa rapidregulado, larĝa rapidregula intervalo, kiu ne nur plenumas la postulojn de altrapida surfadenigo, sed ankaŭ havas altan tranĉefikecon kaj malaltan bruon.
Avantaĝoj kaj profitoj de tubfadenaj torniloj
(1) Maŝinkorpo
La larĝo de la korpa relo estas 650mm, la materialo estas HT300. Ultrasona frekvenca malvarmigo estas atingita ĝis HRC52. La krudeco estas Ra0.63 post muelado per altpreciza muelilo. Ĝi havas altprecizan kaj abrazian rendimenton. La maŝinkorpo estas integra strukturo, kiu multe plibonigas la rigidecon de la maŝinilo.
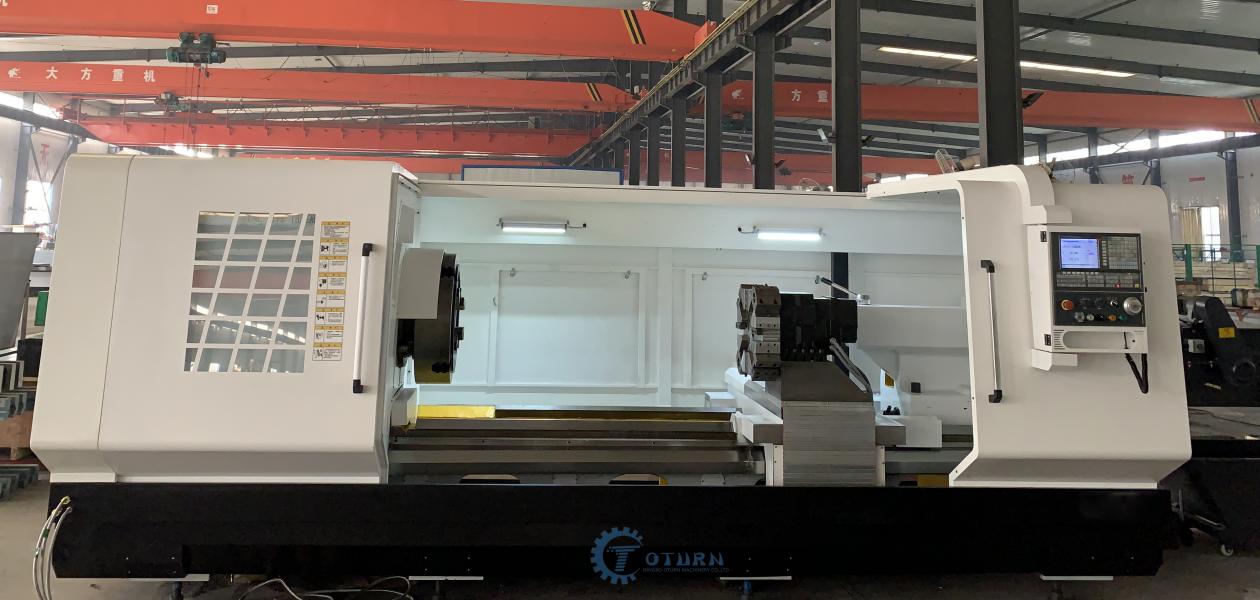
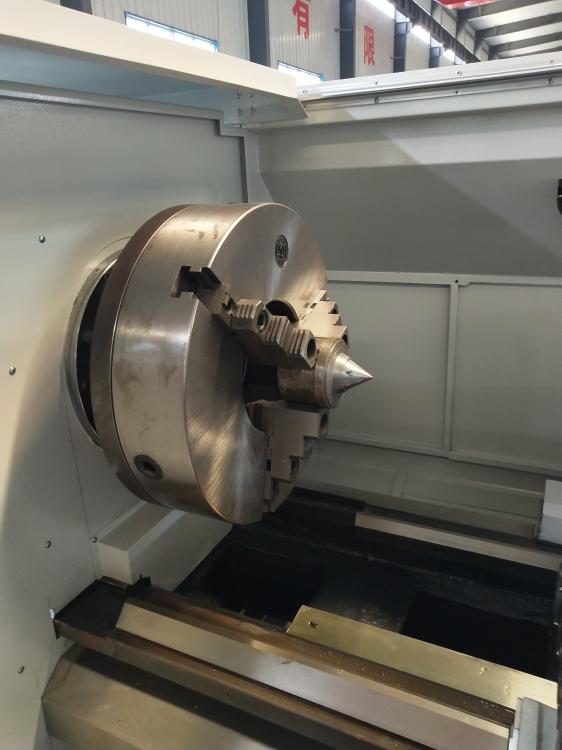
(2)CNC-naftolando makinojĈefkesto
Integra spindela unuo de rapidumskatolo, altpotenca spindela servomotoro,
Du-rapida transmisio, senŝtupa rapidreguligo.
Larĝa gamo de rapidecreguligo, ne nur por plenumi la postulojn de altrapida fadenfinpolurado, sed ankaŭ por atingi efikan tranĉadon. Malfortigita kaj preciza muelila ilaro, altkvalitaj lagroj, por certigi la maŝinon kun malalta bruo, bona sonkvalito.
La spindelkesto uzas la fortan eksteran cirkulan malvarmigan lubrikadon,
ne nur reduktas la temperaturon de la spindelo, sed ankaŭ konservas la purecon kaj lubrikadon de la spindelkesto.
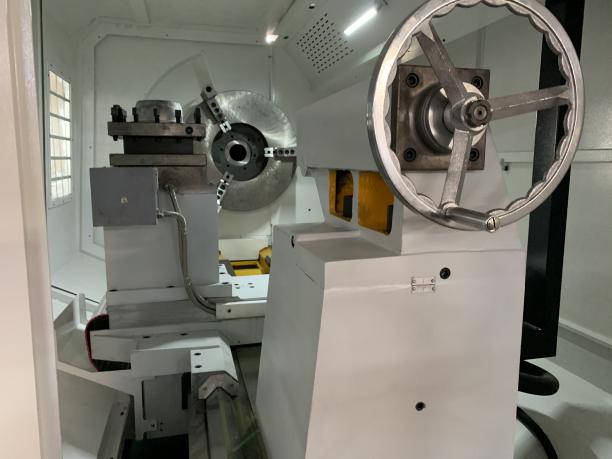
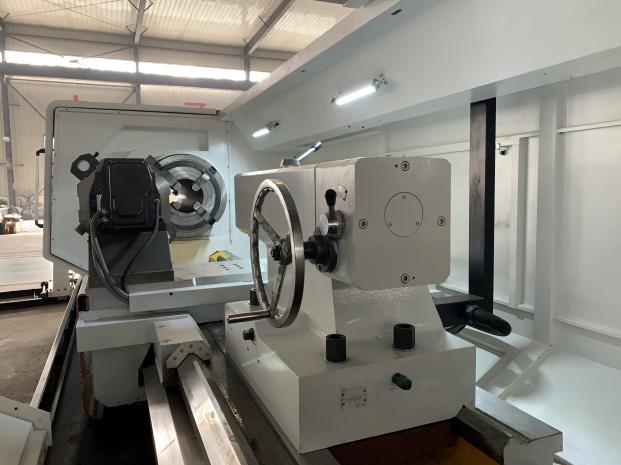
(3)Poultenaĵo
Ĉi tiu maŝinilo estas norma kun spindelo de φ120 ĉe la malantaŭa pugo. Mohs 6# supre.
(4) Duobla-aksa furaĝo
Kaj la X-akso kaj la Z-akso uzas altprecizan pilkŝraŭban rektan transmision kaj antaŭstreĉan streĉstrukturon de la plumbŝraŭbo. Precizaj pilkŝraŭbaj lagroj estas uzataj por poziciigado kaj subteno; la Z-ŝafta ŝraŭba nuksa rako estas integra fandita strukturo.
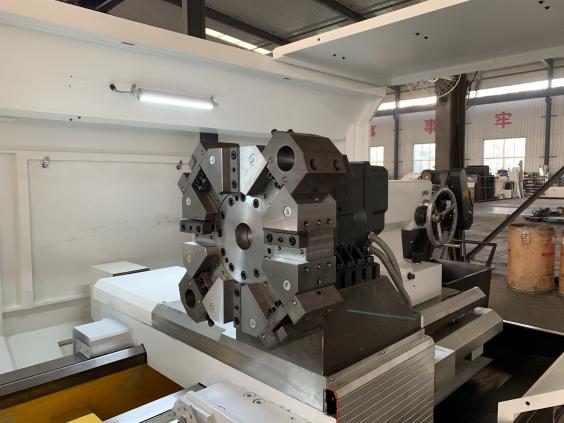
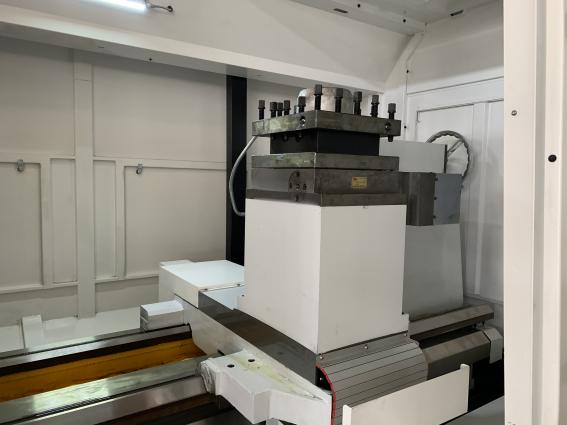
(5) CNC-Gvattureto
Adoptas (HAK21280) CNC-vertikalan ilotenilon. Ĝi havas la karakterizaĵojn de alta precizeco, glata rotacio, simpla operacio kaj tiel plu.
Kvar kialoj por elektiCNC-tubsurfadenadommaĥino aŭtornilo por naftolando
1. Latornilo por tubfadenojhavas la karakterizaĵojn de alta grado de aŭtomatigo, alta efikeco kaj alta precizeco, larĝa aplika gamo kaj simpla operacio.
2. La apudlita skatolo estas movata per frekvenckonverta motoro, kun senŝtupa rapidŝanĝo. Spindellagroj de konataj hejmaj fabrikantoj, tri-makzelaj ĉukoj de konataj hejmaj markoj.
3. La modula dezajno de la numera stirsistemo estas facile sencimebla kaj facile prizorgebla. La x kaj z aksoj uzas altpotencajn servomotorojn, altnivelan rendimenton kaj fortan fidindecon.
4. Ĝi adoptas gisitan litselon, glitplaton, racian internan ripan aranĝon, altprecizan pilkŝraŭbon, altan precizecon kaj precizan transmision.
Ĉefaj Partoj Bildoj
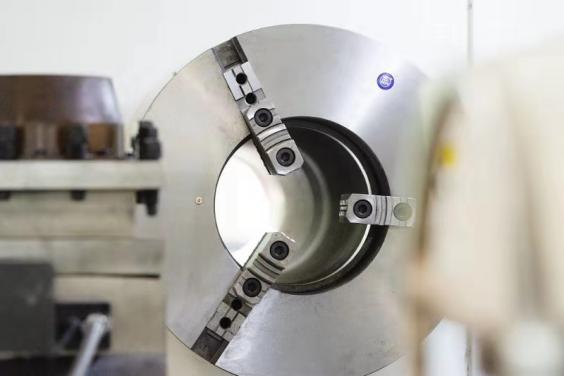
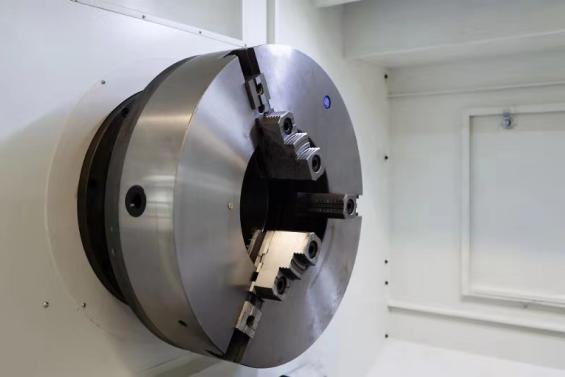
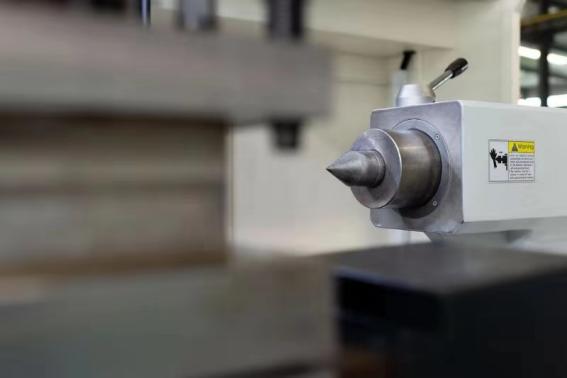
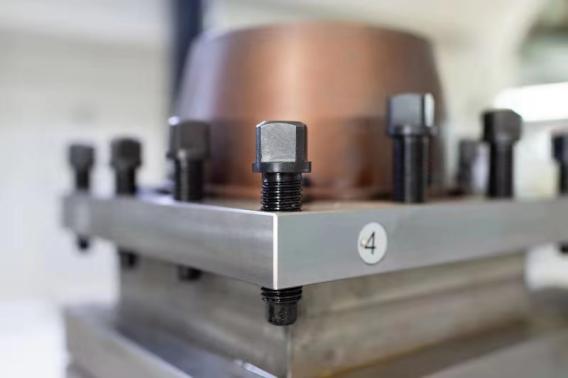
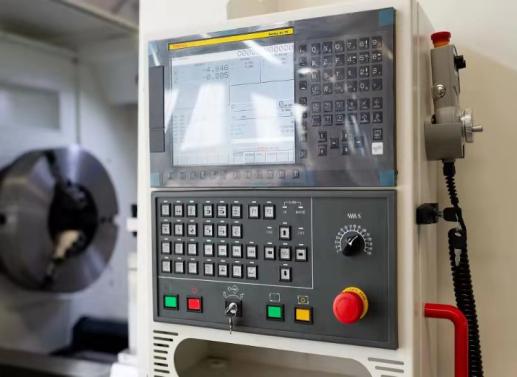
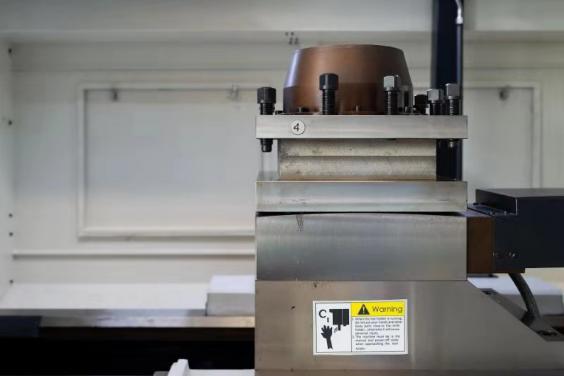
Norma konfiguracio
Kvar-stacia elektra ilo-fosto, aŭtomata centralizita lubrikado, malvarmiga sistemo, duonenfermita protekta kovrilo.
Ĉi tiu produkto estas vaste uzata en mekanikaj prilaboraj operacioj en maŝinfabrikado, nafto, kemiaĵoj, karbo, geologia esplorado, urba akvoprovizado kaj drenado, kaj aliaj industrioj.
La ceteraj ĉefaj partoj inkluzivasboriltuboj kaj kupladoj.
La naftoindustrio estas industria sektoro, kiu ekstraktas nafton (inkluzive de natura nafto, oleoardezo kaj tergaso) kaj rafinas kaj prilaboras ĝin. Ĝi konsistas el naftobora geologia esplorado, naftobora disvolviĝo kaj naftoprospektado, transportado, rafinado kaj prilaborado.
La plej ofte uzata termino por tubaro en la nafto- kaj gasindustrio estas Naftotubaro (OCTG). La celo de naftotuboj povas esti malsama: ili povas esti uzataj por ekstrakti aŭ injekti gason, nafton, akvon, vaporon, ktp., kaj povas esti dividitaj en envolvaĵojn aŭ tubaron laŭ specifaj aplikoj. Envolvaĵo estas uzata kiel protekta tavolo por helpi naftoputojn rezisti la erozion de internaj aŭ eksteraj poluaĵoj por konservi daŭripovon; tubaro estas uzata por injekti aŭ ekstrakti nafton.
Tubfadenoing maŝiniloj estas uzataj por prilabori naftoduktojn, kiuj estas vaste uzataj en la naftoindustrio. Ĝi estas ŝtala tubo uzata por transporti nafton kaj tergason en naftoputojn. Ĝi estas instalita en la enfermaĵo, kaj nafto kaj gaso fluas de la naftodukto al la putokapo.
Ekzistas du grandecoj de tubfadeno, unu estas la V-forma konusforma tubfadeno kun kupola ronda fundo kun 8 dentoj po colo, kaj la alia estas la V-forma konusforma tubfadeno kun kupola ronda fundo je 10 dentoj po colo.
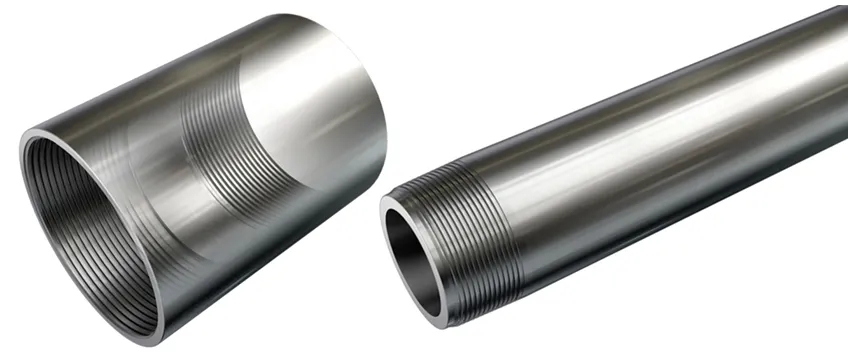
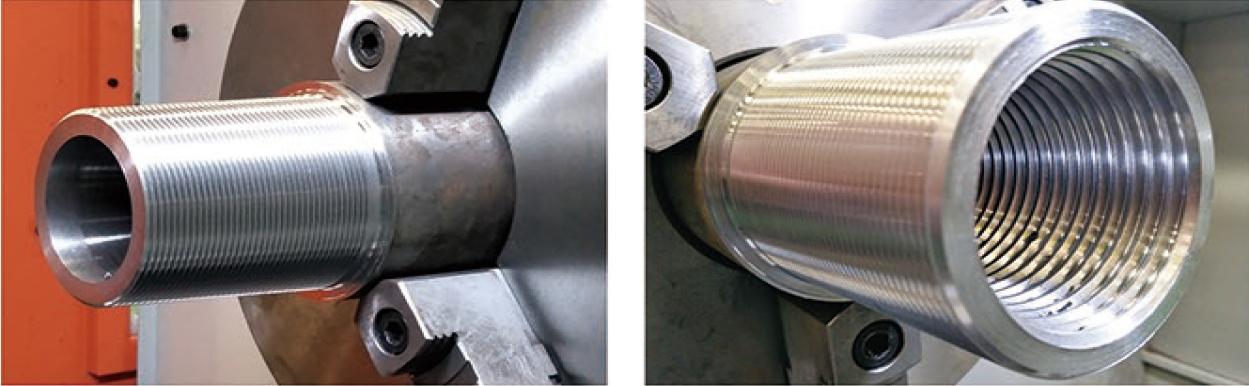
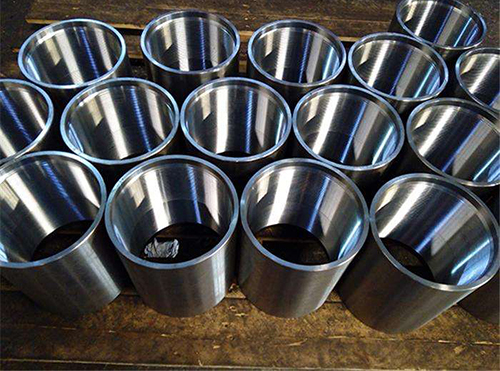
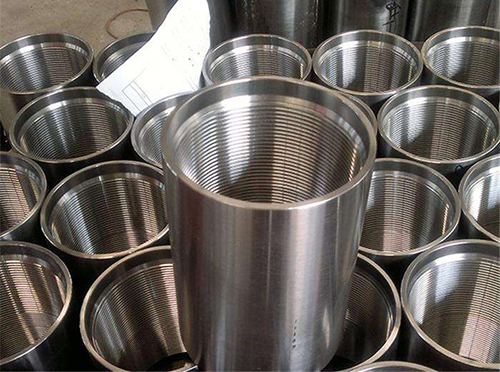
Fadeno estas kontinua elstaraĵo kun difinita denta profilo formita laŭ spirala linio sur la surfaco de cilindro aŭ konuso. Ekzistas multaj manieroj maŝinprilabori fadenojn, kaj surfadenado kutime uziĝas en ĝenerala maŝinprilaborado. Kiammaŝinadaj fadenojsur horizontala tornilo, la movrilato inter la laborpeco kaj la ilo devas esti certigita. En la efektivafadentornadoPro diversaj kialoj, la movado inter la spindelo kaj la ilo havas problemojn en certa ligo, kaŭzante paneojn dum ŝraŭbado kaj influante normalan produktadon. Ĉi-momente, ĝi devus esti solvita ĝustatempe.
Kiel solvi la problemon de grandaj malglataĵoj, jen la sugestoj de kelkaj spertaj tornilistoj de tubfadenoj:
1. Turnante per rapidŝtala tornilo, la turnrapideco devas esti reduktita kaj la turnoleo devas esti aldonita.
2. Pliigu la transversan sekcan areon de la pergolo kaj reduktu la plilongigon (ĉar la pergolo ne estas sufiĉe rigida, ĝi emas al vibrado dum tranĉado)
3. Malpliigu la longitudan antaŭan angulon de la turnilo kaj ĝustigu la liberan spacon de la ŝraŭbnukso de la meza glitplato (la longituda antaŭa angulo de la turnilo estas tro granda, kaj la libera spaco de la meza glitŝraŭbnukso estas tro granda, kio facile kaŭzos la ilon)
4. Kiam oni turnas altrapide fadenojn, la dikeco de la lasta tranĉo estas ĝenerale pli granda ol 0,1 mm, kaj la pecetoj estas eligitaj perpendikulare al la aksodirekto (kiamaltrapida fadentornado, la turndikeco estas tro malgranda aŭ la pecetoj estas eligitaj en oblikva direkto, estas facile tiri la fadenflankojn).
5. Uzu altkvalitan tuŝetantan oleon aŭ tornilan oleon enhavantan ekstreman preman agenton porprilabori la fadenonde la laborpeco tra la tornilo. La uzo de speciala metalprilabora oleo povas kompensi la problemon de malbona precizeco kaj malalta efikeco.
Afiŝtempo: 21-a de septembro 2021