


Grandvolumena produktado postulas la kontinuan kaj efikan fabrikadon de multaj identaj partoj. Plurspindelaj kaj svistipaj CNC-torncentroj ofte provizas la plej efikajn solvojn por ĉi tiuj postulemaj produktadmedioj. Ĉi tiuj progresintaj maŝinoj certigas koheran...Tornila Maŝino Precizecokaj faciligi rapidan produktadon. Atingi optimumanPreciza CNC-Maŝinadoje skalo postulas zorgeman konsideron de la kapabloj de ĉiu maŝino.Industriaj CNC-tornilaj provizantoj en Ĉinioproponas diversajn eblojn por malsamaj bezonoj de granda volumeno. Taksante laCNC-torncentro prezo rendimenta rilatumofariĝas decida por longdaŭra sukceso en tiaj operacioj.
Ŝlosilaj Konkludoj
- PlurspindelaCNC-maŝinojfari multajn simplajn partojn rapide. Ili laboras pri pluraj partoj samtempe.
- Svisaj CNC-maŝinoj estas plej bonaj por malgrandaj, kompleksaj partoj. Ili fabrikas ĉi tiujn partojntre precize.
- Aŭtomatigo helpas CNC-maŝinojn funkcii senhalte. Tio inkluzivas robotojn kaj stangonutrilojn.
- Bonaj iloj kaj regula maŝinprizorgado tenas la produktadon glata. Ili ankaŭ ŝparas monon.
- Elektu CNC-maŝinon laŭ la grandeco de via parto kaj kiom vi bezonas. Ankaŭ konsideru la koston.
Plurspindelaj CNC-Turncentroj por Alt-Voluma Efikeco
Samtempaj Maŝinado-Operacioj
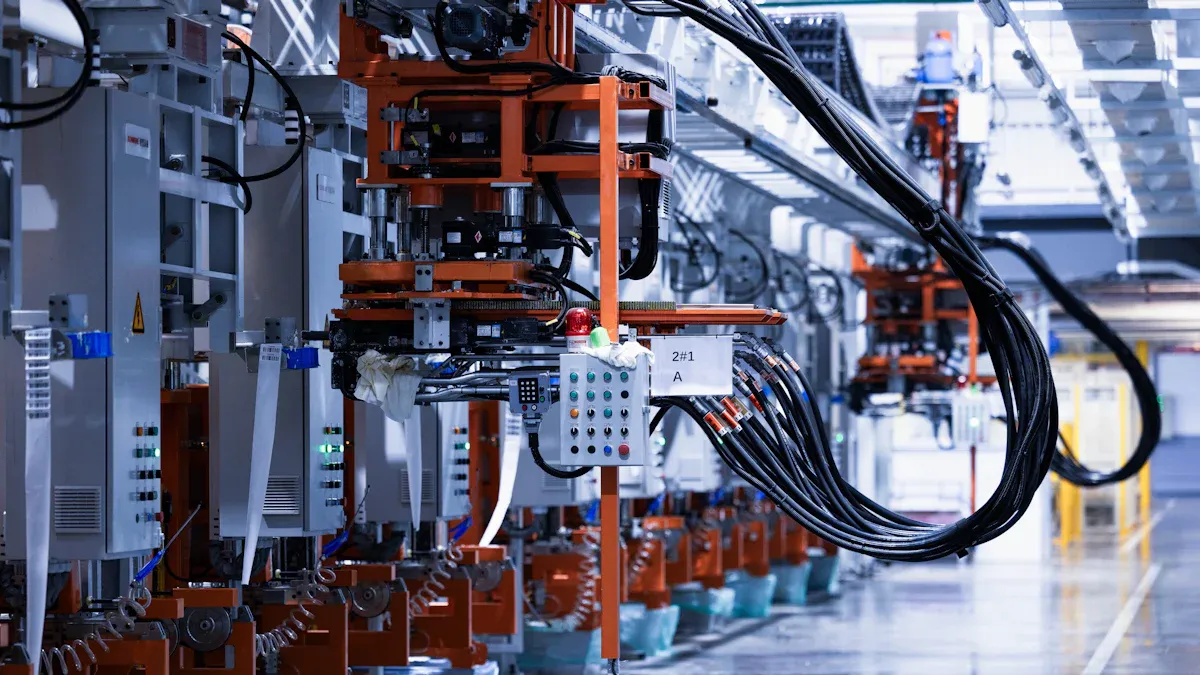
Plurspindelaj CNC-torncentroj estas desegnitaj por pinta efikeco. Ili plenumas plurajn maŝinadoperaciojn samtempe sur pluraj partoj. Ĉi tiuj maŝinoj ofte uzas kombinaĵon de6 ĉefaj spindeloj kaj sinkronaj sekundaraj spindelojĈi tiu aranĝo permesas al ili plenumi diversajn taskojn samtempe. Ili havas motoran ilaron, aŭtomatan stangoŝarĝadon, kaj ĝis 26 movaksojn. Ĉi tiu konfiguracio rapide produktas pretajn partojn. Kelkaj progresintaj modeloj, kiel plene agordeblaj INDEX CNC Mult-Spindelaj Torncentroj, ofertas 6 ĉefajn spindelojn plus unu turniĝantan sinkronan spindelon kaj ĝis 48-aksan movadon. Ĉi tio provizas maksimuman maŝinadan versatilecon.
Ĉi tiuj maŝinoj ankaŭ inkluzivaskontraŭspindelo kun C-akso kaj riparunuo. Ĉi tio ebligas multajn kontraŭoperaciojn, evitante plian manipuladon. Funkciigistoj povas programi malsaman rapidon por ĉiu spindelo. Ĉi tio certigas optimumajn tranĉkondiĉojn kaj esceptan surfackvaliton. Pluraj maŝinadoperacioj okazas samtempe sur pluraj partoj instalitaj sur malsamaj spindeloj ene de ununura maŝinbarelo. Asimetria 2-spindela / 2-gvattureta strukturopermesas samtempan maŝinadon sur ambaŭ spindeloj. Aŭtomata translokigo de la unua al la dua spindelo certigas kontinuajn operaciojn. Aŭtomata divido permesas sendependan maŝinadon en ambaŭ areoj. Unu laborpeco povas esti maŝinita dum alia estas anstataŭigita. Multaksaj CNC-torncentroj plenumas vastan gamon da operacioj, inkluzive de samtempaturnado, frezado, borado kaj frapado.
Reduktitaj Ciklotempoj kaj Trairo
La kapablo plenumi plurajn operaciojn samtempe draste reduktas la ciklotempon por ĉiu parto. Ĉi tiu samtempa prilaborado signifas, ke maŝino kompletigas parton multe pli rapide olunu-spindela maŝinoLa rezulto estas signife pliigita trairo. Fabrikistoj povas produkti pli grandan kvanton da partoj en malpli da tempo. Ĉi tiu efikeco rekte tradukiĝas al pli granda produktiveco kaj pli malaltaj kostoj por parto por grandvolumenaj produktadcikloj.
Idealaj Aplikoj por Plurspindelaj CNC-Turncentroj
Plurspindelaj CNC-torncentroj elstaras en grandkvanta produktado en diversaj industrioj. Ili bone taŭgas por:
- Aŭtomobila
- Hidraŭliko
- Akvotubaro
- Konstruado
- Agrikulturo
- Defendo
- Medicina kaj Farmacia
- Datencentroj
Ĉi tiuj maŝinoj akceptas stangajn grandecojn ĝis51mm (2 coloj)en diametro. Ili prilaboras vastan gamon da materialoj. Tio inkluzivas aluminion, rustorezistan ŝtalon kaj ekzotikajn metalojn. Ĉi tiu versatileco igas ilin idealaj por diversaj produktaj tipoj, kiuj postulas konstantan, altkvantan produktadon. Elektante la ĝustanCNC-Turncentropor ĉi tiuj aplikoj certigas optimuman produktadon.
Svis-Tipaj CNC-Turncentroj por Alt-Voluma Precizeco
Glita Kapkapo-Mekanismo por Precizeco
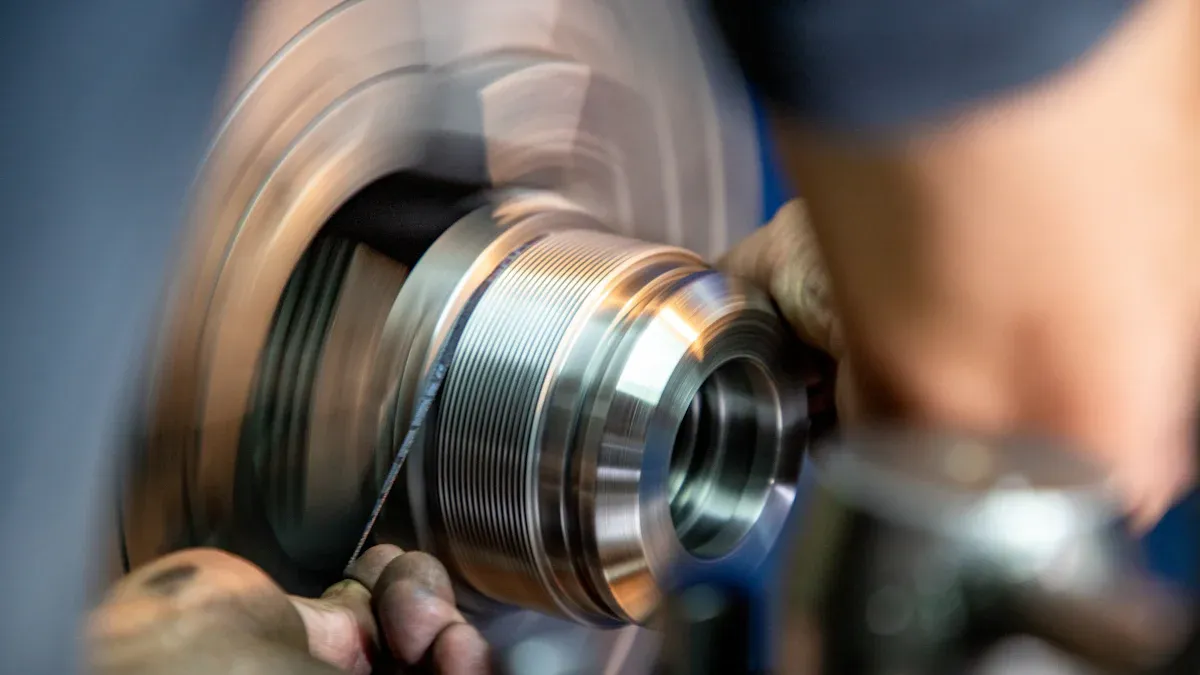
Svisaj CNC-torncentroj estas famaj pro sia escepta precizeco, plejparte pro sia unikaglita kapkapo-mekanismoĈi tiu dezajno movas la stangomaterialon tra gvidingo, permesante movadon laŭ Z-akso. Nur la parto sub maŝinado restas eksponita, dum la tranĉilo restas senmova. Ĉi tiu metodo signife minimumigas la dekliniĝon de la parto. Ĝi ebligas al fabrikantoj atingi striktajn toleremojn, precipe por longaj laborpecoj kaj malgrandaj diametroj. Laglita kapkuseno kaj gvidilo buŝingosistemoefike reduktas vibradon kaj dekliniĝon. Ĉi tiu aranĝo ebligas escepte precizan kaj kun strikta toleranco-prilaboradon, precipe por malgrand-diametraj partoj. La gvidingo ofertas gravan subtenon, reduktante fleksiĝon kaj plibonigante stabilecon dum prilaborado. Ĉi tiu dezajno estas precipe avantaĝa por malgrand-diametraj partoj minimumigante dekliniĝon kaj plibonigante stabilecon. La proksimeco de la tranĉilo al la gvidingo certigas precizajn kaj ĝustajn turnadoperaciojn por komplikaj kaj kompleksaj komponantoj.
Avantaĝoj por Longaj, Sveltaj Partoj
Svisaj CNC-torniloj signife plibonigas stabilecon, ebligante la maŝinadon de delikataj partoj kun precizaj tolerancoj je altaj rapidoj. La maŝindezajno provizas firman subtenon rekte apud la tranĉpunkto, tenante la partojn stabilaj kaj netuŝitaj de iloforto. Ĉi tio ebligas al la maŝino konservi precizecon eĉ dum maŝinado de etaj partoj ene de ekstreme striktaj tolerancoj. La stabila kaj subtena stango, kombinita kun diversaj iloj, faciligas la kreadon de pli delikataj kaj komplikaj pecoj. Ĉi tio inkluzivas...maldikaj muroj kun profundaj tranĉoj, kiuj prezentas defiojn por tradiciaj torniloj. Svisaj CNC-maŝinoj nutras stangmaterialon tra gvidingo, tenante la materialon firme en loko proksime al la maŝinada operacio. Ĉi tiu metodo signifepliigas stabilecon kaj precizeconper malhelpado de deformado kaj fleksado de la laborpeco. Tio siavice reduktas erarojn kaj kondukas al pli striktaj tolerancoj ĉe finitaj partoj. Ĉi tiu kapablo estas precipe grava pordelikataj aŭ maldikaj komponantojkiujn malfacilas maŝinprilabori per konvenciaj metodoj.
Grandvolumena Produktado de Kompleksaj Malgrandaj Partoj
Svisaj CNC-torncentroj elstaras ĉe laalt-volumena produktadode kompleksaj malgrandaj partoj tra diversaj industrioj. Ilia precizeco kaj stabileco igas ilin idealaj por komponantoj postulantaj komplikajn trajtojn kaj striktajn toleremojn.Oftaj aplikoj inkluzivas:
- Naftoboraj Servoj: Partoj de altpremaj valvoj, partoj de fosiloj, precizaj sensoraj enfermaĵoj kaj hidraŭlikaj armaturoj.
- AerospacoBenzinsistemaj komponantoj, pneŭmatikaj/hidraŭlikaj armaturoj, elektraj konektiloj, fermiloj kaj stiftoj.
- DefendoPerkutilkomponentoj, optikaj sistemenfermaĵoj, partoj de telekomunikaj aparatoj, kaj precizaj mekanikaj asembleoj.
- TelekomunikadojKonektilkomponantoj, ondgvidilpartoj, antenelementoj, kaj altprecizaj kazoj por elektronikaj komponantoj.
- GeneraloDiversaj specoj de surfadenitaj partoj ankaŭ bone taŭgas por ĉi tiuj maŝinoj.
Komparo de CNC-Turncentroj: Plurspindelaj kontraŭ Svisaj Tipoj
Elekti inter plurspindelaj kaj svistipaj CNC-torncentroj postulas detalan komprenon pri iliaj fortoj. Ĉiu maŝino elstaras en malsamaj scenaroj de altvolumena produktado. Fabrikistoj devas taksi specifajn produktadbezonojn por fari la plej bonan decidon.
Konsideroj pri Trairo kaj Komplekseco de Partoj
Plurspindelaj CNC-torncentroj estas ĉampionoj de alta trairo. Ili plenumas plurajn operaciojn samtempe. Tio signife reduktas la tempon por kompletigi ĉiun parton. Duspindelaj CNC-torniloj, ekzemple, mallongigas ciklotempojn jelaborante samtempe ĉe ambaŭ finoj de parto. Tio forigas manan reŝraŭbadon kaj minimumigas neaktivan tempon. Tia efikeco rekte kondukas al pli altaj produktorapidecoj. Ĉi tiuj maŝinoj ankaŭ pritraktas pliigitan partan kompleksecon. Ili maŝinprilaboras ambaŭ flankojn de parto sen interrompo. Tio malfermas novajn dezajnajn eblecojn por specialigitaj komponantoj. Plurspindelaj maŝinoj minimumigas partmanipuladon kaj agordon. La dua spindelo ofte aŭtomate prenas la parton de la unua. Tio malaltigas laborkostojn kaj reduktas homan eraron.
| Trajto | Unu-spindela CNC-torncentro | Du-spindela CNC-torncentro |
|---|---|---|
| Operacioj Plenumitaj | Unu operacio samtempe | Pluraj operacioj samtempe |
| Fiksado kaj Repoziciigado | Pli da tempo bezonata | Reduktita tempo, plibonigante produktivecon |
| Prilabora Rapido | Pli malrapida pro sinsekvaj taskoj | Pli rapida pro samtempaj taskoj |
| Fleksebleco por Kompleksaj Taskoj | Limigita | Alta fleksebleco kun rapida ŝanĝo de iloj |
| Integriĝo kun Aŭtomatigo | Limigita | Alta integriĝo por senhoma operacio |
Svisaj CNC-torniloj, aliflanke, simpligas operaciojn por grandvolumenaj, unu-aksaj partoj. Ili elstaras kun striktaj tolerancoj, ofte±0.0001″Ĉi tiuj maŝinoj estas idealaj por mikro-maŝinado de komponantoj sub 1.5″ en diametro. Ili subtenas plurdirektan maŝinadon por partoj bezonantaj kompleksajn konturojn aŭ neregulajn formojn. Svisaj maŝinoj estas desegnitaj por altprecizaj, malgrand-diametraj partoj. Ili uzas plurajn ilojn samtempe en ununura aranĝo. Por partoj kombinantaj kaj tornigajn kaj frezajn postulojn, kiel ekzemple fuelinjektiloj aŭ hidraŭlikaj valvoj, plurtaskaj maŝinoj ofertas hibridan solvon. Ĉi tiuj sistemoj integrasSvisa tornilokapablojn kun vivaj iloj kaj sub-spindeloj. Ili reduktas aranĝojn kaj plibonigas precizecon por komponantoj postulantaj kaj rotaciajn kaj frezajn operaciojn.
Materiala Taŭgeco kaj Tolerkapabloj
Plurspindelaj CNC-torncentroj efike prilaboras vastan gamon da materialoj. Ĉi tiuj inkluzivasŝtalo, karbonŝtalo, aluminio, latuno, kupro kaj rustorezista ŝtaloŜtalo kaj karbonŝtalo estas oftaj por ĝenerala maŝinado. Pli fajnaj materialoj kiel kupro, latuno, aluminio kaj rustorezista ŝtalo estas ofte uzataj por specialaj aŭ altprecizaj partoj. Ĉi tiuj materialoj ofte postulas specifajn fizikajn ecojn, kiel korodo aŭ eluziĝrezisto.
Svisaj CNC-torncentroj estas famaj pro sia ekstrema precizeco. Ili konservas toleremojn de+/-.0002″Ĉi tiu precizeco devenas de ilia dezajno, kiu inkluzivas precizan ingon kaj subtenan, glitantan kapkusenon. Ĉi tiu sistemo minimumigas dekliniĝon kaj vibradon. Ĝi estas precipe efika por fabrikado de longaj partoj kun malgrandaj diametroj. Tipaj tolerancaj intervaloj por CNC Svisa Ŝraŭba Maŝinado estasĉirkaŭ +/-.0005” (+/-.013mm)Ĉi tiuj maŝinoj ofte havas 11-aksan kontrolon, duoblajn turetojn, kaj 4-aksan malantaŭan prilaboradon. Ili pritraktas tre kompleksajn precizajn partojn kun kaj rapideco kaj precizeco. Specialigitaj procezoj povas atingi toleremojn tiel striktajn kiel ±0.0001″ ĉe specifaj trajtoj. Ĉi tio postulas ampleksajn procezkontrolojn kaj povas influi produktokostojn.
| Maŝina Tipo | Tipa Toleremo-Gamo | Plej bona kazo-toleremo |
|---|---|---|
| Svisa tornilo | ±0,0002″ ĝis ±0,0005″ | ±0.0001″ |
Kostefikeco por Malsamaj Grandvolumaj Scenaroj
La kostefikeco de plurspindelaj kontraŭ svistipaj CNC-torncentroj varias signife. Svistipaj CNC-torncentroj tipe havas pli altan komencan investon. Tamen, ili ofte kondukas al pli malaltaj kostoj por peco, precipe por grandvolumena produktado de malgrandaj, kompleksaj partoj. Ilia efikeco estas pliigita, kaj rubkvotoj estas reduktitaj pro ilia precizeco. Laborpostuloj estas minimumaj ĉar ili ofte kompletigas partojn en ununura aranĝo.
Konvenciaj CNC-torniloj, kiuj povas inkluzivi plurspindelajn maŝinojn, ĝenerale havas pli malaltan komencan investon. Tamen, iliaj kostoj po peco povas esti pli altaj por tre grandvolumena produktado de kompleksaj partoj. Tio ŝuldiĝas al eble pli longaj ciklotempoj aŭ la bezono de duarangaj operacioj.
| Kosto-faktoro | Svis-tipaj CNC-torncentroj (svisaj torniloj) | Konvenciaj CNC-torniloj (povas inkluzivi plurspindelojn) |
|---|---|---|
| Komenca Investo | Pli alta | Pli malalta |
| Kostoj Po Parto | Pli malalta (precipe por alt-volumena produktado) | Pli alta (precipe por alt-volumena produktado) |
| Efikeco | Pliigita | Pli malalta (pro pli longaj ciklotempoj) |
| Rubtarifoj | Reduktita | Potencialo por pli alta |
| Laborpostuloj | Minimuma | Potenciale pli alta (pro sekundaraj operacioj) |
Fabrikistoj devas pesi la komencan kapitalelspezon kontraŭ longdaŭraj funkciaj ŝparoj. La elekto dependas de la specifa parta geometrio, materialo, postulataj tolerancoj kaj totala produktadvolumeno.
Optimumigo de Produktado de Grandvolumena CNC-Turncentro
Grandkvanta produktado postulas kontinuan funkciadon kaj maksimuman efikecon deCNC-torncentrojOptimumigo de ĉi tiuj maŝinoj implikas strategian integriĝon de aŭtomatigo, inteligentajn elektojn de iloj kaj fortikajn prizorgadajn praktikojn. Ĉi tiuj elementoj kunlaboras por certigi koheran produktadon kaj redukti funkciajn kostojn.
Aŭtomata Integriĝo kun Robotiko kaj Stangonutriloj
Aŭtomatigo signife pliigas produktivecon en altkvalaj CNC-tornadoj. Stango-alimentiloj, kiel laIemca ELITE-112, aŭtomate provizas krudmaterialon, certigante seninterrompajn produktadkurojn. Ĉi tiu 12-futa sistemo reduktas manan intervenon kaj minimumigas malfunkcitempon. Robotaj sistemoj, kiel ekzemple laReporthundo 1700, pritraktas duarangajn operaciojn kaj robotajn taskojn de pren-kaj-lokigo. Solvoj kiel Smart Bin mildigas defiojn en robota ujkolektado. Ŝarĝaj kaj akumulaj tabloj, kiel Corso 1955 kaj Corso 1925, organizas kaj tenas partojn por maŝinprizorgado, ebligante horojn da neatendita funkciado.Gantry-ŝargilojproponas altrapidan, altprecizan anstataŭigon de laborpecoj. Robotĉelaj sistemoj, kiel ekzemple la Mazak AUTO FLEX CELL, provizas aŭtonoman funkciadon por varia miksa, varia volumena produktado. Ĉi tiuj integriĝoj ebligas kontinuan maŝinfunkciadon kaj reduktas ciklotempojn.
Optimigo de Prilaboroj por Kontinua Operacio
Optimigo de iloj rekte efikas sur kontinuan funkciadon kaj kostefikecon. Investado en altkvalitajn ilojn, kiel ekzemple alt-efikecajn tegitajn karbidajn ilojn, signife plilongigas la ilvivon. Ĉi tiuj ilojdaŭras 5-10 fojojn pli longe, reduktante la totalan koston por parto malgraŭ pli alta komenca investo. Fabrikistoj minimumigas ilŝanĝojn per dizajnado de operacioj por uzi la saman ilon por pluraj funkcioj. Ili grupigas similajn operaciojn kaj utiligas multfunkciajn ilojn. Ĉi tiu strategio ŝparas konsiderindan tempon por parto. Efektivigi ilvivajn administradajn sistemojn certigas proaktivan ilan anstataŭigon antaŭ paneo. Ĉi tiuj sistemoj konservas koherajn ilofsetajn datumojn kaj konservas detalajn rendimentajn registrojn. Ĉi tio reduktas kraŝojn pro eluzitaj iloj kaj plibonigas produktadkonsekvencon.
Strategioj pri Bontenado por CNC-Turncentroj
Efikaj strategioj pri bontenado estas esencaj por alta funkcitempo kaj precizeco.Preventa bontenado transformas hazardajn paneojn en antaŭvideblajn laborperiodojnĈiutagaj taskoj inkluzivas kontroli la nivelojn de lubrikaĵo kaj fridigaĵo kaj purigi la maŝinon. Semajnaj kontroloj implikas inspekti malvarmigajn ventolilojn kaj serĉi likojn. Ĉiumonataj taskoj inkluzivas purigi fridigaĵujojn kaj anstataŭigi primarajn filtrilojn. Ĉiujara bontenado implikas ampleksan kontrolon kaj reviziojn de la transmisiaj sistemoj. Ĉi tiuj regulaj kontroloj frue detektas eluziĝon, poluadon kaj misaranĝon. Ĉi tio malhelpas, ke negravaj problemoj eskaladu al gravaj eventoj, kiuj haltigas la maŝinon.Komputiligita Funkciserva Administra Sistemo (CMMS)aŭ Sistemo por Administrado de Prizorgado (SPR) integras datumojn de funkciigistoj kaj prizorgada personaro. Ĉi tiu sistemo subtenas prizorgadajn planojn kaj intervenajn decidojn, konservante la rendimenton de CNC por produktado.
Elektante la Plej Bonan CNC-Turncentron por Viaj Bezonoj
Elektante laoptimuma CNC-torncentropor grandkvanta produktado implicas zorgeman taksadon de pluraj kritikaj faktoroj. Fabrikistoj devas konsideri partkarakterizaĵojn, produktadvolumenon, investkostojn, funkciajn elspezojn kaj estontajn teknologiajn progresojn. Strategia decido certigas longdaŭran efikecon kaj profitecon.
Partaj Karakterizaĵoj kaj Produktadvolumeno
La specifaj karakterizaĵoj de la partoj, kiujn fabrikanto produktas, forte influas la elekton de CNC-torncentro. La grandeco de la peco, komplekseco kaj la uzata materialo estas ĉefaj konsideroj. Ekzemple, svisa-tipa CNC-torncentro pravigas sian investon dum produktado de serio de...longaj, kompleksaj partoj en grandaj volumojĈi tiuj maŝinoj elstaras je konservado de striktaj tolerancoj ĉe sveltaj komponantoj. Male, plurspindelaj maŝinoj taŭgas por grandvolumenaj laboroj, kie ciklotempo estas kritika. Ili rapide produktas pli simplajn, pli grandajn partojn. Fabrikistoj devas taksi siajn specifajn limojn de produktadvolumo. Ĉi tio helpas determini, kiu maŝintipo ofertas la plej efikan rezulton por sia unika produktserio.
Analizo de Investoj kaj Funkciaj Kostoj
Detala financa analizo estas esenca antaŭ ol investi en altkvantan CNC-tornilan solvon. La komenca investo por plurspindela aŭ svisa tipo CNC-tornilo tipe varias de100 000 USD ĝis pli ol 300 000 USDĈi tiu komenca kapitalelspezo reprezentas signifan engaĝiĝon.
| CNC-Turncentro Tipo | Antaŭa Investa Kosto |
|---|---|
| Plurspindela aŭ Svisa-tipa CNC-tornilo | 100 000 USD – 300 000 USD+ |
Preter la komenca aĉeto, funkciaj kostoj signife influas la totalan posedkoston. Pluraj faktoroj kontribuas al ĉi tiuj daŭraj elspezoj. Laborkostoj estas grava komponanto, rekte influitaj de ciklotempo kaj maŝinadotempo. Pli longaj maŝinadotempoj pliigas kaj energion kaj laborkostojn por parto. Energikostoj ankaŭ reprezentas konsiderindan faktoron. Parazitaj perdoj kaj malefikaj dezajnoj kontribuas al pli alta konsumo. Maŝinilkomponantoj kiel lamalvarmiga kaj lubrika sistemo (31%), hidraŭlika sistemo (27%), helpsistemoj (19%), kaj servomotoroj (17%) ĉiuj konsumas energion. Neaktiva konsumo kaj atendreĝimoj ankaŭ kontribuas al energikonsumo. La efikeco de la motoro kaj la transmisisistemo, la maŝinparametroj (tranĉrapideco, furaĝrapideco, elflurapideco de malvarmigaĵo), kaj la planado kaj optimumigo de procezoj rekte influas la energikonsumon. Ĝeneralaj kostoj, kiel servaĵoj, lupago, asekuro, administraj elspezoj kaj impostoj, estas nerektaj sed tamen ligas al maŝinadoperacioj. Ili influas la totalajn kostojn. Aliaj funkciaj elspezoj inkluzivas ekipaĵkostojn, ilokostojn, materialkostojn kaj stokkostojn. Fabrikistoj devas taksi ĉiujn ĉi tiujn elementojn por determini la veran kostefikecon de...CNC-torncentro.
Estontece Sekurigante Vian Grandvolumenan CNC-Turncentron
Prepari por estontaj teknologiaj progresoj certigas, ke CNC-torncentro restos konkurenciva kaj efika dum la venontaj jaroj. La fabrikada pejzaĝo rapide evoluas, pelita de aŭtomatigo kaj inteligenta fabrikado. Ĉi tio kondukas al pliigita postulo je CNC-maŝinoj integritaj kun AI, IoT kaj robotiko.
Pluraj ŝlosilaj progresoj estas antaŭviditaj:
- Vidsistemoj funkciigitaj per artefarita inteligenteco provizos aŭtomatan kvalito-kontrolon. Ili identigos deviojn tuj post maŝinado.
- Integriĝo de neŭralaj retoj ebligos al CNC-sistemoj lerni de antaŭaj fabrikadaj kuroj. Tio optimumigas ciklotempojn kaj plibonigasilovivo je preskaŭ 20%.
- Novaj CNC-regiloj bazitaj sur artefarita inteligenteco uzos profundlernadajn algoritmojn. Ili antaŭdiros optimumajn maŝinparametrojn en reala tempo. Tio plibonigas la maŝinadan precizecon je ĝis 15% kaj signife reduktas la agordotempojn.
- Kreskanta postulo je plurtaskaj CNC-maŝinoj kombinos frezadon, tornadon, boradon kaj foje mueladon en unu solan aranĝon. Tio reduktas produktadciklojn je ĝis 0 ĝis 30%.
- Integriĝo de cifereca ĝemela teknologio kreos virtualajn kopiojn de maŝinoj kaj procezoj. Tio simulas maŝinadajn operaciojn, detektas eblajn problemojn kaj optimumigas rendimenton.
- Adopto de energiefikaj CNC-sistemoj inkluzivos energiregeneradon kaj pli efikajn motordezajnojn. Tio reduktas elektrokonsumon je preskaŭ 18%.
Kreskanta fokuso pri fulmrapida fabrikado akcelas la postulon je artefarita inteligenteco (AI) en la altkvalita sektoro de CNC-maŝiniloj. Plibonigitaj funkcioj kiel fora maŝinmonitorado, realtempaj diagnozoj kaj adaptivaj kontroloj fariĝas normaj. Fabrikistoj devus prioritatigi maŝinojn kapablajn integri ĉi tiujn estontajn teknologiojn. Ĉi tio certigas, ke ilia investo restas valora kaj adaptebla al evoluantaj produktadpostuloj.
Plurspindelaj CNC-torncentroj elstaras en grandvolumena produktado de pli simplaj, pli grandaj partoj, liverante maksimuman trairon. Male, svis-tipaj CNC-torncentroj pruviĝas superaj por grandvolumena fabrikado de malgrandaj, kompleksaj kaj altprecizaj komponantoj. La ideala elekto de CNC-torncentro dependas de specifaj partaj karakterizaĵoj, postuloj pri produktadkvanto kaj disponebla buĝeto. Tial, entreprenoj devas zorge taksi siajn unikajn produktadbezonojn por identigi la plej efikan kaj kostefikan solvon.
Oftaj Demandoj
Kio estas la ĉefa diferenco inter plurspindelaj kaj svistipaj CNC-torncentroj?
Plurspindelaj maŝinoj elstarasĉe grandkvanta produktado de pli simplaj, pli grandaj partoj. Ili plenumas samtempajn operaciojn. Svisaj maŝinoj specialiĝas pri altprecizaj, malgrandaj, kompleksaj partoj. Ili uzas glitantan kapkusenon por precizeco.
Kiu CNC-torncentro estas ideala por fabrikado de malgrandaj, komplikajn komponantojn?
Svisaj CNC-torncentroj estas idealaj por malgrandaj, komplikaj komponantoj. Ilia glitanta kapmekanismo minimumigas partdekliniĝon. Tio permesas al iliatingi striktajn toleremojnsur maldikaj kaj kompleksaj partoj.
Ĉu plurspindelaj CNC-torncentroj povas prilabori diversajn materialojn?
Jes, plurspindelaj CNC-torncentroj prilaboras vastan gamon da materialoj. Tiuj inkluzivas ŝtalon, karbonŝtalon, aluminion, latunon, kupron kaj neoksideblan ŝtalon. Ĉi tiu versatileco taŭgas por diversaj produktaj tipoj.
Kiel aŭtomatigo plibonigas grandkvantan CNC-tornadproduktadon?
Aŭtomatigo, per stangonutriloj kaj robotiko, certigas kontinuan funkciadon. Ĝi reduktas manan intervenon kaj minimumigas malfunkcitempon. Tio signife plibonigas produktivecon kaj ebligas neatenditajn produktadkurojn.
Kiuj ŝlosilaj faktoroj gvidu la elekton de CNC-torncentro por grandkvantaj bezonoj?
Fabrikistoj devus konsideri la karakterizaĵojn de partoj, la produktadvolumenon kaj la investkostojn. Ili ankaŭ bezonas analizi la funkciajn elspezojn kaj estontan teknologian integriĝon. Tio certigas efikan kaj profitodonan longdaŭran solvon.
Afiŝtempo: 5-a de februaro 2026