


CNC-maŝinaj alarmlumojestas esencaj sekurecaj avertaj signaloj dum la funkciigo de CNC-maŝiniloj. Ili avertas funkciigistojn pri la funkcia stato de la ekipaĵo per aŭdebla respondo (kiel bipoj aŭ avertaj sonoj). Ĉu la normala sono de la alarmlumo estas rekte rilata al ĉu la ekipaĵaj difektoj povas esti detektitaj rapide, certigante sekuran funkciadon de la maŝiniloj. Nenormala sono de alarmlumo, kiel ekzemple neniu sono aŭ intermita sono, ne nur influas la efikecon de bontenado, sed ankaŭ povas prezenti sekurecan danĝeron. Ĉi tiu artikolo klarigos la simptomojn de nenormala sono de alarmlumo kaj provizos sisteman problemsolvadon kaj riparan procezon por helpi la ekipaĵan prizorganton efike solvi problemojn kaj certigi stabilan funkciadon de la maŝiniloj.
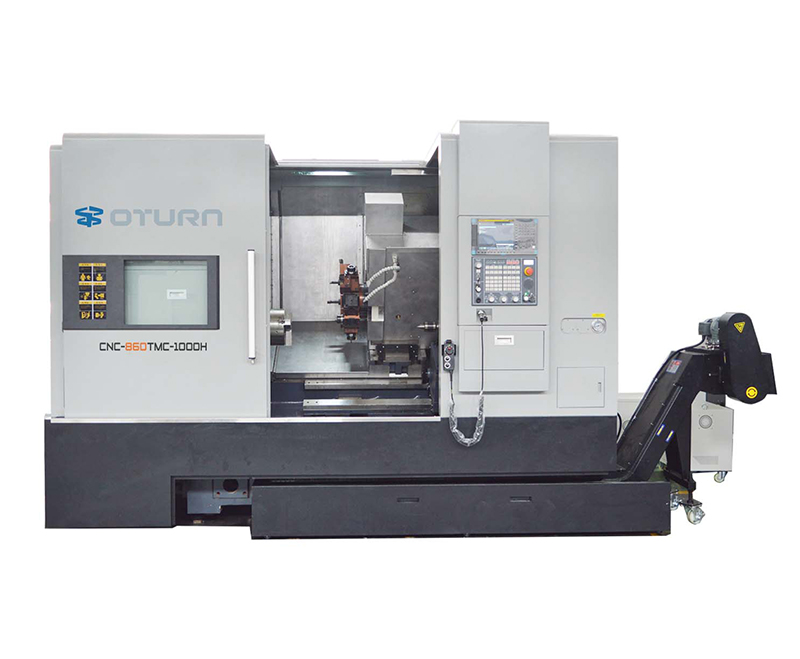
Oftaj Simptomoj kaj Solvado de Problemoj de Nenormala Alarma Lumo-Sono
Nenormala sono de alarmlumo ofte manifestiĝas laŭ tri manieroj:
· Neniu sono: Ĉi tion kutime kaŭzas malkonektita son-eliga ligo aŭ problemo pri elektroprovizo.
· Bruo aŭ distordo: Ĉi tion kutime kaŭzas maljuniĝo aŭ difekto de son-generantaj komponantoj kiel la zumilo aŭ laŭtparolilo, aŭ malstabila elektrotensio.
· Intermita aŭ malkontinua sono: Ĉi tion ofte kaŭzas malbona kontakto aŭ malstabila konekto en la signala transmisilinio.
Krome, determini la amplekson de la nenormala sono estas esenca. Ĉu la problemo okazas nur en specifaj alarmstatoj, kiel ekzemple la krizhalto aŭ troŝarĝa alarmo? Aŭ ĉu la nenormala sono estas komuna al ĉiuj alarmoj? Se nur kelkaj alarmoj sonas nenormale, eble ekzistas problemo kun la logiko aŭ rilataj sensiloj de la alarmsistemo. Se ĉiuj alarmoj sonas nenormale, eble ekzistas problemo kun la aparataro de la alarmlumo aŭ la elektroproviza sistemo. Klarigi ĉi tiujn aferojn helpos mallarĝigi la amplekson de la esploro kaj ŝpari tempon.
Sistemaj paŝoj por solvi problemojn pri sono de alarmlumoj
1. Kontrolu la elektroprovizon kaj signalliniojn
La sonmodulo de la alarmlumo devas dependi de stabila elektroprovizo, do la unua tasko estas kontroli la elektroprovizon. Prizorganta personaro unue malŝaltu la ĉefan elektroprovizon de la maŝino kaj poste uzu multmezurilon por mezuri la tension ĉe la potencaj terminaloj de la alarmlumo, tipe 24V DC. Se la tensio montras neniun tension aŭ signifajn fluktuojn, la sekva paŝo estas kontroli ĉu estas difektita fuzeo aŭ oksidiĝo sur la kontaktoj de la kontaktoro. Difektita fuzeo estu tuj anstataŭigita, dum oksidigitaj kontaktoj estu ŝmiritaj per fajna ŝmirpapero kaj restreĉitaj por certigi bonan kontakton.
Poste, spuru la signalkablon konektantan la alarmlumon kaj inspektu la kablojn kaj konektilojn de la terminalbloko de la alarmlumo ĝis la PLC-eliga modulo aŭ alarmkontrolunuo. Longdaŭra vibrado deCNC-maŝinopovas facile malfiksi aŭ difekti kablokonektilojn. Difektita ŝirmado ankaŭ povas enkonduki interferon, kaŭzante signalajn anomaliojn. Dum prizorgado, kontrolu ĉiun komponenton individue, rekonektu la terminalojn, kaj streĉu la konektajn ŝraŭbojn por certigi, ke la drataro estas en bona stato kaj la ŝirmado estas sendifekta.
2. Aparatara Inspektado kaj Anstataŭigo de Sonaj Komponantoj
Post kontrolo, ke la elektraj kaj signalaj linioj estas normalaj, la zumilo aŭ laŭtparolilo ene de la alarmlumo eble havas problemon. Post malŝalto de la alarmlumo, malmuntu la alarmlumon kaj vide inspektu la sonantan komponenton por evidentaj difektoj, kiel ekzemple fendita diafragmo aŭ bruligita bobeno. Se la aspekto estas normala, uzu multmezurilon por mezuri la reziston de la sonanta komponento. Nenormala rezistancvaloro (ekstreme alta aŭ proksima al nulo) indikas paneon de la komponento.
Kiam vi anstataŭigas partojn, certigu, ke la tensiospecifoj kaj muntaj dimensioj de la nova komponanto kongruas kun la malnovaj. Dum instalado, atentu la polusecon por eviti inversan konekton, kiu povas kaŭzi duarangan difekton. Elektado de kvalifikitaj partoj certigas longdaŭran, stabilan funkciadon de la alarmilo.
3. Kontrolu la PLC-sistemajn parametrojn kaj alarmlogikon
Se la aparataro estas sendifekta, la sekva paŝo estas kontroli la alarmagordojn en la maŝinila stirsistemo. Uzu la PLC-programan interfacon aŭ la paĝon pri parametraj agordoj por kontroli ĉu la alarmsono estas aktivigita. Iuj maŝiniloj permesas silentigi la alarmsonon, kio povas kaŭzi silenton de la alarmlumo. Gravas ankaŭ kontroli ĉu la PLC-eligoj por malsamaj alarmtipoj funkcias ĝuste. Ekzemple, ĉu la PLC-eligo por la krizhaltiga alarmo povas ekigi la alarmsonon. Se la PLC ne respondas, kontrolu la krizhaltigan butonon kaj rilatajn sensilojn por vidi ĉu estas difekto en la antaŭa ekiganta komponento.
Iuj ekipaĵoj povas ĝustigi la laŭtecon kaj frekvencon de la alarmsono. Se la sono estas malforta aŭ distordita, restarigu la defaŭltajn agordojn kaj realĝustigu la parametrojn por certigi klaran kaj efikan sonon.
Funkcia Kontrolo Post-Riparo kaj Rekomendoj por Rutina Prizorgado
Post riparoj, nepre simulu diversajn alarmajn scenarojn por konfirmo, kiel ekzemple premado de la butono por kriza haltigo aŭ plenumado de troŝarĝa testo, por certigi, ke la sono de la alarmlumo estas klara kaj stabila. Detalaj registroj pri la kaŭzo de la difekto kaj la specifa riparprocezo estu inkluzivitaj en la dosiero pri ekipaĵa bontenado por referenco dum posta bontenado.
Por redukti la okazon de nenormalaj sonoj de la alarmlumo, oni rekomendas establi regulan prizorgadplanon. Kontrolu la konektojn de la kabloj kaj la streĉecon de la terminaloj de la alarmlumo almenaŭ ĉiumonate por eviti malfiksiĝon pro ekipaĵa vibrado. Krome, dum purigado de laCNC-torncentro, atentu por malhelpi akvon kaj oleon eniri la alarmilon kaj humidecon difekti la sonajn komponantojn. Se komponantoj maljuniĝas, ĝustatempa anstataŭigo estas decida por certigi la longdaŭran efikecon de la alarmsistemo.
Per establado de sistema bontenada ciklo de "problemsolvado - riparo - konfirmo - preventado", oni povas ne nur plibonigi la fidindecon de la sono de la alarmilo, sed ankaŭ signife plibonigi la ĝeneralajn sekurecajn avertajn kapablojn de la maŝinilo, certigante glatan produktadon.
Konkludo
Anomalioj de la alarmlumo povas ŝajni negravaj, sed ili estas esencaj por la kerna funkcio de la sekureca averta sistemo de la maŝinilo. La prizorgada procezo devas sekvi la principon "facila unue, malfacila poste, aparataro unue, programaro poste", precizigante la difektan punkton paŝon post paŝo, de la elektra konektado kaj signala transdono ĝis la sonado de aparataro kaj sistemaj agordoj. Nur tiel la sona funkcio de la alarmlumo povas esti rapide restarigita, la respondorapido de la CNC-maŝinilo al difektoj povas esti plibonigita, kaj la produktada sekureco povas esti garantiita. Prizorganta personaro devas ne nur majstri sciencajn prizorgadajn metodojn, sed ankaŭ regule plenumi preventan prizorgadon por fundamente redukti la okazon de difektoj kaj certigi la sekuran kaj efikan funkciadon de la CNC-maŝino.
Afiŝtempo: 3 septembro 2025