


Enkonduko:
Elekti la ĝustan CNC-ekipaĵon estas kritika decido, kiu rekte influas la trafluon, precizecon kaj longdaŭran investan revenon (ROI) de fabriko. Vertikalaj maŝincentroj (VMC) kaj horizontalaj maŝincentroj (HMC) reprezentas la du ĉefajn konfiguraciojn en moderna metalprilaborado, ĉiu ofertante apartajn avantaĝojn depende de la parta geometrio kaj produktadvolumeno.
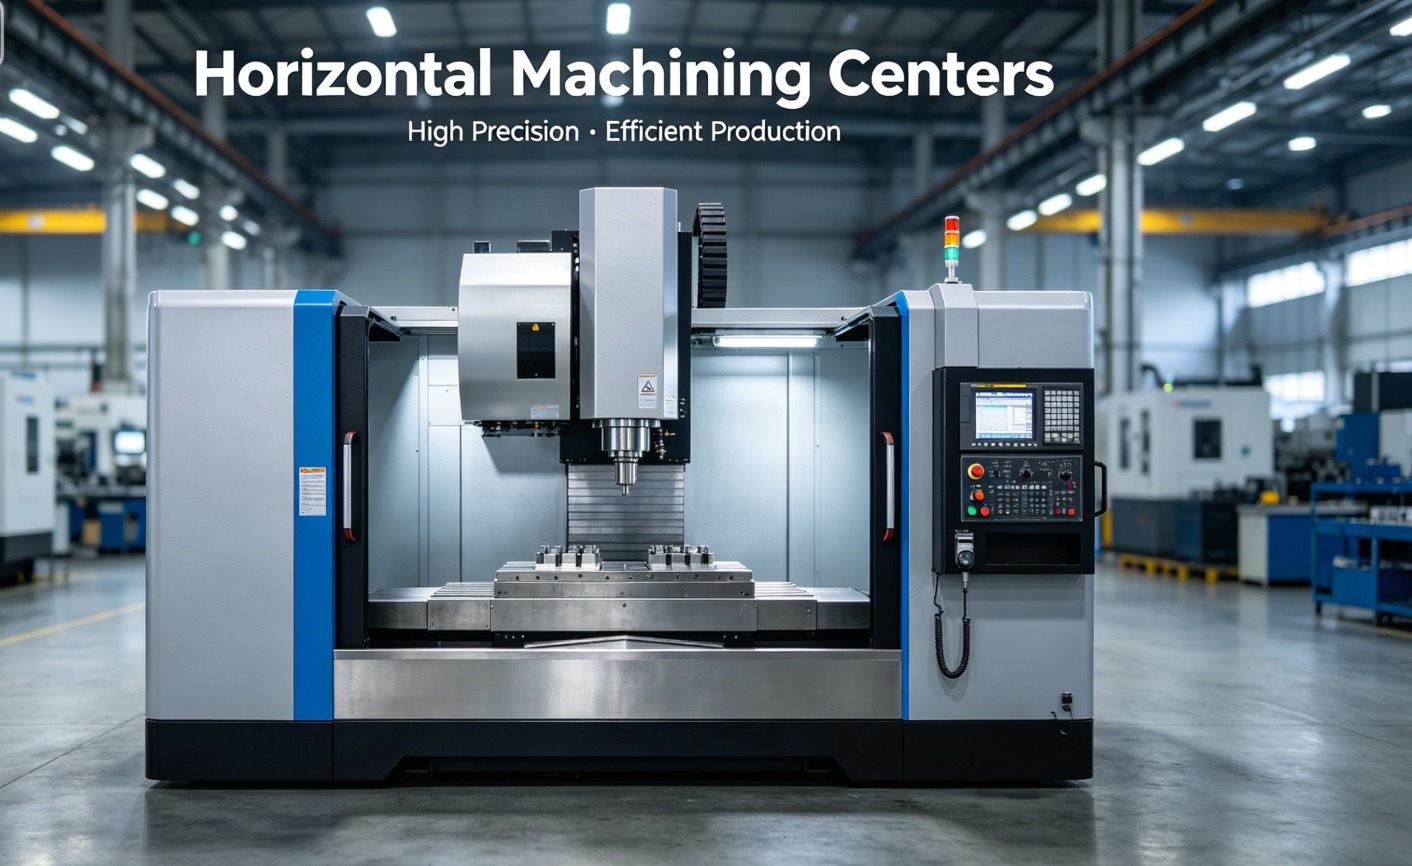
Strukturaj Fundamentoj de Vertikalaj kaj Horizontalaj Maŝincentroj
La ĉefa distingo inter vertikalaj kaj horizontalaj maŝincentroj kuŝas en la orientiĝo de la spindelo kaj la maniero kiel la tranĉilo engaĝiĝas al la laborpeco.vertikala maŝincentrohavas vertikale orientitan spindelon, kie la tranĉilo moviĝas supren kaj malsupren laŭ la Z-akso, igante ĝin ideala por ebenaj partoj kiuj postulas maŝinadon sur ununura flanko.
Male,horizontala maŝincentrouzas horizontalan spindelan orientiĝon. Ĉi tiu konfiguracio ofte inkluzivas rotacian tablon aŭ paledŝanĝilon, permesante al la maŝino aliri plurajn flankojn de laborpeco en ununura aranĝo. Laŭ industriaj normoj difinitaj deISO 230-1:2012, la geometria precizeco de ĉi tiuj maŝinaksoj estas fundamenta por atingi alt-precizajn toleremojn en kompleksaj aerspacaj kaj aŭtomobilaj komponantoj.
Ĉipa Administrado kaj Funkcia Efikeco
Efika forigo de pecetoj estas decida faktoro por konservi la surfacon kaj la vivdaŭron de la ilo. En vertikala maŝincentro, pecetoj ofte akumuliĝas sur la surfaco de la laborpeco aŭ en profundaj poŝoj, postulante altpreman malvarmigaĵon aŭ manan intervenon por forigi ilin. Tio povas konduki al "retranĉado" de pecetoj, kiu akcelas la ileluziĝon.
Horizontalaj maŝincentroj elstaras en ĉi tiu kampo ĉar gravito nature tiras la pecetojn for de la tranĉzono kaj en la pecetotransportilon. Ĉi tiu "gravit-helpata" pecetoforigo faras laCNC horizontala maŝincentrosupera elekto por grandvolumena produktado, kie oni devas minimumigi la malfunkcitempon por mana purigado. Alt-efikecaj produktadlinioj ofte preferas horizontalajn konfiguraciojn por certigi kontinuan funkciadon sen termika deformado kaŭzita de ĉipa amasiĝo.
Kompara Analizo: VMC kontraŭ HMC Ŝlosilaj Specifoj
Kiam oni taksas, kiu maŝincentro taŭgas por via instalaĵo, estas esence kompari teknikajn parametrojn kiel spindelrapidecon, tordmomanton kaj spacon.
| Trajto | Vertikala Maŝincentro (VMC) | Horizontala Maŝincentro (HMC) |
|---|---|---|
| Spindela Orientiĝo | Vertikala (Z-akso) | Horizontala (Y-akso/B-akso) |
| Plej bona por | Plataj partoj, platoj, unuflanka laboro | Pezaj partoj, 4-aksa laboro, plurflankaj partoj |
| Ĉipa Evakuado | Malfacila (postulas fridigaĵon) | Elstara (gravit-helpata) |
| Komenca Kosto | Pli malalta (pagebla enirejo) | Pli alta (Signifa kapitalinvesto) |
| Etaĝa Spaco | Pli malgranda piedsigno | Pli granda spaco (pro paledŝanĝiloj) |
Parta Komplekseco kaj Mult-Aksaj Kapabloj
La geometrio de viaj komponantoj devus dikti vian elekton de vertikalaj kaj horizontalaj maŝincentroj. VMC-oj estas la industria normo por tri-aksa frezado de partoj kiel ŝimoj, muldiloj kaj krampoj. Tamen, por kompleksaj partoj postulantaj maŝinadon sur kvar aŭ pli da flankoj, horizontala aranĝo estas signife pli produktiva.
Multaj progresintaj5-aksaj CNC-maŝinadcentrojtranspontas la interspacon inter ĉi tiuj du, sed tradiciaj HMC-oj ofte inkluzivas integran 4-aksan rotacian tablon. Ĉi tio permesas la kompletigon de parto en unu aŭ du aranĝoj, dum VMC eble postulas kvar aŭ kvin. Redukti aranĝojn ne nur ŝparas tempon, sed ankaŭ forigas la akumulajn erarojn asociitajn kun mana repoziciigado de partoj, certigante pli altan konsistencon inter partoj.
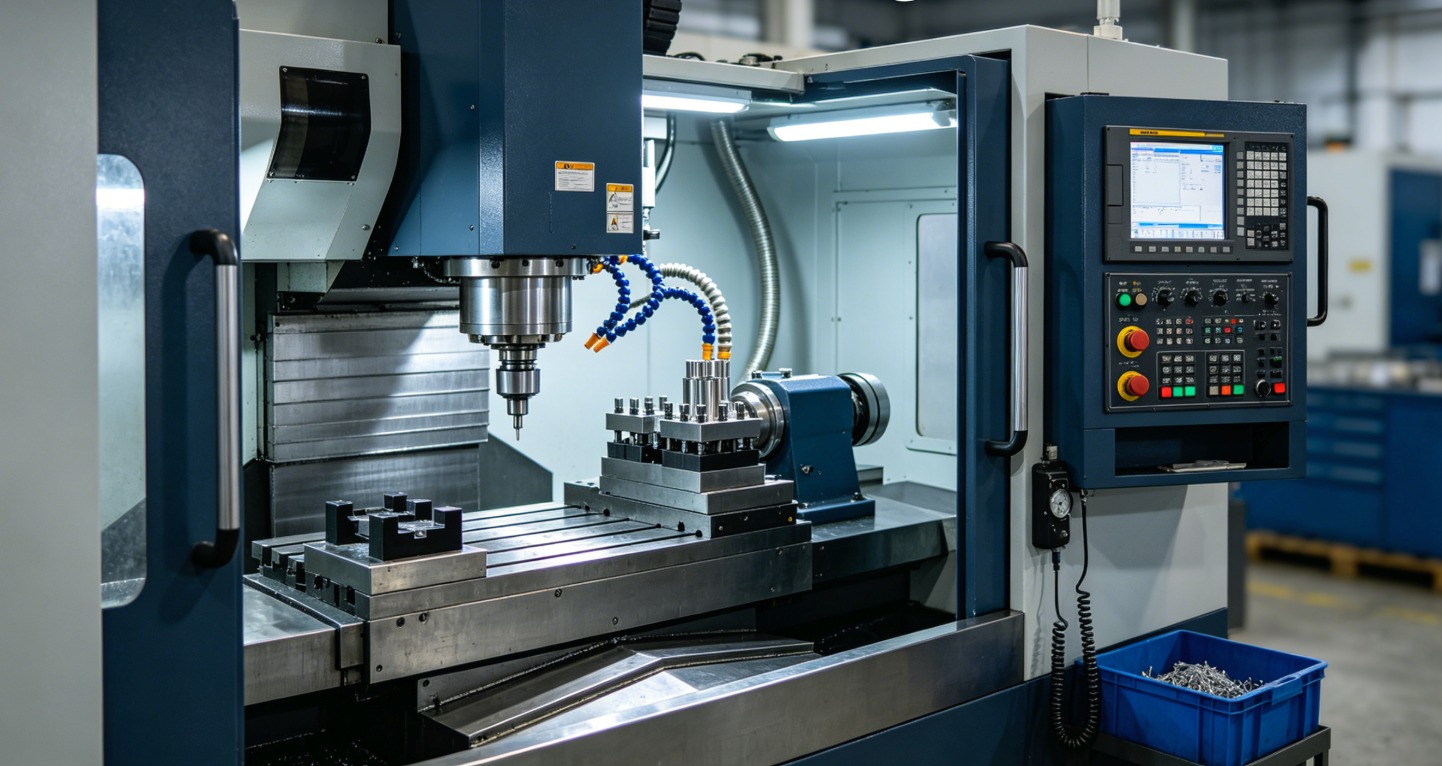
Konsideroj pri prilaborado kaj spindela potenco
Spindelo-rigideco kaj ĉevalforto estas esencaj por forigo de peza materialo. Horizontalaj maŝincentroj estas ĝenerale konstruitaj kun pli fortikaj strukturoj kaj spindeloj kun pli alta tordmomanto, kio igas ilin taŭgaj por frezado de malfacilaj materialoj kiel titanio aŭ rustorezista ŝtalo en la nafto- kaj gasindustrio.
DumCNC vertikala maŝincentroofertas bonegan videblecon kaj facilecon de uzo por funkciigistoj, ĝia struktura dezajno estas kelkfoje malpli rigida ol la kestforma kadro de HMC. Por altrapida maŝinado de aluminio aŭ malpezaj alojoj, alt-efikeca VMC ofte sufiĉas kaj pli kostefika. LaŭAsocio por Fabrikada Teknologio (AMT)Laŭ raportoj de 2024, butikoj pli kaj pli adoptas hibridajn enpaĝigojn por balanci la facilmovecon de VMC-oj kun la kruda potenco de HMC-oj.
Elektado Bazita sur Produktadvolumeno kaj ROI
La decido investi en vertikalaj kaj horizontalaj maŝincentroj ofte dependas de la "Kosto Po Parto". Kvankam HMC havas multe pli altan komencan aĉetprezon, ĝia kapablo funkcii senatente - danke al aŭtomataj paledŝanĝiloj (APC) - povas rezultigi pli malaltan koston po parto en altkvantaj medioj.
- Malgranda Volumo / Alta Diverseco:Elektu VMC-on pro ĝia versatileco kaj rapidaj starigtempoj.
- Alta Volumo / Konsekvenca Geometrio:Elektu HMC-on por maksimumigi la ĝustatempan funkciadon de la spindelo kaj redukti laborkostojn.
- Limigita Buĝeto:Komencu per altkvalitaCNC-torniloaŭ VMC por establi fundamenton antaŭ ol skali al horizontalaj sistemoj.
Resuma Kontrollisto por Fabrika Selektado
Por determini la plej taŭgan por via produktejo, uzu la jenajn elektokriteriojn:
- Grandeco de la laborpeco:Ĉu ĝi povas konveni ene de la vojaĝlimoj de norma VMC?
- Agorda Ofteco:Ĉu reduktado de aranĝoj ĉe HMC pagos por la superprezo de la maŝino?
- Kapablo de funkciigisto:Ĉu via teamo havas sperton pri la horizontala programa logiko?
- Materiala Tipo:Ĉu la materialo produktas longajn, fibrecajn pecetojn, kiuj postulas la superan evakuadon deCNC-gantria maŝinadcentroaŭ HMC?
Oftaj Demandoj (Oftaj Demandoj)
1. Ĉu vertikala aŭ horizontala maŝincentro estas pli bona por muldilofarado?
Vertikalaj maŝincentroj estas ĝenerale preferataj por muldilfabrikado pro ilia supera videbleco kaj kapablo manipuli grandajn, platajn platojn. La vertikala spindelo permesas pli facilan aliron al profundaj kavaĵoj. Tamen, por tre grandaj muldiloj, gantry-tipa centro povas esti necesa por konservi strukturan rigidecon dum longaj vojaĝdistancoj.
2. Kiom pli produktiva estas HMC kompare kun VMC?
En scenaroj de granda volumeno, HMC povas esti 300% pli produktiva ol VMC. Ĉi tio estas ĉefe pro la integraj paledŝanĝiloj, kiuj ebligas ŝarĝadon kaj malŝarĝadon de partoj dum la spindelo tranĉas, efike eliminante "spindelan neaktivan tempon", kiu estas ofta en VMC-operacioj.
3. Kiuj estas la spacaj bezonoj por horizontalaj maŝincentroj?
Horizontalaj maŝincentroj tipe postulas 1,5 ĝis 2 fojojn la plankspacon de vertikala centro. Ĉi tiu ekstra spaco estas necesa por akomodi la paledŝanĝan sistemon, pli grandajn ĉiztransportilojn kaj la horizontalan movadon de la kolono. Fabrikoj devas certigi, ke ilia aranĝo subtenas ĉi tiujn pli grandajn spacojn kaj specialigitan aliron por prizorgado.
4. Ĉu mi povas plenumi 5-aksan maŝinadon sur horizontala centro?
Jes, multaj modernaj horizontalaj centroj estas agorditaj kun kliniĝanta tablo aŭ B-akso kaj A-akso por provizi plenan 5-aksan kapablon. Ĉi tiuj ofte estas uzataj por kompleksaj aerspacaj komponantoj, kie gravit-helpata ĉipforigo estas esenca por internaj malvarmigaj kanaloj kaj profundaj truboradoperacioj.
5. Kiu maŝintipo havas pli bonan revendvaloron en la uzita merkato?
Vertikalaj maŝincentroj ofte havas pli aktivan revendmerkaton ĉar ili estas pageblaj por malgrandaj ĝis mezgrandaj laborejoj. Tamen, bone prizorgataj horizontalaj maŝincentroj de bonfamaj markoj retenas altan procenton de sia valoro pro sia fortika konstruo kaj esenca rolo en Tier 1 fabrikejoj.
Afiŝtempo: 14-majo-2026