


Dum la pasintaj du jaroj de merkata akumuliĝo, ni akumulis multajn finajn klientojn de altkvalitavalva fabrikadofabrikoj. Ĉi tiuj klientoj alfrontas la saman problemon. Valvoj devas esti prilaboritaj sur pluraj flankoj kaj similaj produktoj de la kliento estas en grandaj aroj. La produkta grandeco devas esti almenaŭ 600mm. La norma horizontala moviĝo sur la merkato ne sufiĉas, kaj la prilabora kosto per bormaŝino estas tro alta. Aŭ iuj klientoj uzas radialajn borilojn por prilabori, kaj la efikeco estas tro malalta. Aŭ ĝi estasgantra frezado, la kosto de la ekipaĵo estas tro alta, la redono de la investo estas tro malrapida, kaj ĝi povas prilabori nur la suprajn kaj malsuprajn surfacojn, la flanĝa surfaco de la meza buŝo ankoraŭ bezonas radian borilon aŭ alian ekipaĵon por anstataŭigi.
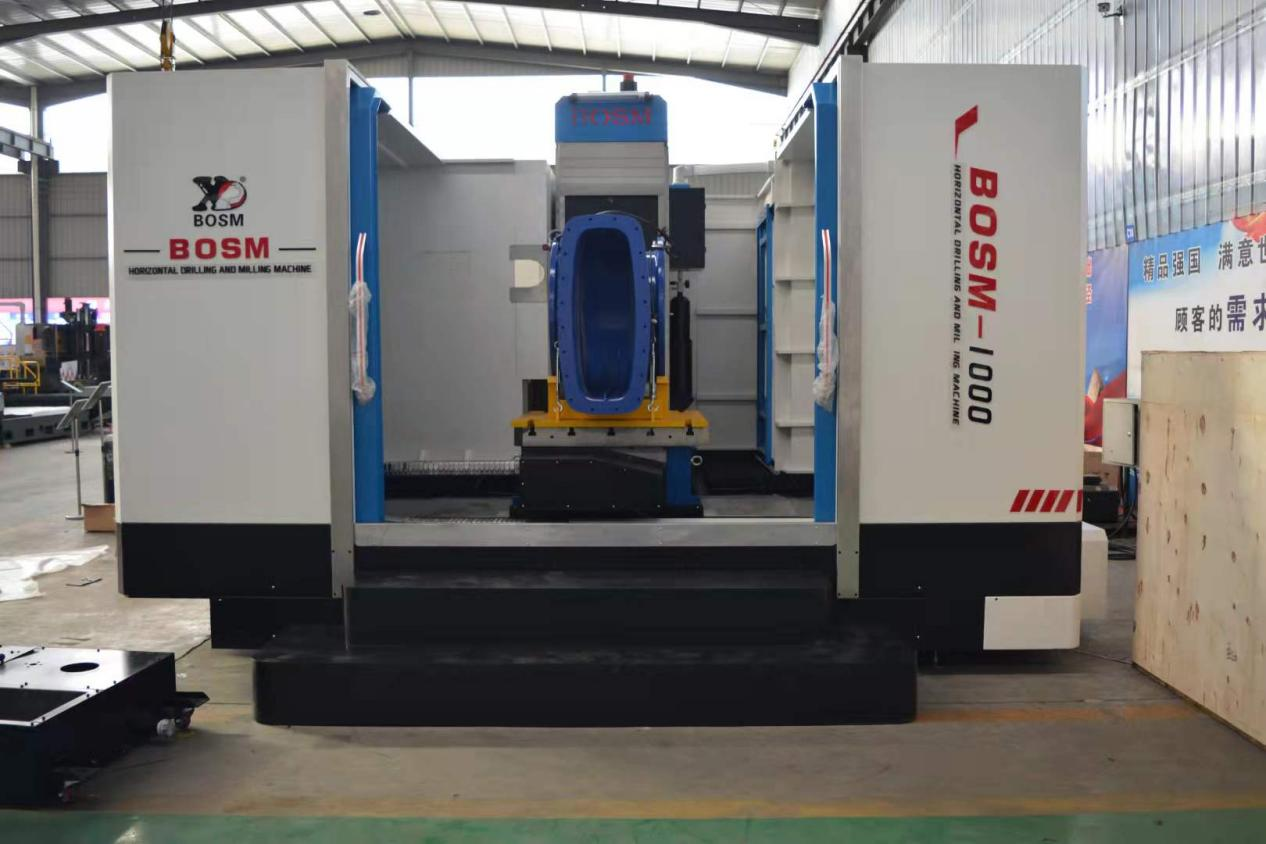
Por solvi la prilaborajn problemojn de tiaj klientoj, nia fabriko BOSM speciale disvolvis kaj desegnis horizontalanbormaŝino kaj bormaŝinosub la premiso certigi la prilaboran efikon kaj la altan kvaliton de la maŝino. Ĉi tiu ekipaĵo havas tre altan kost-efikecon, kiu povas realigi la prilaboradon de pluraj surfacoj per unu fiksado, plibonigante efikecon kaj kvaliton. Klientoj havas malsamajn grandecojn de laborpecoj, kaj fiksaĵoj povas esti uzataj por fiksi la laborpecojn.
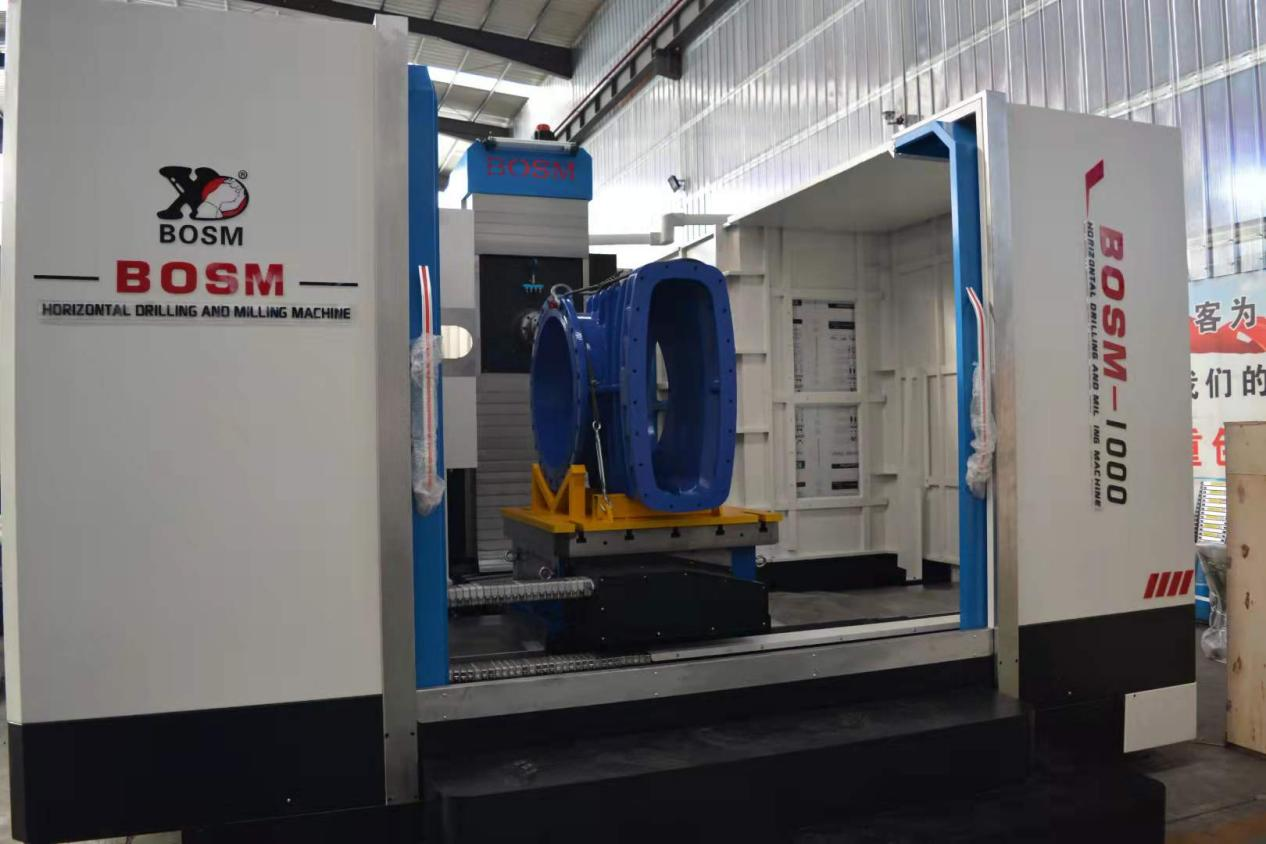
Por valvo/reduktilo tridimensia grandeco super 800mm, kvarflanka aŭplurflanka prilaboradopostulas rotacian poziciigadon kaj indeksadon de laborpecoj por rapida borado. La aperturo de ĉi tiaj valvaj pluredraj partoj estas plejparte sub 50mm, kaj necesas frezado de ebenoj kaj borado. Laŭ teknologiaj postuloj, oni instalas kvadratan labortablon de 1m*1m aŭ nombran stiran indeksplaton de φ1.2m, kun indeksada precizeco de 0.001 gradoj, kaj la fertranĉilo povas aŭtomate fali malsupren en la tranĉmaŝinon por facila tranĉado.
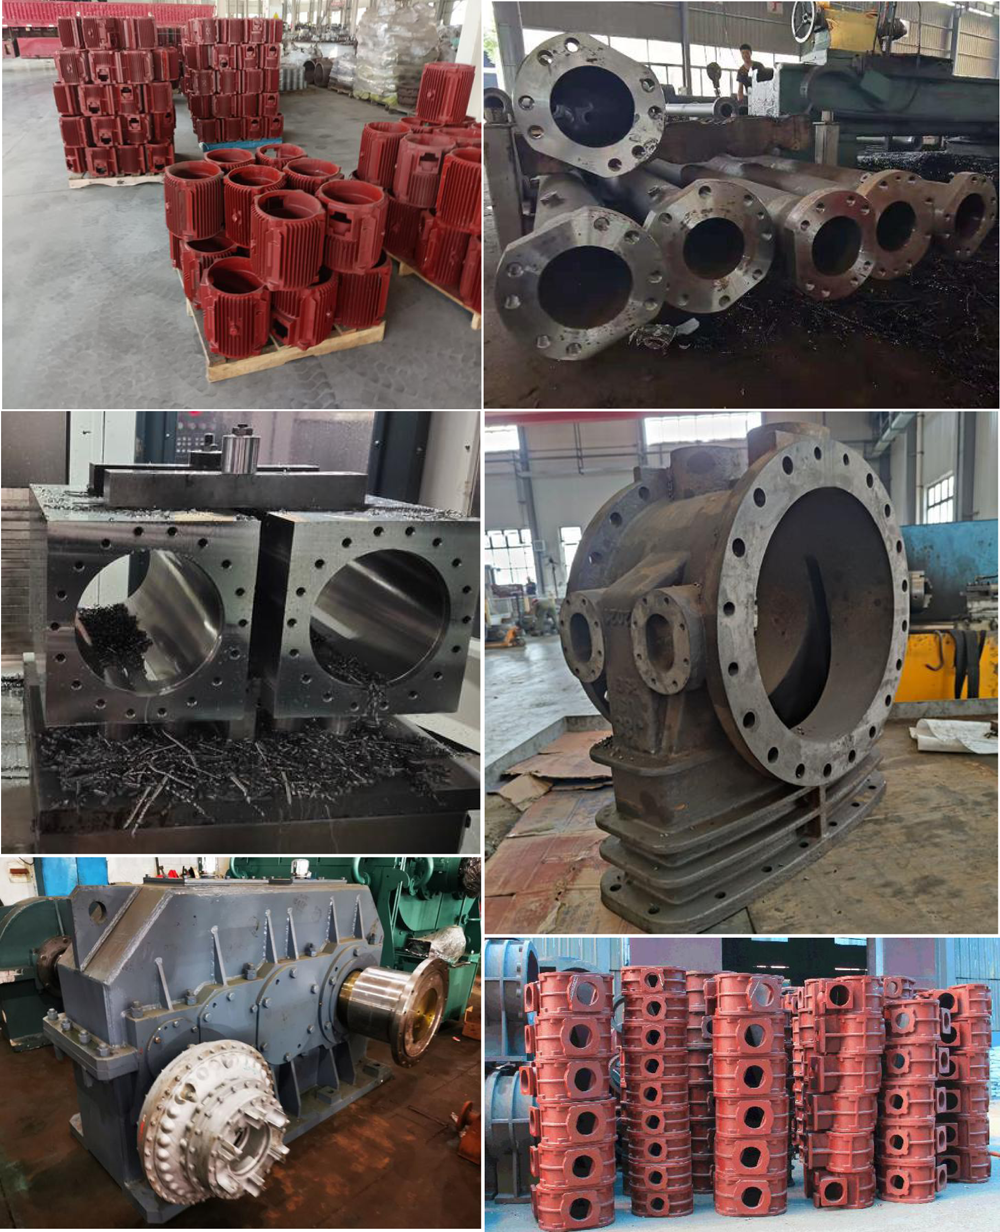
Skemo de maŝinprilaboraj partoj
Afiŝtempo: 19-a de novembro 2021