


En moderna fabrikado,5-aksa altrapida CNC-maŝincentrofariĝis esenca ekipaĵo por prilabori kompleksajn partojn pro sia alta efikeco kaj precizeco. Tamen, oftaj problemoj pri turnado kaj vibrado ne nur influas la surfacan kvaliton de laborpecoj, sed ankaŭ reduktas la ilvivon kaj eĉ povas difekti la maŝinon. Trakti ĉi tiujn problemojn per efikaj strategioj estas decida por certigi maŝinadan precizecon kaj plibonigi produktadan efikecon.
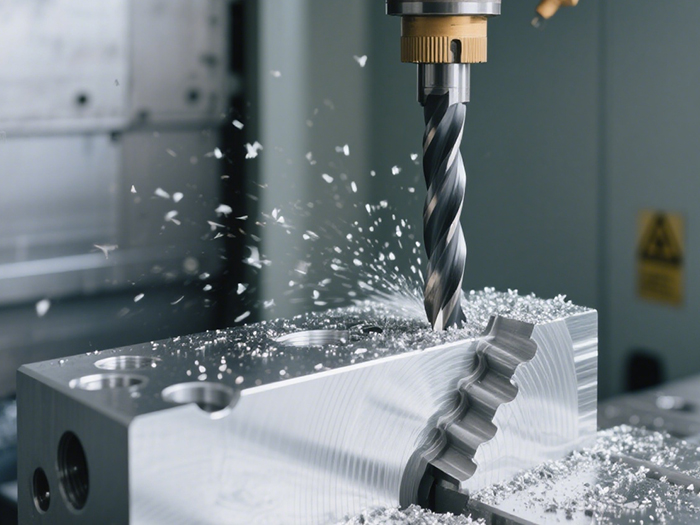
Efiko de Ilaj Faktoroj sur Turniĝanta Vibrado
Iloj estas unu el la ĉefaj kaŭzoj de turnvibradoj. La geometriaj parametroj, materialo kaj eluziĝkondiĉoj de la ilo estas proksime rilataj al vibrado. Specife, malgranda dekliva angulo pliigas turnfortojn, kaŭzante vibradon, dum troe granda reliefperspektivo reduktas la rigidecon kaj stabilecon de la ilo. Tial gravas elekti la ilgeometrion konvene surbaze de la maŝinata materialo. Ekzemple, dum maŝinado de aluminiaj alojoj, pliigi la deklivan angulon povas redukti turnfortojn. La akordigo de ilmaterialoj ankaŭ estas kritika; maŝinado de altfortaj alojŝtaloj postulas altmalmolecajn, eluziĝrezistajn karbidajn ilojn. Krome, eluzitaj iloj kun malakraj turnrandoj kaŭzas fluktuantajn turnfortojn kaj induktas vibradon, do regula inspektado kaj ĝustatempa anstataŭigo de eluzitaj iloj estas necesaj.
Optimigo de Maŝinprocezaj Parametroj
Turnadparametroj signife influas turnadvibradon. Tro altaj turnadrapidoj povas kaŭzi periodajn fluktuojn en turnadfortoj, kondukante al vibrado; troaj furadrapidecoj pliigas la turnaddikecon kaj turnadfortojn, pliseverigante vibradon. Dum maŝinado de kompleksaj surfacoj per kvin-aksa samtempa maŝinado, procezparametroj kiel turnadrapideco, furadrapideco kaj tranĉprofundo devus esti optimumigitaj per testado aŭ simulado. Ekzemple, adopti variajn turnadparametrojn - uzante pli altajn furadrapidecojn dum malglata prilaborado por plibonigi efikecon kaj pli malaltajn rapidojn kaj furadojn dum finpolurado por redukti vibradon - helpas konservi precizecon. Krome, plani ilvojojn por eviti oftajn akrajn turnojn kaj subitajn haltojn minimumigas subitajn turnadfortŝanĝojn kaj vibradriskojn.
Graveco de Maŝina Strukturo kaj Rigideco
La rigideco de la maŝinstrukturo rekte influas la okazon de turnvibradoj. Nesufiĉa rigideco en la spindelo, gvidvojoj kaj labortablo de5-aksa CNC-maŝincentropovas konduki al vibrado sub turnfortoj. Metodoj por plibonigi rigidecon inkluzivas pliigi la antaŭŝarĝon de la spindelagro, optimumigi la lubrikadon de la gvidvojo, kaj alĝustigi la precizecon de la instalado de la labortablo. Krome, la instalado de vibro-dampiloj, kiel ekzemple vibro-dampiloj por ilteniloj inter la ilo kaj la spindelo aŭ izolaj kusenetoj sub la maŝinfundamento, efike sorbas kaj izolas vibradojn, reduktante ilian efikon sur la maŝinado.
Ampleksaj Mezuroj por Subpremi Turniĝantan Vibradon
Solvante problemojn pri turniĝantaj vibradoj en kvin-aksa sistemoaltrapida CNC-maŝincentropostulas ampleksan aliron implikantan ilselektadon, optimumigon de procezparametroj kaj plibonigon de maŝinrigideco. Ĝusta elekto de ilgeometrio kaj materialoj, regula anstataŭigo de eluzitaj iloj, science alĝustigo de turnrapideco, avanco kaj tranĉprofundo, optimumigo de ilvojoj kaj plifortigo de maŝinrigideco per efikaj dampiloj povas efike subpremi vibrojn. Ĉi tiuj mezuroj plibonigas la maŝinkvaliton kaj produktadefikecon, plene utiligante la rendimentajn avantaĝojn de kvin-aksaj altrapidaj maŝincentroj.
OTURN sin devontigas provizi al klientoj progresintajn5-aksa CNC-maŝinada ekipaĵo kaj profesia teknika subteno. Utiligante riĉan industrian sperton, ni helpas entreprenojn optimumigi maŝinadajn procezojn, plibonigi la rigidecon kaj stabilecon de CNC-maŝinoj, kaj efike solvi diversajn defiojn de CNC-maŝiniloj por atingi efikajn kaj altprecizajn produktadajn celojn.
Afiŝtempo: 9-a de majo 2025